PETG Stringing Sorunu: İpliklenme İçin Sıcaklık ve Retract Ayarı
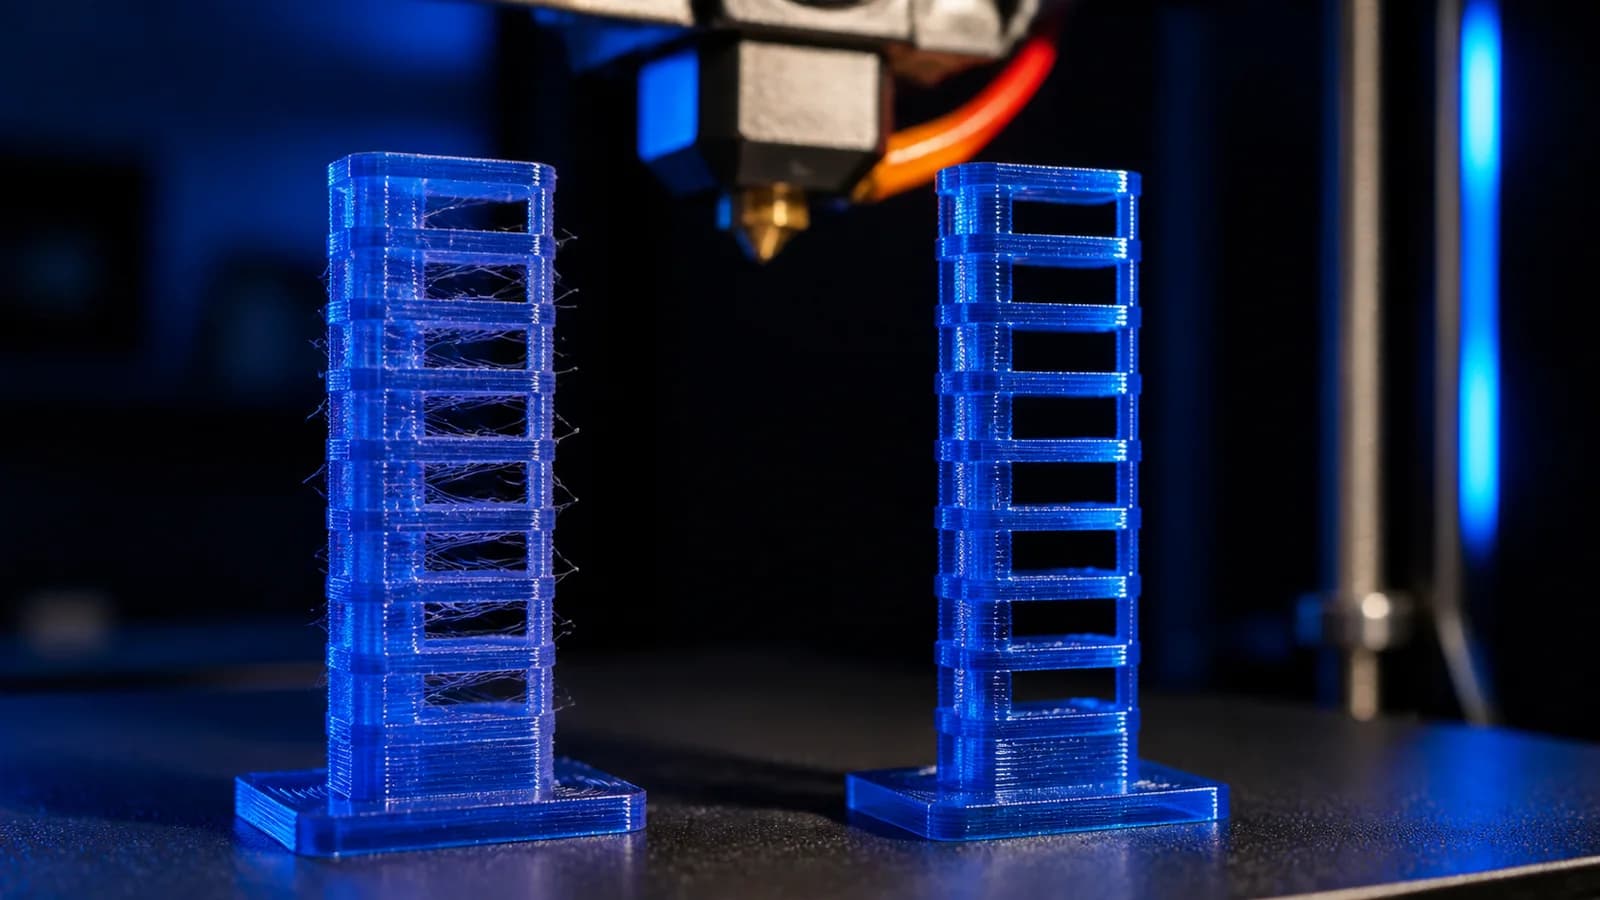
PETG stringing, nozzle bir bölgeden diğerine filament bırakmadan geçerken arada ince plastik iplikler oluşmasıdır. PETG'nin yapışkan eriyik davranışı ipliklenmeye yatkındır; ancak aşırı tüylenme normal kabul edilmemelidir. Nemli makara, gereğinden yüksek sıcaklık, uygun olmayan retract ve yavaş travel birlikte sorunu büyütebilir. En hızlı çözüm retract mesafesini sonuna kadar artırmak değil, önce filamenti kurutup değişkenleri doğru sırayla test etmektir.
PETG neden PLA'dan farklı ipliklenir?
PETG eriyik hâlde yüzeylere güçlü tutunur ve nozzle ucundan uzayan ince lifler oluşturabilir. Yüksek baskı sıcaklığı katman bağını iyileştirirken akışkanlığı ve sızıntıyı artırabilir. Aynı geometri ve travel yolunda PLA profili PETG için fazla sıcak veya yanlış retract olabilir.
Pigment ve marka formülü sonucu değiştirir. Bir PETG makarası için çalışan profil diğer renkte tam karşılık vermeyebilir. Filament üreticisinin sıcaklık, fan ve hız aralığını temel alın.
Nemli PETG nasıl anlaşılır?
PETG ortamdan nem alabilir. Nozzle'da çıtırtı, küçük buhar patlamaları, pütürlü yüzey ve rastgele kalın iplikler görülüyorsa nem ihtimali yüksektir. Nemli filamentte retract ayarı yapmak tutarsız sonuç verir; her testte farklı kabarcık oluşabilir.
Makarayı üreticinin sıcaklık ve süre önerisiyle kurutun. Ev fırınının termostatına körlemesine güvenmeyin; sıcaklık dalgalanması makarayı deforme edebilir. filament kurutma ve saklama rehberindeki kapalı kutu yöntemini kullanın.
Nozzle sıcaklığı nasıl ayarlanır?
Kuru filamentle sıcaklık kulesi basın. Yüksek sıcaklıkta iplikler artabilir, fakat sıcaklığı fazla düşürmek mat yüzey, düşük akış ve zayıf katman bağı yaratır. Amaç en az iplik değil; yeterli dayanım ve temiz detay veren en düşük güvenilir sıcaklıktır.
Kulede köprü, çıkıntı ve duvar birleşimini de değerlendirin. sıcaklık kulesi rehberi tek G-code içinde kademeli değerin gerçekten uygulandığını kontrol etmeyi açıklar.
PETG retract mesafesi nasıl bulunur?
Direct drive sistemde kısa, Bowden sistemde daha uzun mesafe gerekebilir; kesin değer donanıma bağlıdır. Üretici profilinden başlayın ve retract kulesinde küçük adımlar kullanın. Mesafe çok düşükse sızıntı sürer; çok yüksekse sıcak filament heatbreak'e çekilip tıkanma ve öğütülme oluşturabilir.
Retract hızını mesafeden ayrı test edin. Aşırı hızlı çekme filament yüzeyini aşındırabilir, düşük hız basıncı zamanında azaltmayabilir. Cura retraction rehberiyle iki değişkeni karıştırmadan ilerleyin.
Travel hızı ve rotası ipliklenmeyi etkiler mi?
Nozzle iki kule arasında ne kadar uzun süre açıkta hareket ederse sızıntı için o kadar zaman vardır. Mekanik sınırlar içinde daha hızlı travel ipliği azaltabilir. Aşırı travel ise titreşim, adım kayması ve modele çarpma riski yaratır. Üretici profilinden güvenli artış yapın.
Combing ve “avoid crossing perimeters” rotayı basılı alanın üzerinde tutabilir. Bu, ipliği dış yüzeyden gizler; fakat içteki hareket süresini uzatabilir. Dilimleyici önizlemesinde travel çizgilerini kontrol edin.
Wipe ve coasting kullanılmalı mı?
Wipe, travel öncesi nozzle'ı basılmış çizgi üzerinde kısa süre hareket ettirerek ucu temizleyebilir. Coasting çizgi sonunda ekstrüzyonu erken kesip kalan basıncı kullanır. Bu özellikler bazı profillerde seam'i iyileştirirken çizgi sonunu eksik bırakabilir.
Pressure advance etkinse coasting benzer basıncı ikinci kez telafi edebilir. Bir anda birden çok özelliği açmayın. Önce sıcaklık ve retract, sonra tek bir yardımcı özellik test edilmelidir.
Flow ve nozzle temizliği neden önemli?
Fazla flow, nozzle çevresinde plastik birikimini ve sızıntıyı artırır. Üst yüzeyler kabarık, dış ölçü büyük ve nozzle sürekli kirliyse over extrusion kontrolünü yapın. Stringing'i azaltmak için flow'u rastgele düşürmek katman bağını zayıflatır.
Nozzle dışındaki yanmış PETG topağı travel sırasında modele ip bırakabilir. Sıcak parçayı güvenli yöntemle temizleyin; termistör kablosuna metal fırça değdirmeyin. Hasarlı veya aşınmış nozzle'ı değiştirin.
Fan ve minimum katman süresi
Parça fanı ince ipliği daha hızlı katılaştırabilir, fakat PETG'de aşırı soğutma katman bağını azaltabilir. Küçük kulelerde minimum katman süresi nozzle'ın aynı bölgeyi sürekli ısıtmasını önler. Fanı makara üreticisinin aralığında test edin.
Fan kanalı tek taraflıysa kulenin bir yanında daha fazla iplik oluşabilir. Hava akışını ve fanın gerçek dönüşünü kontrol edin. Hotend heatsink fanı ile parça fanını karıştırmayın.
PETG stringing test sırası
- Filamenti doğru yöntemle kurutun ve kapalı kutudan besleyin.
- Sıcaklık kulesiyle güvenilir sıcaklığı belirleyin.
- Retract mesafesini, sonra hızını küçük adımlarla test edin.
- Travel hızı ve rotasını güvenli sınırda değerlendirin.
- Gerekirse wipe veya basınç telafisini tek başına deneyin.
Her kuleyi aynı ortam ve fanla basın. İplik sayısı kadar duvar yüzeyi, seam ve katman dayanımını da not edin.
Kalan ince iplikler nasıl temizlenir?
Az sayıdaki ince tüy maket bıçağı, yumuşak fırça veya çok kontrollü sıcak havayla giderilebilir. Kesici aleti vücudunuza doğru kullanmayın. Isı tabancasını aynı noktada tutmak PETG yüzeyi parlatır, köşeyi eğer veya ölçüyü bozar.
Son işlem, yoğun ipliklenmenin asıl çözümü değildir. Profil düzeltildikten sonra yalnız küçük kalıntıları temizlemek için uygulanmalıdır. Fonksiyonel yüzeyde çapak kaldıysa geçme ölçüsünü yeniden kontrol edin.
Temiz PETG baskı için özet
Önce kuru filament, sonra uygun sıcaklık ve en düşük etkili retract değeri gerekir. Travel rotasını ve hızı makinenin mekanik sınırında düzenleyin; flow, fan ve nozzle temizliğini doğrulayın. Yardımcı özellikleri yalnız temel ayarlar çalıştığında ekleyin.
PETG'de birkaç mikroskobik tüy tamamen sıfır iplik hedefinden daha sağlıklı olabilir. Katman bağını bozmadan, ekstrüderi zorlamadan ve yüzeyi temiz tutan dengeli profil gerçek başarı ölçüsüdür.
Başarılı profili makara rengi, kurutma tarihi, nozzle ve ortam bilgisiyle kaydedin. Aylar sonra aynı ayarda ipliklenme geri dönerse önce nem ve nozzle kirini kontrol edin; kalibrasyon değerini hemen değiştirmeyin. Test kulelerini yan yana saklamak, küçük sıcaklık veya retract farklarını ekrandaki tahminden daha açık gösterir.
Sık sorulanlar
PETG neden çok stringing yapar?
PETG akışkan ve yapışkan karakterlidir; nem, yüksek sıcaklık, yetersiz travel hızı veya yanlış retract ipliklenmeyi artırabilir. Önce makaranın kuru olduğu doğrulanmalıdır.
PETG retract ayarı kaç olmalı?
Tek değer yoktur. Direct drive ve Bowden sistemleri farklı mesafe ister; üretici profilinden başlanıp kısa retract kulesinde küçük adımlarla kalibre edilmelidir.
PETG fanı kaç olmalı?
Fan oranı marka, parça geometrisi ve katman bağı hedefiyle değişir. Güçlü fan küçük detayları iyileştirirken katman dayanımını azaltabilir; makara önerisi izlenmelidir.
PETG iplikleri ısı tabancasıyla temizlenir mi?
Çok kısa ve kontrollü sıcak hava ince tüyleri azaltabilir; fazla ısı parçayı deforme eder. Önce ayar düzeltilmeli, son işlem artık numunede denenmelidir.

