3D Yazıcı Ekstrüder Tıklıyor: Filament Besleme Sorunu Çözümü
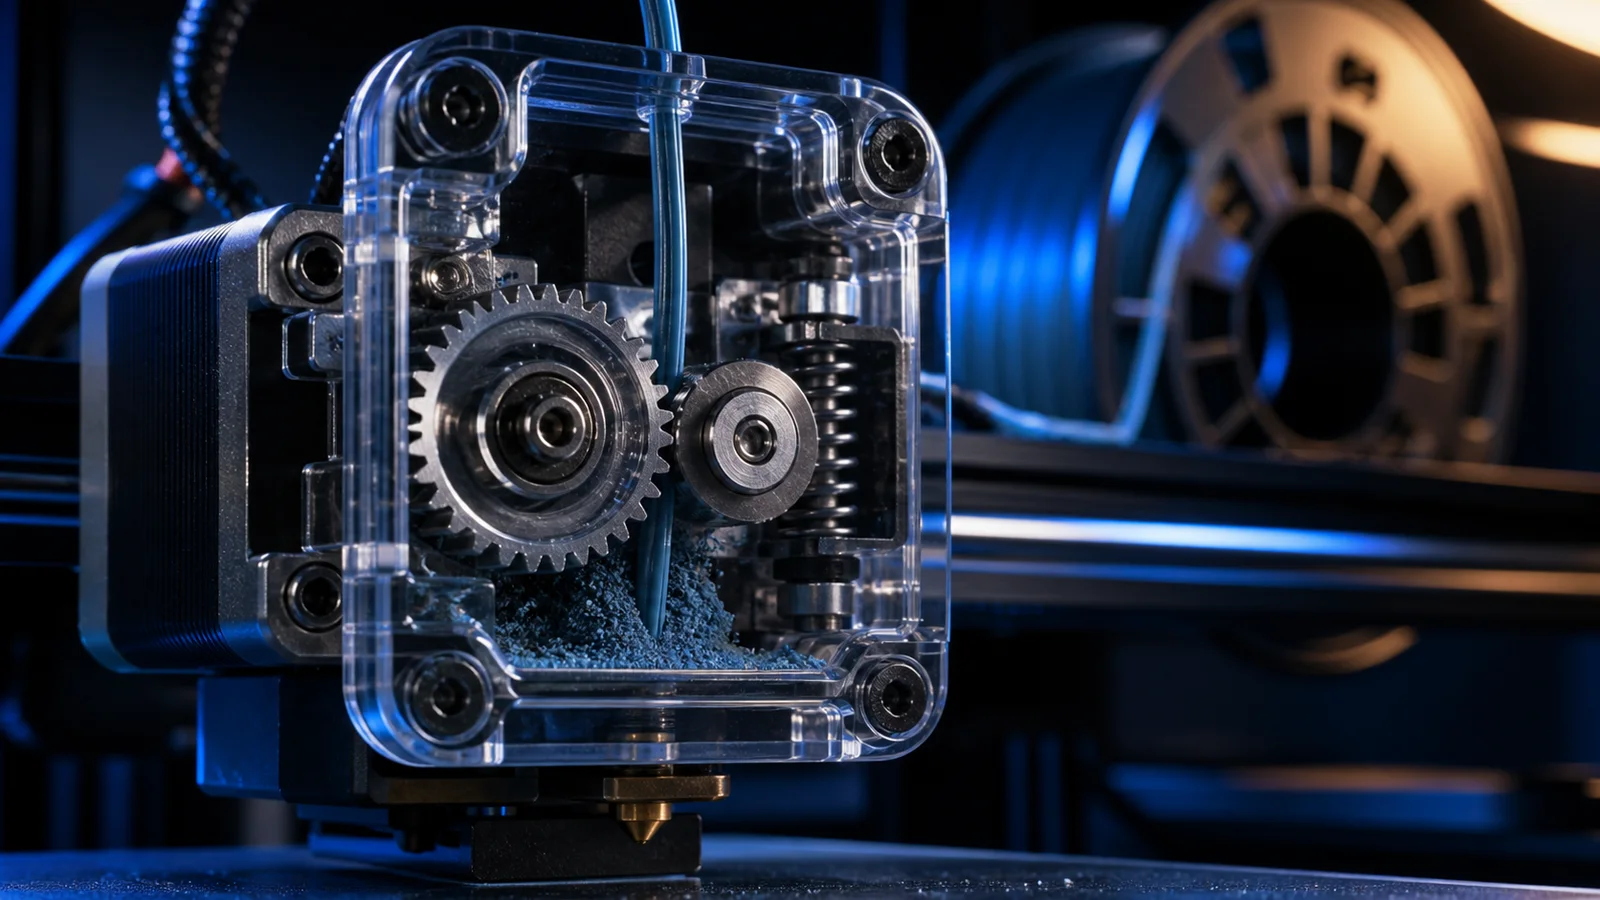
Ekstrüder tıklaması, motorun filamenti ileri itemeyip dişlinin geri sıçramasıyla oluşur. Nozzle'dan istenen plastik, hotend'in eritebildiğinden fazlaysa veya filament yolu sıkışmışsa basınç yükselir. Tıklama; eksik ekstrüzyon, öğütülmüş filament ve yarım baskıyla sonuçlanabilir. Sıcaklığı rastgele yükseltmek yerine makara, dişli, PTFE, hotend ve G-code akışını dıştan içe doğru kontrol etmek gerekir.
Tıklama ne zaman başlıyor?
İlk katmanda başlıyorsa nozzle tablaya fazla yakın olabilir. Hızlı dolguda çıkıyorsa hacimsel akış sınırı aşılmış olabilir. Uzun baskıdan sonra oluşuyorsa heat creep veya ısınan motor düşünülür. Retract anındaki tek kısa ses ile sürekli besleme atlamasını ayırın.
Katman ve dakika bilgisini kaydedin. Aynı noktada tekrarlayan hata model akışına, rastgele hata makara veya mekanik sürtünmeye işaret edebilir.
Makara ve filament yolu
Makara rahat dönmeli, düğüm ve çapraz sarım olmamalıdır. Filament sensörü, kılavuz ve PTFE girişinde keskin açı bulunmamalıdır. Karton makara tutucuda yüksek sürtünme motor yükünü artırabilir.
Filamenti ekstrüderden çıkarıp yol boyunca çizik ve ezilme arayın. Sensörü söküp kalıcı olarak devre dışı bırakmak yerine hizalayın. filament sensörü rehberi yanlış montaj belirtilerini açıklar.
Nozzle tablaya çok yakın mı?
Z-offset düşükse plastik çıkacak boşluk bulamaz ve basınç ekstrüdere geri döner. İlk katman çizgileri aşırı şeffaf, kenarlara taşmış ve nozzle kazıma sesi çıkarıyorsa mesafeyi kontrol edin.
Flow'u azaltarak yanlış Z-offset'i saklamayın. Tabla temizliği ve seviye sonrası ilk katman testini uygulayın. Üst katmanlarda tıklama yoksa kök neden büyük olasılıkla ilk katman geometrisidir.
Sıcaklık ve hız dengesi
Düşük sıcaklıkta filament yeterince erimez; yüksek hızda hotend saniyede istenen hacmi karşılayamaz. Nozzle çapı, çizgi genişliği, katman ve hız birlikte hacimsel akışı belirler. Büyük nozzle'a geçip eski hızı korumak yükü büyütür.
Makara aralığında sıcaklık kulesi, ardından maksimum hacimsel akış testi yapın. Hızı önce güvenli profile indirmek, sıcaklığı sınır dışına çıkarmaktan daha güvenlidir.
Nozzle tıkanıklığı nasıl kontrol edilir?
Isıtılmış hotend'de manuel ekstrüzyon ince, yana kıvrılan veya kesintili çıkıyorsa kısmi tıkanma olabilir. Nozzle dışındaki yanmış plastik de deliğe taşınabilir. Temizleme iğnesini kablolardan uzak tutun ve üretici yöntemini izleyin.
nozzle tıkanıklığı rehberindeki cold pull ve güvenlik adımlarını kullanın. Hasarlı nozzle'ı sürekli temizlemek yerine uyumlu yenisiyle değiştirin.
Dişli ve idler baskısı
İdler gevşekse dişli kayar; aşırı sıkıysa filament ezilip PTFE içinde sıkışır. Dişli kanallarındaki plastik tozu tutuşu azaltır. Enerji kesikken yumuşak fırçayla temizleyin. Dişlinin motor milindeki sabitleme vidasını kontrol edin.
Filament üzerinde hafif düzenli diş izi normal olabilir; derin oyuk ve yassılaşma aşırı baskıdır. Esnek filament farklı idler ve hız ayarı isteyebilir.
PTFE ve heat creep
PTFE ucu yanmış, eğri kesilmiş veya nozzle'a boşluklu oturmuşsa filament tıkaç oluşturur. Bowden bağlantısında tüp ileri-geri oynuyorsa collet ve klipsi inceleyin. Sıcaklık sınırı aşılmış PTFE kullanılmamalıdır.
Baskı başta iyi, sonra tıklıyorsa heatsink fanını ve hava yolunu kontrol edin. heat creep rehberi mantarlaşmış filament ucunu teşhis etmeyi açıklar.
Retract tıklamayı artırır mı?
Çok uzun ve sık retract, yumuşak filamenti heatbreak'e taşıyabilir; dişli aynı bölgeyi tekrar tekrar aşındırır. Direct drive'a Bowden mesafesi uygulamak risklidir. Mesafe ve hızı ayrı kalibre edin.
Travel sayısını azaltan model yerleşimi ve combing rotası toplam retract yükünü düşürebilir. İpliklenmeyi sıfırlamak uğruna besleme güvenilirliğini bozmayın.
Çözüm sonrası doğrulama
- Makara ve filament yolunu serbestleştirin.
- İlk katman mesafesini kontrol edin.
- Manuel ekstrüzyonda akışı gözleyin.
- Hızı güvenli profile düşürüp kısa test basın.
- Tıklama sürerse nozzle, PTFE ve heatsink'i inceleyin.
Tek seferde sıcaklık, flow ve idler değiştirmeyin. Hangi müdahalenin sonucu düzelttiğini kaydedin.
Ekstrüder tıklaması çözüm özeti
Tıklama motor arızası demek değildir; çoğu zaman filament yolundaki karşı kuvvetin işaretidir. Dıştan içe makara, Z-offset, sıcaklık-hız, nozzle, dişli ve PTFE sırasıyla ilerleyin. Baskıya zorla devam etmeyin.
Temiz manuel akış ve aynı modelde tekrarsız kısa baskı elde edildiğinde çözüm doğrulanır. Filament yeniden öğütülüyorsa motor akımı veya mekanik parça için üretici servisine başvurun.
Tıklama yalnız ilk katmanda oluyorsa
Nozzle tablaya aşırı yakın olduğunda eriyik çıkacak boşluk bulamaz ve ekstrüder geri basınçla tıklayabilir. İlk katman çizgisi saydamlaşacak kadar ezilmiş, kenarlardan kabarmış veya nozzle izi taşıyorsa Z-offset'i yazıcının prosedürüyle küçük adımda düzeltin.
Tabla yüksekliğini veya flow'u rastgele değiştirerek sorunu gizlemeyin. Tüm yüzeyde farklıysa önce mekanik tramming ve mesh kontrol edilmelidir. Uygun ilk katman çizgileri birbirine temas eder, ancak nozzle'ın önünde malzeme yığmaz. Düzeltmeden sonra merkez ve köşeleri kapsayan kısa bir ilk katman testi basarak ekstrüder sesinin bütün yüzeyde kesildiğini doğrulayın.
Motor ve sürücü sıcaklığı
Uzun baskıdan sonra başlayan kesikli besleme, motor veya sürücünün sıcaklık korumasıyla ilişkili olabilir; fakat sıcak motor tek başına arıza kanıtı değildir. Cihazın kapak ve fanlarını engellemeyin. Elektronik bölmeyi enerjiliyken açmayın.
Akım değerini internetten alınan sayı ile yükseltmek motora ve sürücüye zarar verebilir. Dişli yolu serbest ve hotend akışı sağlıklı olduğu hâlde motor adım kaçırıyorsa üreticinin tanı prosedürünü kullanın. Kablo konnektörlerinde gevşeklik şüphesinde cihazı kapatıp servis desteği alın.
Filament çapı ve makara kalitesi
Belirgin oval, şişmiş veya tolerans dışı filament PTFE tüpte ve heatbreak girişinde sıkışabilir. Kumpasla birkaç yönden ve makaranın farklı noktalarından ölçüm alın; değeri filament üreticisinin toleransıyla karşılaştırın. Yağ, toz veya yapışkan kalıntı dişli tutuşunu da azaltır.
Makarada çapraz düğüm varsa ekstrüder bir süre çekip sonra durabilir. Filamenti gevşek bırakıp yeni düğüm oluşturmayın; sarımı kontrollü düzeltin. Başka bir doğrulanmış makarayla kısa test, sorunun filamentten mi makineden mi geldiğini ayırır.
Sık sorulanlar
Ekstrüder neden tık tık ses çıkarır?
Motor filamenti itemediğinde dişli geri atabilir. Tıkalı nozzle, düşük sıcaklık, aşırı akış, sıkı filament yolu veya yanlış idler baskısı yaygın nedenlerdir.
Tıklayan ekstrüderle baskıya devam edilir mi?
Devam etmek filamenti öğütebilir ve baskıyı eksik bırakabilir. Baskı durdurulup sıcaklık, makara, nozzle ve besleme yolu güvenle kontrol edilmelidir.
Nozzle sıcaklığını artırmak sorunu çözer mi?
Sıcaklık gerçekten düşükse yardımcı olabilir; tıkanıklık veya mekanik sıkışmayı gizlemek için sınırın üstüne çıkmak güvenli değildir. Makara aralığı korunmalıdır.
Ekstrüder dişlisi ne kadar sıkı olmalı?
Filamenti kaydırmadan tutmalı fakat ezip ovalleştirmemelidir. Yay veya idler ayarı ekstrüder modelinin üretici talimatına göre yapılmalıdır.

