Cura Retraction Ayarı: Mesafe, Hız ve Kalibrasyon Rehberi
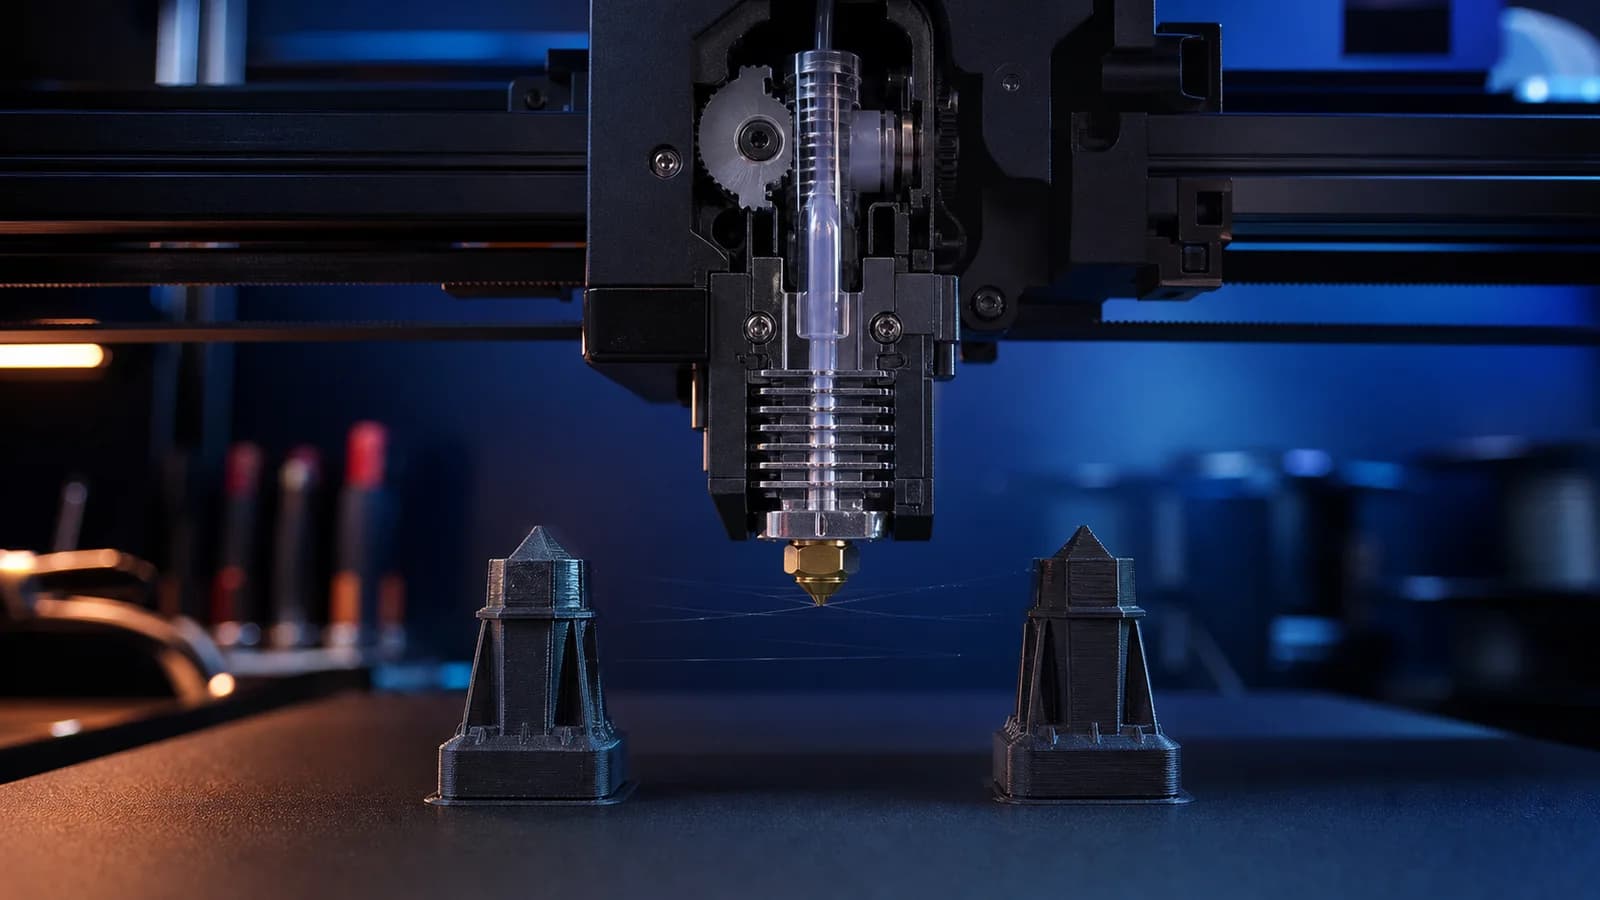
Cura retraction ayarı, nozzle baskı yapmadan bir bölgeden diğerine giderken filamenti kısa süre geri çekerek sızıntıyı azaltır. Doğru ayar ipliklenmeyi sınırlar ve parça yüzeyini temizler. Fazla mesafe veya hız ise extruder dişlisinin filamenti öğütmesine, tıkanıklığa ve baskı süresinin uzamasına neden olabilir. Bu yüzden hazır profilden başlayıp sıcaklık ile nemi sabit tutarak kalibrasyon yapılmalıdır.
Retraction nasıl çalışır?
Hotend içindeki eriyik plastik basınç altındadır. Nozzle travel hareketine geçtiğinde motor filamenti geriye çekerek bu basıncı azaltır. Yeni baskı bölgesinde filament yeniden ileri sürülür ve akış devam eder. İşlem eriyik plastiği tamamen nozzle'dan geri çıkarmaz; basıncı yönetir.
Her kısa boşlukta retraction yapmak gereksiz hareket ve aşınma yaratabilir. Cura, minimum travel mesafesi ve maksimum retraction sayısı gibi sınırlarla ne zaman geri çekme yapılacağını kontrol eder. G-code önizlemesi hareketlerin sıklığını görmenize yardım eder.
Direct drive ve Bowden farkı
Direct drive sistemde motor hotend'e yakındır; filament yolu kısa ve tepkisi doğrudandır. Bu nedenle gereken retraction mesafesi çoğunlukla kısadır. Bowden sistemde motor gövdede, hotend ise uzun PTFE tüpün sonundadır. Tüp içindeki boşluk ve esneme daha uzun geri çekme gerektirebilir.
Bu genel fark, internetten rastgele bir sayı kopyalamak için yeterli değildir. Extrüder tasarımı, PTFE uzunluğu, hotend ve filament değişir. En güvenli başlangıç yazıcı üreticisinin ilgili nozzle ve malzeme için sunduğu profildir.
Retraction Distance nasıl ayarlanır?
Mesafe, filamentin kaç milimetre geri çekileceğini belirler. Düşük mesafede travel sırasında sızıntı sürebilir. Gereğinden fazla mesafe, sıcak yumuşamış filamenti soğuk bölgeye taşıyıp heat creep veya tıkaç riskini artırabilir. Özellikle all-metal hotend'lerde üretici sınırı önemlidir.
Küçük iki kuleli bir test modelinde hazır profil değerinden başlayın. Mesafeyi küçük adımlarla değiştirin, diğer ayarları sabit tutun. İpler azalırken yüzeyde boşluk, tık sesi veya yükleme gecikmesi başlıyorsa sınırı geçmiş olabilirsiniz.
Retraction Speed neyi değiştirir?
Hız, filamentin geri ve ileri hareketinin ne kadar hızlı yapılacağını belirler. Çok düşük hız basıncı zamanında azaltamayabilir; çok yüksek hız dişlinin filamenti oymasına veya motorun adım kaybetmesine yol açabilir. Esnek filament hızlı geri çekmede sıkışabilir.
Cura bazı profillerde retract ve prime hızlarını ayrı sunar. Geri çekme hızlı, yeniden besleme biraz daha kontrollü seçilebilir; ancak bunu yalnız yazıcınız destekliyorsa deneyin. Dişli üzerinde plastik tozu görürseniz hız, gerginlik ve retraction sıklığını birlikte inceleyin.
Sıcaklık ve nem neden önce kontrol edilmeli?
Fazla sıcak nozzle daha akışkan plastik üretir ve travel sırasında sızıntıyı artırır. Nemli filament buhar kabarcıkları ile düzensiz akış ve ince tüyler oluşturabilir. Bu iki sorun çözülmeden retraction mesafesini büyütmek belirtileri geçici gizler, yeni tıkanma riski yaratır.
Filamenti üretici önerisine göre kurutun ve sıcaklık kulesiyle güvenilir aralığı bulun. sıcaklık kulesi rehberi test sırasını açıklar. Aynı makara ve sıcaklıkla retraction kalibrasyonuna geçin.
Cura'daki ek retraction ayarları
- Retraction Minimum Travel: Çok kısa boşluklarda gereksiz geri çekmeyi sınırlar.
- Maximum Retraction Count: Filamentin aynı bölümünün tekrar tekrar dişliden geçmesini önlemeye yardım eder.
- Minimum Extrusion Distance Window: Maksimum sayının hangi filament aralığında değerlendirileceğini belirler.
- Combing Mode: Travel yolunu basılı alanların içinde tutarak sızıntıyı görünür yüzeyden uzaklaştırabilir.
- Z Hop: Retract sırasında nozzle'ı kaldırır; çizilmeyi azaltabilir fakat süre ve ipliklenmeyi artırabilir.
Combing ve travel yolu nasıl kullanılmalı?
Combing açıkken nozzle mümkün olduğunda modelin içinden dolaşır. Böylece açık boşlukları geçme ve ip oluşturma azalabilir; travel yolu uzar ve üst yüzey çizilebilir. “Not in Skin” benzeri seçenekler görünür üst yüzeylerden kaçınmaya yardımcı olabilir. Her modelde aynı mod iyi sonuç vermez.
Travel speed artırıldığında nozzle'ın sızdırma süresi azalabilir; aşırı hız titreşim ve katman kayması riski taşır. Mekanik sınırları aşmadan küçük test yapın. Önizlemede travel çizgilerinin duvarı nerede geçtiğini kontrol edin.
TPU ve teknik filamentlerde retraction
TPU, geri çekme sırasında sıkışıp extrüder içinde kıvrılabilir. Direct drive sistem, düşük hız ve kısa mesafe avantaj sağlar. Üretici profili yoksa agresif değer kullanmayın. PETG yapışkan akışı nedeniyle ince ip bırakabilir; kurutma ve sıcaklık çoğu zaman retraction kadar önemlidir.
Karbon elyaf katkılı veya kırılgan filamentte sık geri çekme aşınmayı ve kırılmayı artırabilir. Malzeme üreticisinin nozzle, sıcaklık ve retraction tavsiyesini okuyun.
Cura retraction testi adımları
- Filamenti kurutun ve doğru sıcaklığı belirleyin.
- Yazıcıya uygun hazır profili kopyalayarak deney profili oluşturun.
- İki kuleli kısa modelde yalnız mesafeyi kademeli değiştirin.
- En iyi mesafede yalnız hızı küçük adımlarla test edin.
- Boşluk, yüzey izi, tık sesi ve baskı süresini birlikte değerlendirin.
- Sonucu nozzle, filament ve sıcaklık adıyla ayrı profile kaydedin.
İpliklenmenin tüm nedenlerini karşılaştırmak için stringing çözüm rehberini kullanın. İdeal retraction en yüksek mesafe değil, ipi azaltırken akışı ve hotend güvenilirliğini koruyan en düşük etkili değerdir.
Kalibrasyon modelini yalnız uzaktan çekilmiş fotoğrafla değerlendirmeyin. Kulelerin başlangıç noktalarında boşluk, köşelerde küçük çukur, extruder dişlisinde plastik tozu ve baskı boyunca değişen motor sesini de kontrol edin. İpler azalmış olsa bile yeni katmanın başlangıcında filament geç geliyorsa geri çekme veya yeniden besleme fazla olabilir. Sonucu gram, süre ve yüzey notuyla kaydedin.
Birden fazla modelde doğrulama yapmak önemlidir. İki kule testi çok sayıda kısa travel içerir; gerçek parçada uzun iç yol, geniş boşluk ve farklı katman süresi bulunabilir. Seçilen profili önce kısa dekoratif modelde, ardından işlevsel parçanın küçük bir bölümünde deneyin. Nozzle veya PTFE tüp değiştiğinde önceki retraction ayarını otomatik doğru kabul etmeyin.
Sık sorulanlar
Cura retraction ayarı ne işe yarar?
Nozzle baskı yapmadan başka bölgeye giderken filamenti kısa mesafe geri çekerek eriyik basıncını azaltır. Böylece travel sırasında sızıntı ve ipliklenme sınırlandırılır.
Retraction mesafesi kaç mm olmalı?
Ekstrüder yapısına göre değişir. Direct drive sistemler genellikle daha kısa, Bowden sistemler daha uzun mesafe kullanır; kesin değer yazıcı üreticisinin profili ve testle belirlenmelidir.
Retraction hızı çok yüksek olursa ne olur?
Filament dişli tarafından aşındırılabilir, esnek malzeme deforme olabilir veya hotend içinde tıkaç oluşabilir. Motor ve ekstrüder üreticisinin sınırları aşılmamalıdır.
Retraction stringing sorununu tamamen çözer mi?
Her zaman değil. Fazla nozzle sıcaklığı, nemli filament, uzun travel yolu ve yetersiz soğutma da ipliklenme yapabilir; retraction bu değişkenlerle birlikte ayarlanmalıdır.

