3D Yazıcı Over Extrusion (Fazla Ekstrüzyon) Sorunu ve Çözümü
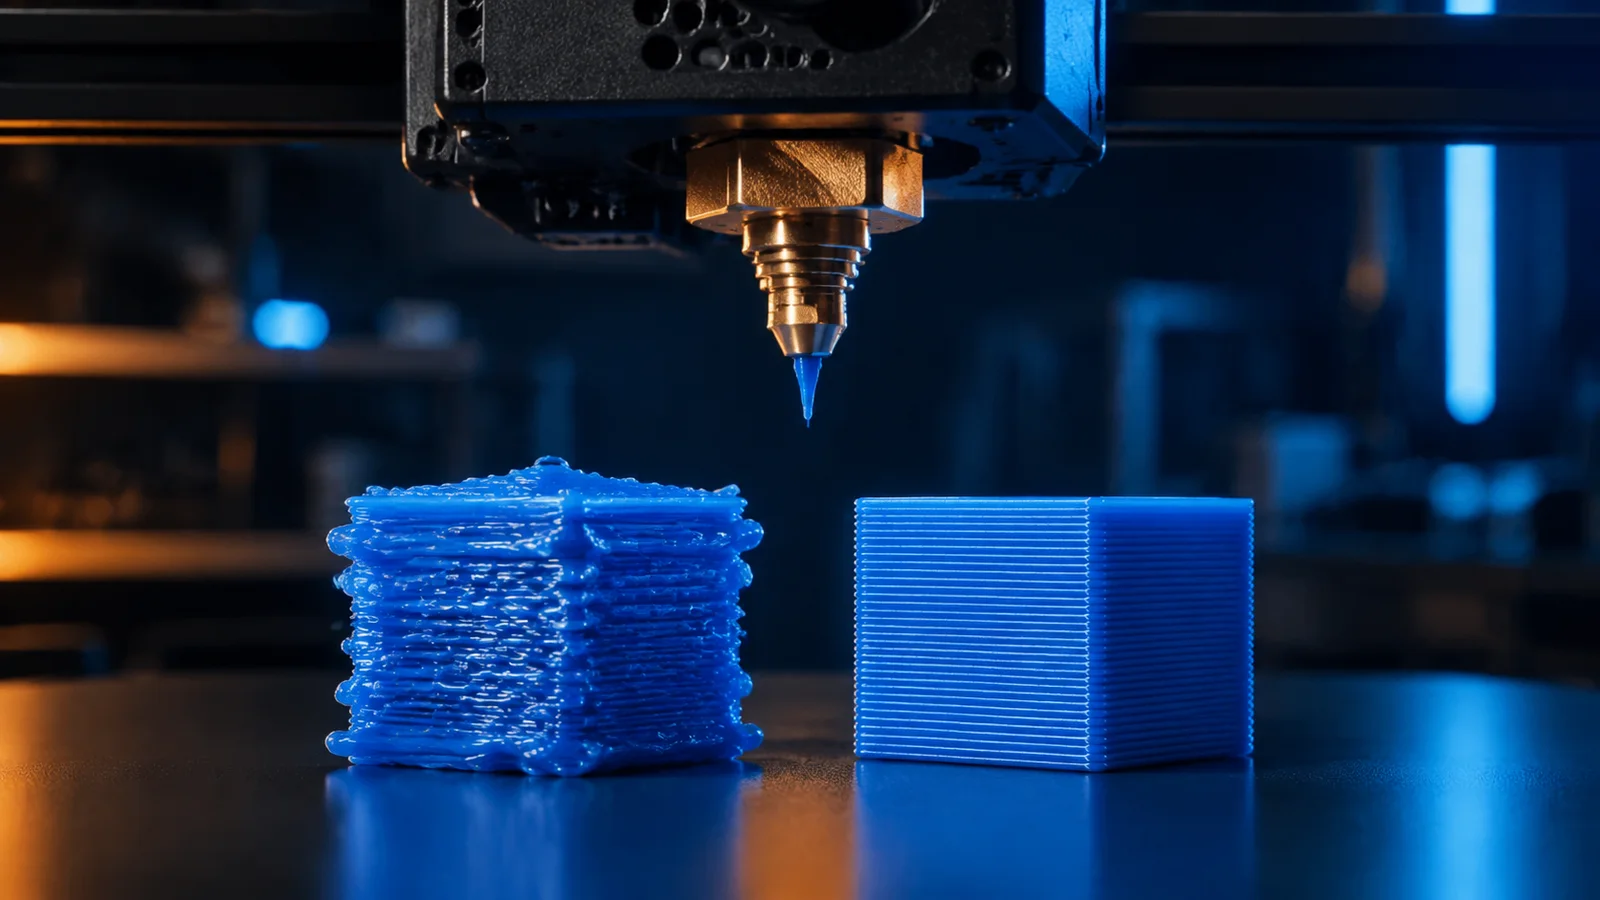
Over extrusion, 3D yazıcının model için hesaplanandan fazla plastik bırakmasıdır. Türkçede fazla ekstrüzyon olarak anılan bu durum; şişkin duvarlar, kaba üst yüzey, dolmuş küçük boşluklar ve olması gerekenden büyük ölçüler yaratabilir. Çözüm, flow değerini rastgele düşürmek değildir. Önce problemin yalnız ilk katmanda mı, bütün modelde mi görüldüğünü ayırmak; ardından mekanik besleme, filament çapı ve dilimleyici ayarlarını tek tek doğrulamak gerekir.
Over extrusion belirtileri nelerdir?
Fazla ekstrüzyonda yan yana yollar birbirini aşırı iter. Üst yüzeyde nozzle'ın sürttüğü kabarık çizgiler, köşelerde plastik yığılması ve duvar birleşimlerinde belirgin izler oluşabilir. İnce kanallar kapanır, delikler daralır ve geçme parçalar sıkılaşır. Baskı tamamlandığında nozzle çevresinde normalden fazla plastik birikmesi de ipucu olabilir.
Tek bir belirti kesin teşhis değildir. Nemli filament pütürlü yüzey, çok yüksek sıcaklık sızıntı, hatalı pressure advance ise köşe şişmesi yaratabilir. Modeli iyi ışıkta inceleyin; mümkünse kumpasla dış ölçüyü ve duvar kalınlığını ölçün. Sorunun tüm yükseklik boyunca düzenli olması gerçek akış fazlası ihtimalini güçlendirir.
Fazla ezilmiş ilk katmanla nasıl ayrılır?
Yalnız tabana yakın bölüm genişliyor ve sonraki katmanlar temiz görünüyorsa önce Z-offset'i düşünün. Nozzle tablaya gereğinden yakın olduğunda filament yukarı ve yanlara kaçar. Bu görünüm elephant foot ile birleşebilir. Flow'u azaltmak ilk katmanı geçici olarak düzeltirken üst katmanları eksik beslemeye sürükleyebilir.
Tabla temizliği ve seviye kontrolünden sonra küçük bir ilk katman testi basın. Çizgiler arasında boşluk kalmamalı, fakat nozzle izleri de derin olmamalıdır. Temel adımlar için ilk katman yapışma rehberini kullanın. Sorun modelin tamamındaysa aşağıdaki akış sırasına geçin.
Filament çapı neden önemlidir?
Dilimleyici, kullanılacak plastik hacmini kayıtlı filament çapına göre hesaplar. Gerçek çap ile profildeki değer uyuşmazsa istenenden farklı hacim çıkar. Filamenti makaradan birkaç noktada, birbirine dik iki yönde kumpasla ölçün. Tek bir noktadaki ölçüm makaranın tamamını temsil etmez; ortalama değeri üreticinin toleransıyla birlikte değerlendirin.
1,75 mm filament için profil yanlışlıkla farklı bir değer içeriyorsa hesabı düzeltin. Çap düzgün olduğu hâlde yüzeyde rastgele kabarcık ve çıtırtı varsa sorun hacim değil nem olabilir. Bu durumda filament kurutma ve saklama rehberi daha doğru başlangıçtır.
E-step veya rotation distance ne zaman kontrol edilir?
Ekstrüder motorunun komut verilen uzunluk kadar filament ilerletmesi gerekir. Firmware'deki E-step ya da rotation distance değeri yanlışsa bütün profiller etkilenir. Kontrolü hotend üreticisinin güvenli prosedürüne göre yapın; filament üzerinde referans işareti koyup belirli uzunluk besleyin ve kalan mesafeyi ölçün. Yazıcınız kapalı bir ekosistem kullanıyorsa firmware değerini değiştirmek yerine üreticinin akış kalibrasyonunu izleyin.
Mekanik aktarımda gevşek dişli, aşırı baskılı idler veya kirli tahrik dişleri de ölçümü bozar. Kalibrasyonu yalnız bir kere ölçüp sonuçlandırmayın. İki veya üç tekrar benzer değer vermiyorsa önce mekanik tutarsızlığı giderin; ortalama alınamayan bir sistemi yazılımla telafi etmeyin.
Flow ayarı nasıl kalibre edilir?
Mekanik besleme doğruysa filament profiline özel flow ya da extrusion multiplier kalibre edilebilir. Bilinen bir test modeli, sabit nozzle ve aynı sıcaklıkla basılmalıdır. Dilimleyicinin önerdiği duvar sayısını ve çizgi genişliğini kullanın; ölçüm yönteminin test modelinin açıklamasıyla uyumlu olduğundan emin olun. Sadece tek duvarın dış ölçüsünden sonuç çıkarmak köşe ve hareket hatalarını akış hatası sanmanıza yol açabilir.
- Mevcut, güvenilir profili kopyalayın ve test için adlandırın.
- Filamenti kurutup nozzle'ın temiz olduğundan emin olun.
- Başlangıç baskısını yüzde 100 flow ile alın.
- Yüzey, kütle ve ölçüleri aynı yöntemle karşılaştırın.
- Değeri küçük adımlarla değiştirip testi tekrarlayın.
Bir kerede büyük düşüş yapmak under extrusion oluşturabilir. Eksik çizgiler veya zayıf katman bağı başlarsa eksik ekstrüzyon belirtileriyle karşılaştırın.
Sıcaklık ve hız görünümü nasıl değiştirir?
Yüksek nozzle sıcaklığı doğrudan komut edilen filament miktarını artırmaz; fakat eriyiği daha akışkan hâle getirerek dikiş, köşe ve travel sırasında sızıntıyı belirginleştirebilir. Çok düşük hızda yüksek sıcaklıkla basmak, küçük parçada ısı birikmesini artırır. Filament üreticisinin aralığından başlayın ve sıcaklık kulesiyle yüzey ile katman bağını birlikte değerlendirin.
Hotend'in hacimsel akış sınırını aşmak genellikle eksik ekstrüzyona neden olur. Buna karşılık kısa segmentlerde yetersiz kalibre edilmiş basınç dengeleme, çizgi başı ve köşelerde yerel fazlalık yaratabilir. Önce genel flow'u doğrulayın; yalnız köşeler şişiyorsa pressure advance veya linear advance ayarına geçin.
Dilimleyicide hangi değerler kontrol edilmeli?
Filament flow oranı, varsayılan filament çapı, nozzle çapı, çizgi genişliği ve katman yüksekliğini kontrol edin. 0,4 mm nozzle takılıyken profilde 0,6 mm seçmek ya da tam tersi, hesap ile gerçek donanımı ayırır. Üst ve alt yüzey akışına özel çarpanlar varsa genel ayardan farklı olup olmadığına bakın.
Çakışan modelleri üst üste yerleştirmek veya mesh içinde kapalı olmayan yüzeyler de aynı bölgede çift yol üretebilir. Dilimleme sonrası katman önizlemesini açın; kabarık bölgenin üstünde normalden fazla duvar ya da dolgu görünüyorsa model geometrisini düzeltin. Önizleme, donanıma dokunmadan önce yapılabilecek en ucuz kontroldür.
Düzeltme sonrası nasıl doğrulama yapılır?
Aynı filament, sıcaklık ve hızla ilk test modelini yeniden basın. Yalnız görünüşe değil; dış ölçüye, delik çapına, üst yüzeye ve parça kütlesine bakın. Geçme tasarım yapıyorsanız 3D baskı toleransı rehberindeki test parçasıyla gerçek boşluğu ayrıca belirleyin. Akış ayarı tasarım toleransının yerine geçmez.
Sonucu yazıcı, nozzle, filament marka/renk, sıcaklık ve tarih bilgisiyle kaydedin. Aynı markanın farklı renkleri pigment nedeniyle farklı davranabilir. Profili “her filamentte çalışır” diye genellemek yerine doğrulanmış kombinasyona bağlamak, sonraki arızalarda güçlü bir referans sağlar.
Fazla ekstrüzyon için doğru çözüm sırası
Önce ilk katman ezilmesini gerçek over extrusion'dan ayırın. Ardından filament çapı, nozzle seçimi ve ekstrüder beslemesini doğrulayın; mekanik temel sağlamsa flow'u küçük testlerle ayarlayın. Sıcaklık, hız ve basınç dengelemeyi en son, sorunun bölgesel karakterine göre ele alın. Her adımda tek değişken kullanmak, yüzeyin neden düzeldiğini gerçekten bilmenizi sağlar.
En düşük flow değeri en iyi profil değildir. Amaç çizgileri eksiltmeden boyutsal doğruluk, temiz üst yüzey ve güvenilir katman bağı elde etmektir. Bu dengeyi ölçümle kurduğunuzda hem görsel parçalar hem fonksiyonel baskılar daha tekrarlanabilir olur.
Sık sorulanlar
Over extrusion nedir?
Over extrusion, yazıcının gereken çizgi hacminden daha fazla filament bırakmasıdır. Yüzeyde kabarıklık, ölçü büyümesi, dolu köşeler ve nozzle üzerinde plastik birikmesiyle kendini gösterebilir.
Flow ayarı kaç olmalı?
Her makine ve filament için tek bir doğru yüzde yoktur. Güvenilir profilde yüzde 100'den başlanmalı, mekanik besleme doğrulandıktan sonra ölçüm baskısıyla küçük adımlarla kalibre edilmelidir.
Fazla ekstrüzyon sıcaklıktan olur mu?
Aşırı sıcaklık plastiğin daha akışkan ve sızıntıya yatkın görünmesine neden olabilir; ancak gerçek hacim fazlasının tek sebebi değildir. Flow, filament çapı, E-step ve dilimleyici değerleri birlikte kontrol edilmelidir.
İlk katman ezilmesi over extrusion sayılır mı?
Her zaman değil. Nozzle tablaya fazla yakınsa doğru miktardaki plastik yana taşarak fazla ekstrüzyon gibi görünebilir. Üst katmanlar normalse önce Z-offset ve tabla ayarı incelenmelidir.

