OrcaSlicer Kalibrasyon Rehberi: Sıcaklık, Akış ve PA Sırası
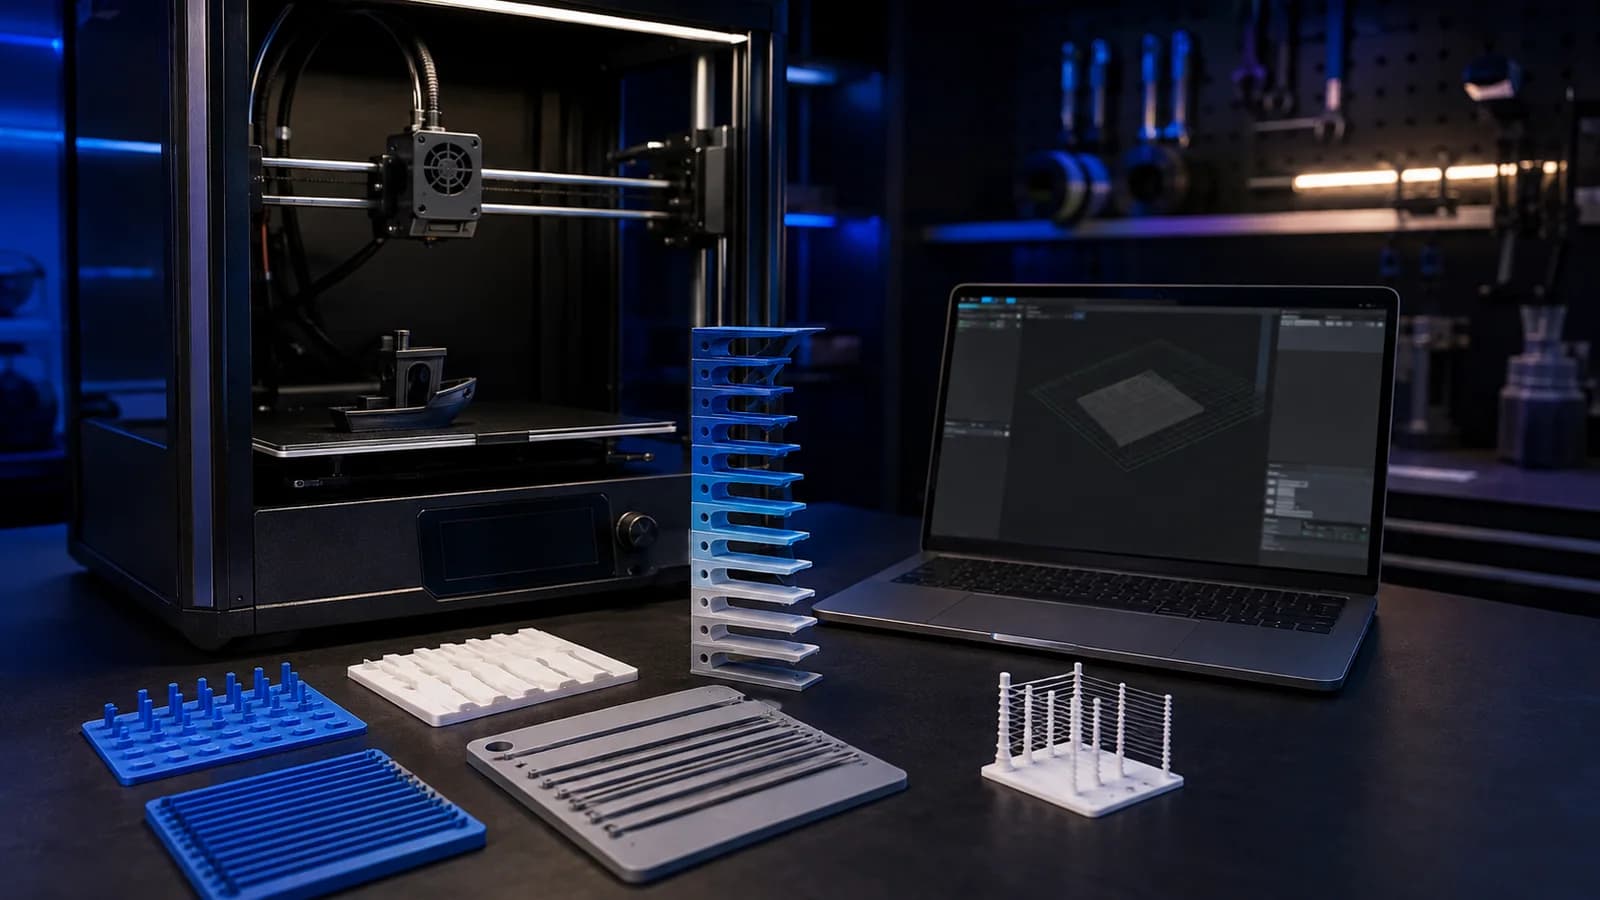
OrcaSlicer kalibrasyonu, ekrandaki bütün testleri art arda basmaktan ibaret değildir. Sıcaklık yanlışken flow testi yapmak, eksik akışı basınç ayarıyla telafi etmeye çalışmak veya nemli filamentle retract kulesi basmak hatalı profil üretir. Güvenilir sonuç için önce mekanik sistemi ve filamenti hazırlamak; ardından sıcaklık, hacimsel akış, flow ratio, pressure advance ve retract testlerini mantıklı sırayla uygulamak gerekir.
Kalibrasyon öncesi hazırlık
Nozzle temiz, tabla ayarlı, kayışlar sağlam ve ekstrüder dişlisi düzenli besliyor olmalıdır. Filamenti üretici talimatına göre kurutun. Gerçek nozzle çapını ve filament türünü profilde doğrulayın. Sorunlu donanımı yazılım katsayısıyla gizlemek, başka modelde yeniden hata çıkarır.
Yazıcı ve filament üreticisinin güncel temel profilini kopyalayın; orijinali değiştirmeyin. Her test için profil adında tarih ve değişkeni belirtin. Böylece başarısız denemeden güvenli başlangıca dönebilirsiniz.
Sıcaklık testi neden önce yapılır?
Sıcaklık eriyik akışını, katman bağını, köprü kalitesini ve ipliklenmeyi değiştirir. Yanlış sıcaklıkta bulunan flow değeri başka sıcaklıkta geçerli olmayabilir. OrcaSlicer sıcaklık kulesini dilimlerken katmanlar arasında hedef sıcaklığın gerçekten değiştiğini G-code önizlemesi veya yazıcı ekranıyla doğrulayın.
En parlak ya da en az iplikli bölgeyi tek ölçüt yapmayın. Duvar dayanımı, çıkıntı, küçük ayrıntı ve yüzey birlikte değerlendirilmeli; makara üzerindeki güvenli aralık aşılmamalıdır.
Maksimum hacimsel akış testi
Maximum volumetric speed, hotend'in saniyede güvenle eritebildiği plastik hacmini sınırlar. Testte akış kademeli artar; yüzey matlaştığı, çizgi inceldiği veya ekstrüder tıkladığı nokta sınırın aşıldığını gösterir. Nihai değer ilk bozulmadan güvenli pay aşağıda seçilmelidir.
Nozzle çapı, katman yüksekliği, sıcaklık ve filament değişince sınır değişir. En yüksek sayıyı hedeflemek yerine tekrarlanabilir yüzey ve katman bağını koruyun. Hacimsel akış sınırı baskı hızını doğrudan kısıtlayabilir.
Flow ratio nasıl kalibre edilir?
Flow ratio testi, üst yüzey ve çizgi birleşimlerini farklı akış çarpanlarıyla karşılaştırır. Fazla akışta kabarıklık ve nozzle izi; az akışta çizgiler arasında açıklık görülür. İlk kaba testten sonra OrcaSlicer'ın ince ayar aşaması kullanılabilir.
Numuneleri tamamen soğuduktan sonra yandan ışıkla inceleyin. Yalnız dokunma hissine güvenmeyin. flow kalibrasyonu rehberi hacim ile boyutsal toleransın neden ayrı ölçümler olduğunu açıklar.
Pressure advance ne zaman yapılır?
Genel akış doğru olduktan sonra hız değişimindeki basınç gecikmesi ayarlanır. Desen veya kule testinde düşük değerde köşe şişer; aşırı değerde köşe çevresi incelir. Boşluk oluşturmadan temiz kalan orta bölge seçilmelidir.
Direct drive ve Bowden değerleri farklı olabilir. Filament sertliği ve sıcaklık sonucu değiştirir. Ayrıntılı değerlendirme için pressure advance rehberini kullanın.
Retract testi nasıl uygulanır?
Retract mesafesini üretici profilinden başlayarak küçük aralıklarla test edin. Sonra hızı ayrı bir testte değiştirin. Çok uzun retract heat creep veya tıkanma; çok hızlı retract filament öğütülmesi yaratabilir. İpliklenmenin nem ve sıcaklıktan kaynaklanmadığını önce doğrulayın.
Travel rotası ve wipe özelliği de sonucu etkiler. Bir anda bütün seçenekleri açmak hangi ayarın işe yaradığını belirsizleştirir. Test kulesinde seam ve duvar bozulmasını da kontrol edin.
Tolerans testi neden ayrıca yapılır?
Flow düzgün olsa bile delik ve geçme parçaları yazıcının XY davranışı, malzeme çekmesi ve tasarım boşluğundan etkilenir. OrcaSlicer'ın tolerance testi veya kendi kuponunuzla farklı boşlukları karşılaştırın. Modeli global ölçeklemek yerine CAD'de bağlantıya özgü pay kullanın.
3D baskı toleransı rehberi erkek-dişi geçmelerin sistematik ölçümünü gösterir. Sonucu filament ve baskı yönüyle kaydedin.
Değerler doğru profile nasıl kaydedilir?
Sıcaklık, flow ratio, maksimum hacimsel akış ve çoğu PA değeri filament profilinde tutulmalıdır. Tabla boyutu, makine ivmesi ve güvenli hızlar yazıcı profilinde; duvar ve dolgu gibi model tercihleri process profilinde yer alır. Aynı değeri başlangıç G-code'u ve profil alanında iki kez tanımlamayın.
Profil adını yalnız “iyi ayar” yapmayın. Yazıcı, nozzle, filament marka-renk ve tarih ekleyin. Bulut senkronizasyonu kullanıyorsanız yerel ve uzak sürümün üzerine yazmadığını kontrol edin.
Kalibrasyon nasıl doğrulanır?
- Keskin köşe, üst yüzey, köprü ve iki kule içeren kısa model seçin.
- Eski ve yeni profili aynı makaradan basın.
- Yüzey, ölçü, kütle ve katman bağını karşılaştırın.
- Tahmini süre ile gerçek süreyi kaydedin.
- İki tekrar benzer sonuç vermeden profili genel kullanıma almayın.
Kalibrasyon modeli güzel, gerçek parça kötü çıkıyorsa model geometrisi, soğutma ve minimum katman süresini inceleyin. Her hata yeni bir flow değişikliği gerektirmez.
OrcaSlicer kalibrasyon özeti
Doğru sıra mekanik ve kuruluk kontrolüyle başlar; sıcaklık, maksimum akış, flow ratio, pressure advance ve retract ile devam eder. Her test tek soruya cevap vermeli ve değer doğru profil katmanına kaydedilmelidir.
En hızlı ya da en parlak numune yerine dayanım, ölçü ve yüzeyi birlikte koruyan ayarı seçin. Profili belgelemek ve gerçek modelle iki kez doğrulamak, internetten alınan tek bir “mükemmel ayar” listesinden daha güvenilirdir.
Kalibrasyon profilini nasıl adlandırmalı?
Başarılı ayarları genel bir “PLA yeni” adıyla bırakmak, haftalar sonra hangi koşulun çalıştığını anlamayı zorlaştırır. Profil adına filament üreticisi ve seri, nozzle çapı, katman yüksekliği ve tarih gibi ayırt edici bilgiler ekleyin. Makara rengi akış veya sıcaklık sonucunu belirgin etkilediyse onu da not edin.
Her test numunesini profil sürümüyle eşleştirin. Sıcaklık veya flow değiştiğinde eski profili ezmek yerine kopyasını oluşturun. Böylece gerçek model kötüleşirse son doğrulanmış ayara geri dönebilir, yalnız değişen değeri karşılaştırabilirsiniz. Yazıcı bakımı, nozzle değişimi ya da filament kurutma işleminden sonra kısa doğrulama baskısı yapmak kaydın hâlâ geçerli olduğunu gösterir.
Kule testinden gerçek modele geçiş
Kalibrasyon geometrileri tek bir özelliği görünür kılar; gerçek parça ise uzun travel, küçük katman, köprü ve farklı hızları aynı dosyada birleştirir. Bu nedenle seçilen profili önce 30–60 dakikalık, gerçek kullanımınızı temsil eden bir modelde deneyin. Yüzey kadar ölçü, katman bağı ve baskı süresini de kaydedin.
Sonuç iki tekrarda benzerse profil güvenilir kabul edilebilir. İlk başarılı baskıdan sonra hız sınırlarını hemen yükseltmek, kalibrasyonun sağladığı güvenlik payını tüketebilir. Kapasite artışını yeni bir test serisi olarak ele alın.
Sık sorulanlar
OrcaSlicer kalibrasyonu hangi sırayla yapılır?
Önce mekanik kontrol ve sıcaklık, ardından maksimum hacimsel akış, flow ratio, pressure advance ve retract testi yapılabilir. Her aşamada yalnız ilgili değişken değiştirilmelidir.
OrcaSlicer kalibrasyon sonuçları nereye kaydedilir?
Filamente bağlı değerler filament profiline, makineye bağlı sınırlar yazıcı profiline kaydedilmelidir. Profili marka, renk, nozzle ve tarih bilgisiyle adlandırmak karışıklığı önler.
Flow rate ve pressure advance aynı ayar mı?
Hayır. Flow rate toplam plastik hacmini, pressure advance ise hız değişiminde akışın zamanlamasını düzeltir. Biri diğerinin hatasını telafi etmek için kullanılmamalıdır.
Hazır OrcaSlicer profili yeterli mi?
Hazır profil güvenli başlangıçtır; yazıcı, nozzle ve gerçek filament toleransı değişebileceği için kısa testlerle doğrulanmalıdır.

