3D Baskı Toleransı ve Geçme Payı: Parçalar Nasıl Uyumlu Basılır?
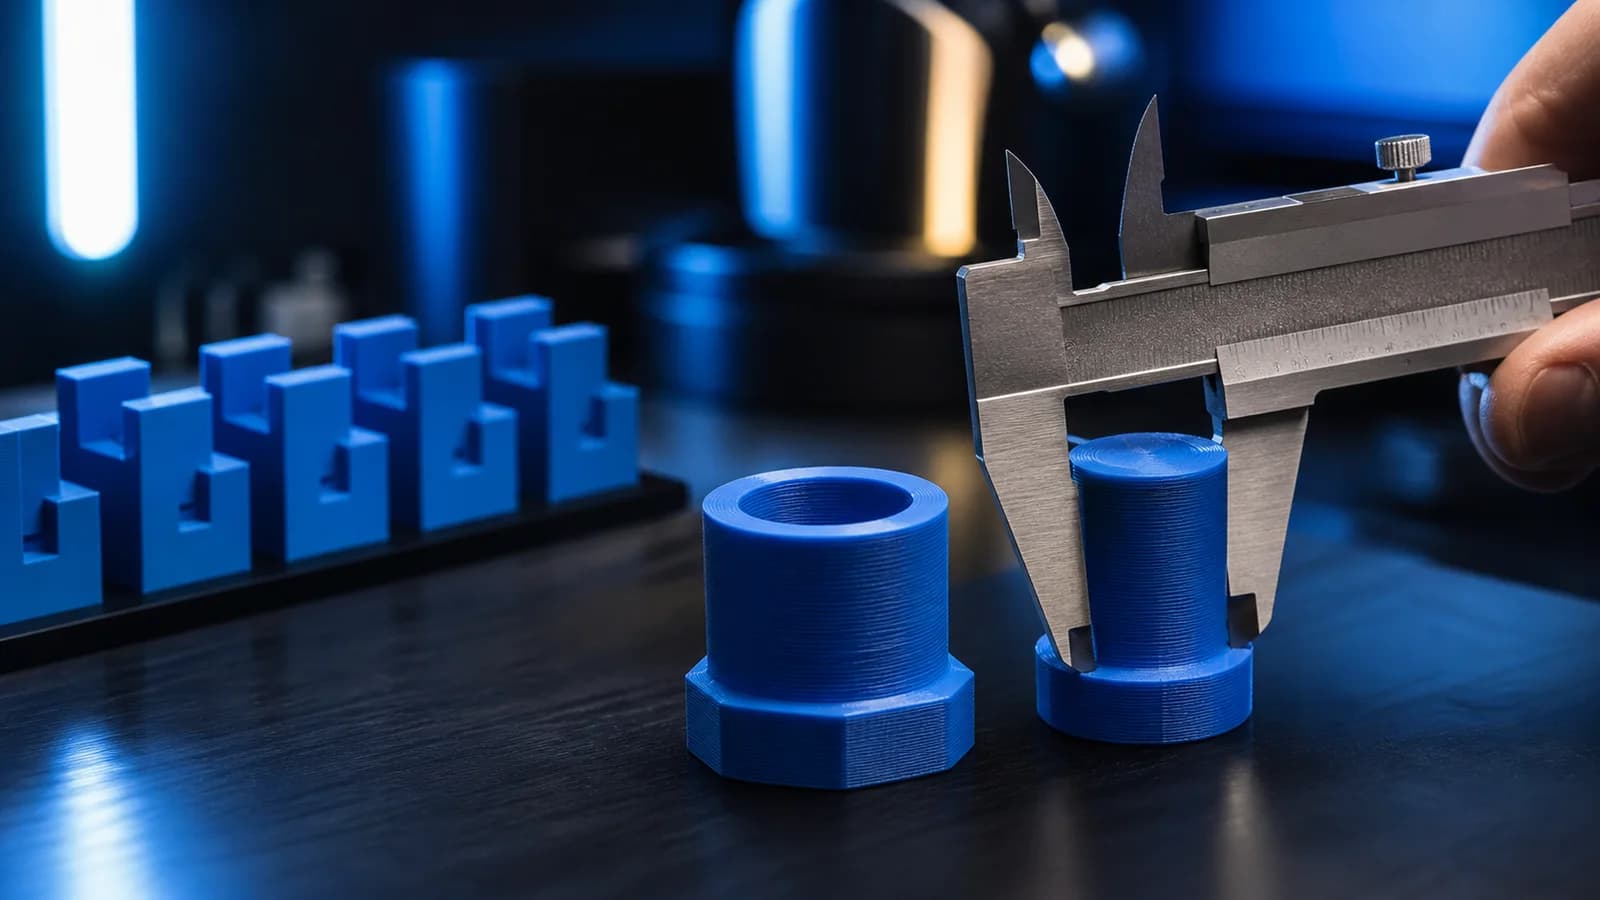
3D baskı toleransı, tasarlanan ölçü ile üretilen gerçek ölçü arasındaki kabul edilebilir farktır. İki parçanın kayması, dönmesi, kapağın kapanması veya milin deliğe sıkıca oturması için kasıtlı boşluk gerekir. İnternetteki tek bir “0,2 mm yeter” kuralı her yazıcıya uymaz. Doğru geçme payı, kendi nozzle, filament, yön ve profilinizle basılan test kuponundan çıkarılır.
Tolerans ile boşluk arasındaki fark
Tolerans, ölçünün kabul edilen artı-eksi sınırıdır; boşluk ise iki eş parça arasında tasarlanan mesafedir. Örneğin 10 mm mil ile 10,3 mm delik arasında çap üzerinden 0,3 mm fark bulunur. Her taraftaki radyal boşluk bunun yarısıdır. CAD ve teknik resimde bu ayrımı açık yazmak yanlış anlaşılmayı önler.
Geçme türü de hedefi değiştirir. Serbest geçme kolay ayrılır, kayar geçme hareket eder, sıkı geçme sürtünmeyle tutar. Menteşe, rulman yuvası ve kutu kapağı aynı toleransla tasarlanmamalıdır.
3D baskı ölçüsü neden sapar?
Ekstrüzyon çizgisinin gerçek genişliği, malzeme büzülmesi, kayış ve kasnak davranışı, flow kalibrasyonu, nozzle basıncı ve soğutma ölçüyü etkiler. Dış köşe yavaşlarken plastik yığılabilir; iç deliklerde segmentler ve eriyik çekilmesi çapı küçültebilir. İlk katmanın fazla ezilmesi tabanda elephant foot oluşturur.
STL çözünürlüğü düşükse daire çokgenleşir. Model farklı eksenlerde basıldığında katman yapısı ve destek izi geçmeyi değiştirir. Bu yüzden yalnız dijital kumpasla tek ölçü almak yerine X, Y ve Z yönlerini ayrı değerlendirin.
Önce yazıcı mı, model mi düzeltilmeli?
Kayış, kasnak, tabla ve ekstrüzyon düzgün değilse her modele ayrı telafi eklemek sorunu gizler. Önce mekanik bakım, doğru nozzle profili, flow ve sıcaklık kontrol edilir. Kalibrasyon küpü genel eksen sapmasını gösterir; küçük delik ve geçme davranışı için özel kupon gerekir.
Steps-per-mm değerini tek bir plastik küpe göre rastgele değiştirmek tüm hareket alanını bozabilir. Hareket kalibrasyonunda üretici prosedürünü izleyin. Malzeme ve geometriye özgü küçük farkları CAD veya dilimleyici telafisiyle yönetin.
Tolerans test kuponu nasıl tasarlanır?
Aynı plakada nominal ölçüsü sabit pimler ve boşluğu kademeli değişen delikler oluşturun. Örneğin aday aralığınızı 0,1 mm adımlarla tarayın. Her yuvayı kabartma işaretiyle ayırın; yazının nozzle genişliğinden ince olmamasına dikkat edin. Kuponu gerçek parçayla aynı malzeme, katman ve yönde basın.
Soğuduktan sonra hangi eşin serbest, kayar ve sıkı geçtiğini kaydedin. Tek bir sonucu evrensel değer yapmayın; PLA, PETG ve ASA için ayrı kart tutun. Farklı nozzle veya önemli profil değişiminde testi yenileyin.
Küçük çıkan delikler nasıl düzeltilir?
Önce CAD'deki çapı ve STL dışa aktarma kalitesini kontrol edin. Deliğin yalnız ilk katmanda daraldığı görülüyorsa elephant foot telafisi veya daha doğru Z-offset gerekir. Tüm yükseklik boyunca küçükse hole horizontal expansion gibi delik odaklı ayar, destekleniyorsa daha uygun olabilir.
Global Horizontal Expansion dış ve iç sınırları etkiler; dış ölçüyü düzeltirken deliği bozabilir. Küçük adımlarla test edin. Matkapla son ölçüye getirme işlevsel prototipte kabul edilebilir, fakat matkap çapı, yön ve parçanın çatlama riski dikkate alınmalıdır.
İlk katman geçmeleri neden bozar?
İlk katman fazla ezilirse dış sınır genişler, iç delik daralır ve kapak yalnız alt kenarda sıkışır. Tabla sıcaklığı yüksek veya parça soğumadan sökülmüşse deformasyon artabilir. Z-offset'i, ilk katman flow'unu ve elephant foot compensation ayarını küçük testle düzenleyin.
Fonksiyonel geçmeyi tabladan birkaç katman yukarı başlatmak veya alt kenara küçük pah eklemek montajı kolaylaştırabilir. Ayrıntılı belirtiler için fil ayağı çözüm rehberini inceleyin.
Baskı yönü ve destek yüzeyi etkisi
Yatay basılan dairesel deliklerin üstü sarkabilir ve çapı daraltabilir. Deliği dik basmak geometrik doğruluğu artırabilir; ancak parça dayanımı farklılaşır. Destek temas yüzeyi pürüzlü kaldığı için kayar geçmede ek pay veya son işlem gerekebilir.
İki eş parçayı mümkünse aynı tabla ve koşulda basın. Farklı yazıcı veya filament lotlarında ölçü dağılımı büyüyebilir. Seri üretimde başlangıç, orta ve son parçalardan numune ölçün.
Malzeme ve sıcaklık toleransı değiştirir mi?
PLA sert olduğu için küçük boşluk farkı belirgin hissedilir. PETG daha tok ve esnek davranabilir; sıkı geçmede yüzey sürtünmesi artabilir. ABS, ASA ve polikarbonatta büzülme ile kapalı kasa koşulları ölçüyü etkiler. TPU'da sıkıştırma ve Shore sertliği nominal boşluktan daha önemlidir.
Parça çalışma sırasında ısınacaksa yalnız oda sıcaklığındaki geçmeyi test etmeyin. Plastik genleşir ve yük altında zamanla sürünebilir. Güvenlik veya hassas mekanizma için malzeme teknik verisi ve mühendislik hesabı gerekir.
Kumpasla doğru ölçüm nasıl yapılır?
Kumpası temizleyip sıfırlayın, parçayı tamamen soğuttuktan sonra birkaç noktadan ölçün. İnce duvarı çenelerle ezmeyin. İç çap ölçümünde kumpasın deliğin gerçek merkezine oturduğundan emin olun. Çok küçük deliklerde pim mastar daha güvenilir olabilir.
Tek parça yerine en az üç örneğin ortalamasını ve dağılımını kaydedin. Hedef 10,00 mm, sonuçlar 9,82–9,96 mm ise yalnız ortalamayı değil değişkenliği de iyileştirin.
Uyumlu parçalar için kontrol listesi
- Geçmenin serbest, kayar, döner veya sıkı olacağını tanımlayın.
- Yazıcı mekaniği, flow ve ilk katmanı doğrulayın.
- Gerçek yön ve malzemeyle kademeli tolerans kuponu basın.
- Soğuyan numuneleri birkaç noktadan ölçüp sonucu kaydedin.
- CAD veya dilimleyici telafisini küçük adımla uygulayıp yeniden test edin.
Doğru 3D baskı toleransı tahmin değil, süreç verisidir. Kendi kuponunuzu basıp profil bazında sakladığınızda kapak, mil, menteşe ve insert tasarımları çok daha hızlı sonuç verir. Kritik parçada üretim lotunu ve kullanım sıcaklığını da doğrulamayı unutmayın.
Tolerans tablonuza baskı tarihi, makine, nozzle, filament lotu ve parça yönünü ekleyin. Aynı nominal boşluğun farklı eksende veya destek üstünde değiştiğini böylece görebilirsiniz. Yazıcı bakımı ya da nozzle değişiminden sonra referans kuponu yeniden basmak, eski telafiyi yeni sürece yanlışlıkla taşımayı önler. Ölçüm cihazının çözünürlüğünü de sonuçtan daha hassas varsaymayın.
Sık sorulanlar
3D baskıda geçme payı kaç mm olmalı?
Evrensel değer yoktur. Yazıcı, malzeme, nozzle, yön ve geçme türüne göre değişir; 0,1 mm adımlı bir tolerans kuponu basıp kendi sürecinizi ölçmek en güvenilir yöntemdir.
3D yazıcı delikleri neden küçük basar?
Dilimleme geometrisi, çizgi genişliği, malzeme büzülmesi, köşe davranışı ve kalibrasyon delikleri küçültebilir. Yatay genişleme veya CAD telafisi test kuponuyla uygulanmalıdır.
Horizontal Expansion ne işe yarar?
Modelin XY dış sınırlarını dilimleme sırasında içeri veya dışarı kaydırarak sistematik boyut sapmasını telafi eder. Tüm modeli etkileyebileceği için tek bir deliği düzeltmek amacıyla körlemesine kullanılmamalıdır.
Sıkı geçme ile pres geçme aynı mı?
Terimler uygulamaya göre değişebilir. Kayar geçme kolay hareket, sıkı veya pres geçme ise zorlayarak birleşme amaçlar; plastik esnekliği ve sürünme davranışı uzun vadeli tutuşu etkiler.

