3D Yazıcı Heat Creep Nedir? Belirtileri ve Kalıcı Çözümü
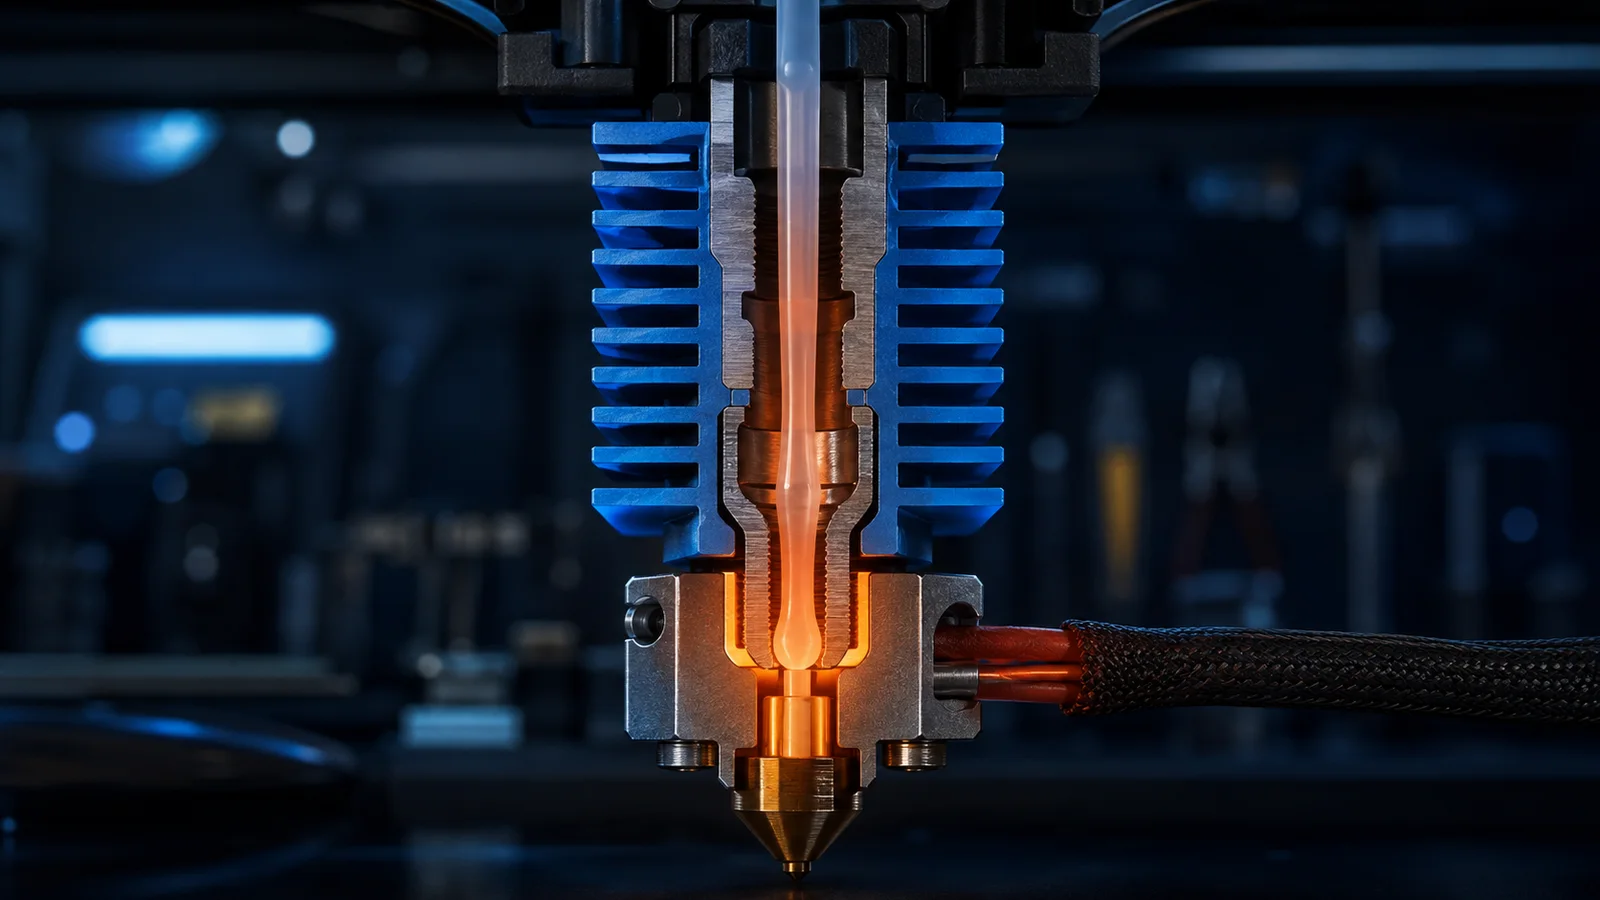
Heat creep, hotend'deki ısının erime bölgesinden yukarı doğru ilerleyerek filamenti soğuk bölgede erken yumuşatmasıdır. Filament burada genişler, heatbreak içinde sürtünme artar ve ekstrüder artık plastiği düzenli itemez. Baskı başta normal ilerleyip bir süre sonra çizgilerin incelmesi, dişlinin tıklaması veya akışın tamamen durması tipik senaryodur. Kalıcı çözüm nozzle'ı tekrar tekrar açmak değil, sıcak-soğuk bölge ayrımını geri kazandırmaktır.
Hotend içinde ısı nasıl ilerler?
Isıtıcı blok filamentin eridiği sıcak bölgedir. Heatbreak, bu ısının heatsink'e geçişini sınırlamak için ince ve düşük iletimli bir köprü görevi görür. Heatsink fanı kanatçıklardan hava geçirerek üst bölgeyi soğuk tutar. Bu üç parçanın dengesi bozulduğunda erime hattı yukarı taşınır.
Filamentin katı kalması gereken kanalda yumuşaması, çapının büyümesine ve iç duvara yapışmasına yol açar. Ekstrüder daha fazla kuvvet uygular; tahrik dişlisi filamenti öğütebilir. Bu nedenle nozzle tıkalı görünse bile asıl engel nozzle deliğinde değil, heatbreak'in üst kısmında olabilir.
Heat creep belirtileri nelerdir?
Baskının ilk katmanları temizken akışın giderek azalması önemli bir işarettir. Ekstrüderden ritmik tık sesi gelebilir, filament üzerinde derin diş izleri oluşabilir veya filament hiç ilerlemez. Malzeme çıkarıldığında uç kısmı mantar gibi kalınlaşmışsa ısının yukarı taşınmış olma ihtimali yüksektir.
Aynı G-code serin odada çalışıp sıcak kabinde başarısız oluyorsa ortam sıcaklığına bakın. Uzun süre küçük katman basan, çok retract yapan veya düşük akışla bekleyen modellerde sorun daha erken görülebilir. Bununla birlikte düzensiz makara, PTFE hasarı ve nozzle içindeki kir de benzer belirti verir; tek bir ipucuna güvenmeyin.
Güvenli teşhis sırası nasıl olmalı?
- Baskıyı durdurun ve hotend'i üreticinin boşaltma sıcaklığına getirin.
- Heatsink fanının dönüp dönmediğini ve doğru yönde hava verdiğini kontrol edin.
- Hava kanalındaki toz, iplik ve kablo engellerini inceleyin.
- Filamenti çıkarıp ucundaki kalınlaşma ve öğütülme izlerini değerlendirin.
- Hotend soğuduktan sonra PTFE, heatbreak ve bağlantıları üretici talimatıyla kontrol edin.
Sıcak hotend parçalarına çıplak elle dokunmayın. Elektrik bağlantısını sökmeden fan kablosunu düzeltmeye çalışmayın. Termistör veya ısıtıcı kablosunda hasar görürseniz cihazı kapatın; termal güvenlik bileşenlerini devre dışı bırakarak test yapmayın.
Heatsink fanı ve hava akışı nasıl kontrol edilir?
Parça soğutma fanı ile hotend heatsink fanı aynı görevde değildir. Parça fanı basılan plastiğe, heatsink fanı ise hotend'in soğuk tarafına hava gönderir. Yanlış soket, ters takılmış fan, kırık kanat veya düşük devir heat creep yaratabilir. Fanın yalnız dönmesi yeterli değildir; kanatçıklar arasında gerçek hava akışı bulunmalıdır.
Fan üzerindeki etikete ve ok işaretine bakarak yönü doğrulayın. Tozu yumuşak fırçayla, enerji kesikken temizleyin. Fan rulmanı sesli çalışıyor ya da bazen duruyorsa değiştirme zamanı gelmiş olabilir. Voltaj ve boyut uyumunu yazıcı belgesinden kontrol etmeden rastgele fan bağlamayın.
Nozzle sıcaklığı ve kapalı kabin etkisi
Gereğinden yüksek nozzle sıcaklığı, heatbreak'in taşıması gereken ısı yükünü artırır. PLA gibi düşük yumuşama sıcaklıklı malzemelerde kapalı kabinin sıcak havası heatsink'in soğutma payını azaltabilir. Yazıcı üreticisi PLA için kapağı veya kapıyı açık öneriyorsa bu yönlendirmeyi izleyin. ABS gibi kabin isteyen malzemelerde ise hotend tasarımının o ortamı desteklemesi gerekir.
Sıcaklığı bir anda çok düşürmek katman bağını zayıflatabilir. Makaradaki aralıkta sıcaklık kulesi basın; yüzey, köprü ve dayanımı birlikte değerlendirin. sıcaklık kulesi rehberi kontrollü test yöntemini açıklar.
Retract ayarı heat creep'i tetikler mi?
Uzun ve sık retract hareketleri sıcak filamenti heatbreak içine tekrar tekrar çekebilir. Özellikle direct drive için Bowden değerini kopyalamak, gereksiz yüksek mesafe oluşturur. Retract hızı da aşırıysa yumuşak filament deforme olabilir. Önce üreticinin profilinden başlayın ve ipliklenmeyi azaltacak en düşük etkili mesafeyi arayın.
Travel sayısını artıran model veya dilimleme ayarları da toplam retract yükünü büyütür. Cura retraction ayarı rehberindeki kule testiyle mesafe ve hızı ayrı ayrı değerlendirin. Heat creep şüphesinde yalnız ipliklenmeye bakıp retract'ı yükseltmek sorunu ağırlaştırabilir.
PTFE ve heatbreak montajı neden önemlidir?
PTFE tüp nozzle'a kadar inen hotend'lerde tüp ucunun düz kesilmesi ve boşluksuz oturması gerekir. Aradaki boşlukta eriyik birikerek tıkaç oluşturabilir. PTFE'nin çalışma sıcaklığı sınırı aşılırsa deformasyon ve sağlığa zararlı bozunma riski doğar; malzeme ve üretici sınırlarını kesinlikle dikkate alın.
All-metal hotend'lerde heatbreak iç yüzeyi, termal macunun doğru bölgede kullanılması ve bağlantı sıkılığı önem taşır. Termal macunu erime kanalına veya nozzle dişine gelişigüzel sürmeyin. Parçaları sıcak sıkma gerektiren bir sistemse üreticinin tork ve sıcaklık prosedürünü izleyin; yanlış montaj sızıntı ve yanık riski yaratır.
Heat creep hangi sorunlarla karışır?
Kısmi nozzle tıkanması, nemli filament, düşük baskı sıcaklığı, gevşek ekstrüder dişlisi ve makarada düğüm aynı şekilde akışı kesebilir. Nozzle daha ilk çizgide düzenli basmıyorsa nozzle tıkanıklığı rehberini inceleyin. Sorun yalnız uzun baskıda ve sıcak ortamda çıkıyorsa heat creep olasılığı artar.
Isı sensörü gevşekse ekranda görünen değer gerçeği yansıtmayabilir. Dalgalanan sıcaklık grafiği, termal hata mesajı veya yanık kokusu varsa yazıcıyı kullanmayı bırakın. Elektrik ve termal güvenlik arızası, normal profil kalibrasyonu gibi ele alınmamalıdır.
Çözümün kalıcı olduğu nasıl doğrulanır?
Önce kısa ekstrüzyon testi, ardından sorunun çıktığı süreyi aşan kontrollü bir baskı yapın. Fan devrini, ortam sıcaklığını, filament türünü ve başarısızlığın kaçıncı dakikada oluştuğunu kaydedin. Aynı modelin iki tekrarda sorunsuz tamamlanması, tek kısa testten daha güçlü kanıttır.
Filament ucu yeniden şişmiyor, ekstrüder tıklamıyor ve akış baskı boyunca sabit kalıyorsa termal ayrım düzelmiştir. Profilinizi malzemeye göre kaydedin. PLA için serin kabin davranışını, yüksek sıcaklık isteyen filament için hotend sınırını ayrı tutun; tek profil farklı termal koşulları güvenle karşılamaz.
Heat creep için kalıcı çözüm özeti
Heat creep'i çözmenin temeli heatsink fanı, temiz hava yolu, doğru hotend montajı ve malzemeye uygun sıcaklıktır. Retract mesafesini gereksiz büyütmeyin; kapalı kabini filamentin ihtiyacına göre kullanın. Tıkanıklığı açmak yalnız sonucu giderir, ısının soğuk bölgeye neden ulaştığını düzeltmez.
Güvenlik bileşenlerine müdahale etmeden, tek değişkenli testlerle ilerleyin. Böylece uzun baskının ortasında tekrarlayan akış kaybını rastlantısal bir nozzle sorunu olmaktan çıkarıp ölçülebilir ve önlenebilir bir hotend problemi olarak yönetebilirsiniz.
Sık sorulanlar
Heat creep nedir?
Heat creep, hotend'in sıcak bölgesindeki ısının yukarıdaki soğuk bölgeye ilerleyip filamenti olması gerekenden önce yumuşatmasıdır. Yumuşayan filament genişleyerek besleme yolunda sıkışabilir.
Heat creep tıkanıklıktan nasıl ayırt edilir?
Heat creep çoğu zaman baskı başladıktan bir süre sonra ortaya çıkar ve soğuma sonrası geçici olarak düzelebilir. Kirli nozzle veya yabancı parçacık kaynaklı tıkanma ise daha sürekli olabilir; kesin teşhis için filament ucu ve hava akışı incelenmelidir.
Hotend fanı sürekli çalışmalı mı?
Birçok tasarımda heatsink fanı hotend ısındığında sürekli veya firmware tarafından otomatik çalışır. Doğru davranış modele göre değiştiği için üretici şemasına bakılmalı; fan duruyorsa baskıya devam edilmemelidir.
PLA heat creep yapar mı?
Evet. PLA görece düşük sıcaklıkta yumuşadığı için sıcak ortam, yetersiz heatsink hava akışı ve uzun retract hareketlerinde heat creep'e duyarlı olabilir. Kapalı kabin PLA baskısında özellikle dikkat gerekir.

