3D Yazıcı Hotend Sızıntısı: Nozzle Üstünden Filament Akması
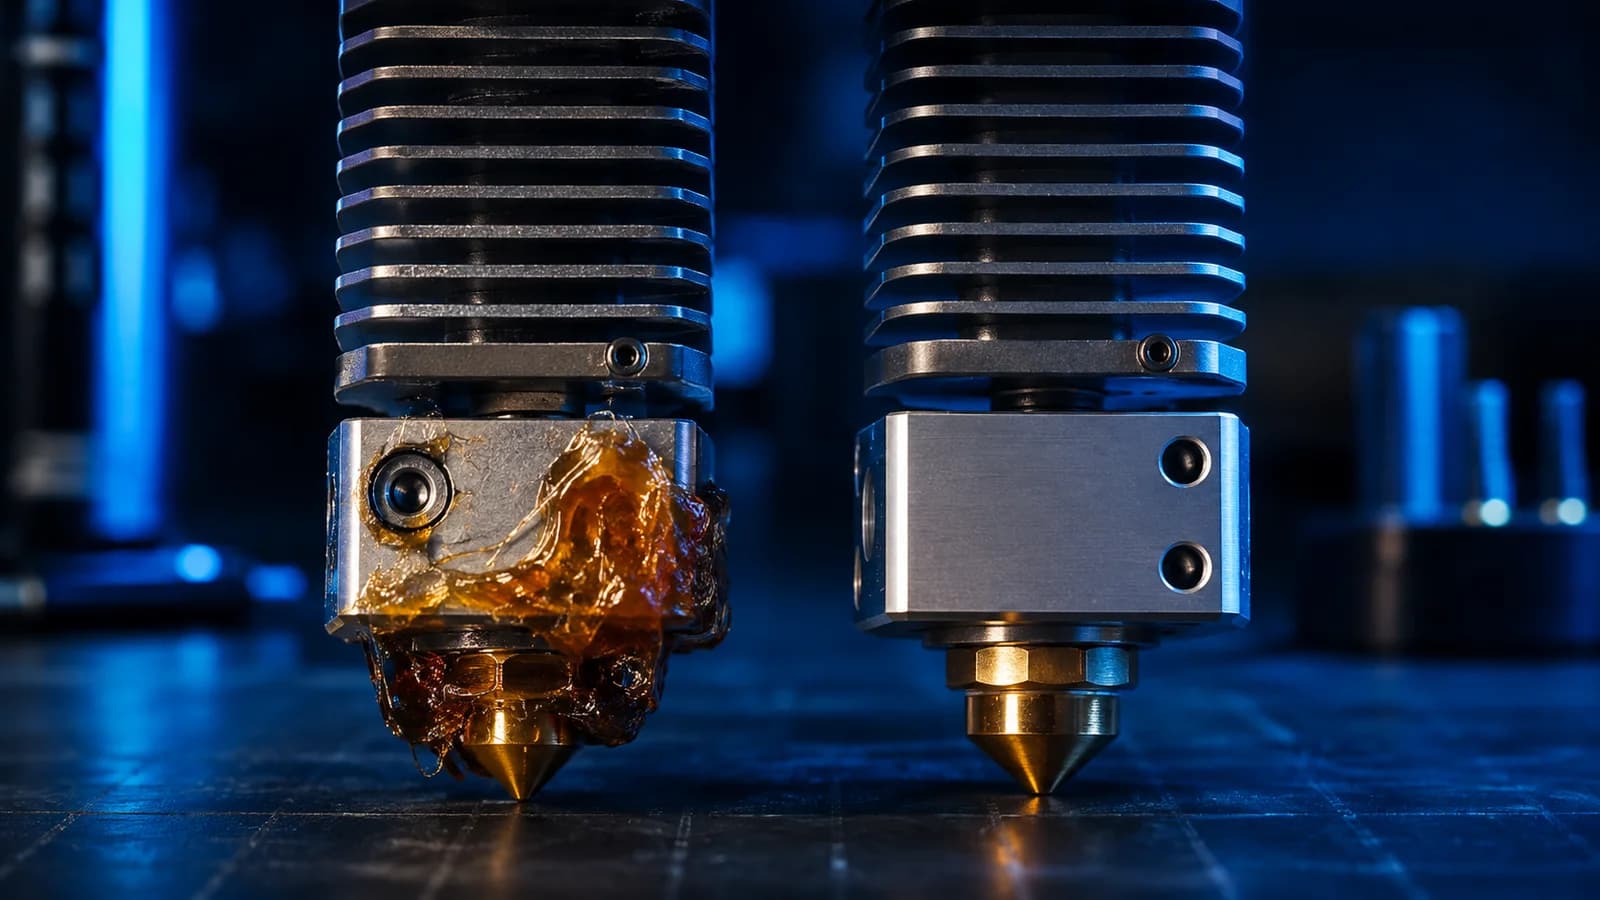
Hotend sızıntısı, erimiş filamentin nozzle deliği yerine nozzle veya heatbreak dişlerinden ısıtıcı blok üzerine çıkmasıdır. Plastik silikon çorabın altında birikip yanabilir, termistör kablosunu sarabilir ve baskıya büyük topak hâlinde düşebilir. Sadece dış yüzeyi temizlemek sorunu çözmez. Çoğu durumda nozzle ile heatbreak sıcak durumda içten temas etmiyordur. Müdahale sıcak metal, elektrik kablosu ve hassas sensör içerdiği için üreticinin sıcak sıkma prosedürü izlenmelidir.
Sızıntı nasıl anlaşılır?
Isıtıcı blok üstünde kahverengi veya filament renginde plastik, silikon çorap altında yapışkan kütle ve baskıya düşen yanmış damlalar temel belirtilerdir. Nozzle dış yüzeyindeki küçük sızıntı ipliği yalnız oozing olabilir; blok dişlerinden büyüyen kütle gerçek kaçaktır.
Yanık kokusu, duman veya sıcaklık okumasında sıçrama varsa makineyi kapatın. Sıcak plastik kablo yalıtımını zarar vermiş olabilir. Elektrik güvenliği doğrulanmadan yeniden ısıtmayın.
Nozzle ile heatbreak arasında neden boşluk oluşur?
Nozzle soğukken bloğa kadar sıkıldığında ısınınca metal genleşmesi iç teması gevşetebilir. Yanlış uzunlukta nozzle, tam oturmamış heatbreak veya diş içindeki eski plastik de yüzeylerin birleşmesini engeller. Dışarıdan sıkı görünen bağlantı içeride açık kalabilir.
Nozzle'ın altı blokla sıfır görünüyorsa bazı tasarımlarda bu yanlış montaj ipucudur. Doğru kesiti modelin servis belgesinden doğrulayın; farklı hotend tiplerinin prosedürünü karıştırmayın.
Müdahale öncesi güvenlik
Hotend yüzlerce dereceye çıkabilir. Isıya dayanıklı eldiven, doğru anahtar ve gözlük kullanın; yazıcıyı yanıcı yüzeyden uzak tutun. Isıtıcı bloğu kablolardan değil uygun düz yüzeyinden destekleyin. Termistörün ince tellerini burmayın.
Fiş çekikken soğuk kontrol, enerji varken sıcak sıkma adımı farklıdır. Üretici sıcak işlem önermiyorsa uygulamayın. Deneyiminiz yoksa yetkili servisten yardım alın.
Biriken plastik nasıl temizlenir?
Plastiği makara türüne uygun yumuşama sıcaklığında dikkatle alın. Metal alet termistör ve ısıtıcı kartuş kablosuna değmemelidir; kısa devre oluşabilir. Isı tabancasıyla tüm hotend'i gelişigüzel ısıtmayın. Çıkan yanmış kalıntıyı çalışma alanından uzaklaştırın.
Kablo yalıtımı görünmüyor veya hasarlıysa temizlemeyi bırakın. Sensörün blokta sağlam olduğundan emin olmadan cihazı çalıştırmayın. Silikon çorap yırtılmışsa uyumlu yenisiyle değiştirin.
Nozzle ve heatbreak nasıl kontrol edilir?
Hotend sökme sırası üreticiye göre değişir. Nozzle çıkarıldığında dişlerde plastik, hasar veya çapraz sıkma izi aranır. Heatbreak temas yüzeyi düz ve temiz olmalıdır. PTFE-lined sistemde tüp ucu dik kesilmeli ve boşluksuz oturmalıdır.
Hasarlı dişi zorla yeniden kullanmayın. Isıtıcı blok alüminyumsa diş kolay sıyrılabilir. nozzle değişimi rehberi güvenli tutma ve sıcak sıkma mantığını açıklar.
Sıcak sıkma neden gereklidir?
Birçok hotend'de parçalar çalışma sıcaklığına yakınken metal genleşmiş durumda son torkla birleştirilir. Nozzle içeride heatbreak'e dayanır; eriyik yolu kapanır. İşlem sıcak blok üzerinde yapıldığı için doğru tork anahtarı ve sabitleme yöntemi gerekir.
Nozzle'ı aşırı sıkmak dişi koparabilir; az sıkmak sızıntıyı sürdürür. Evrensel tork yoktur. Hotend üreticisinin sıcaklık ve tork değerini kullanın. Bloku kablolar üzerinden karşılamayın.
PTFE tüp sızıntıyla nasıl ilişkilidir?
PTFE nozzle'a kadar inen sistemde eğri veya yanmış tüp ucu eriyik boşluğu bırakabilir. Filament bu bölgede genişler, tıkanır ve bağlantıya basınç uygular. Tüpün sıcaklık sınırı aşılmamalıdır; bozunma sağlık riski taşır.
All-metal hotend'e ait yöntemi PTFE-lined sisteme uygulamayın. Tüp kilidi ve collet klipsi modele göre takılmalıdır. Hasarlı tüp uygun ve sıcaklığa dayanıklı yedekle değiştirilmelidir.
Onarım sonrası test
- Hotend'i temiz ve kapaksız görsel kontrol edilebilir durumda toplayın.
- Üretici prosedürüyle hedef sıcaklığa çıkarın.
- Az miktar filament ekstrüde edip diş çevresini izleyin.
- Soğutup silikon çorap ve kapağı doğru takın.
- Kısa baskıdan sonra blok üstünü yeniden kontrol edin.
Sızıntı tekrar ederse daha fazla tork uygulamayın. Yanlış parça boyu, hasarlı diş veya yüzey kusuru araştırılmalıdır.
Sızıntı nasıl önlenir?
Nozzle değişiminde doğru tip ve diş uzunluğu kullanın. Sıcak sıkma prosedürünü atlamayın, ancak tork sınırını aşmayın. Nozzle çarpması sonrası hotend'in dönüp dönmediğini kontrol edin. Silikon çorabı periyodik kaldırıp blok yüzeyini inceleyin.
Akışı artırarak tıkanıklığı zorlamak iç basıncı yükseltebilir. Nozzle tıklıyorsa tıkanıklık rehberini uygulayın. Uyumsuz yedek parçayı yalnız dişi tuttuğu için kullanmayın.
Hotend sızıntısı çözüm özeti
Sızıntıda baskıyı durdurun, cihazı güvenle soğutun ve kabloları inceleyin. Dış plastiği temizledikten sonra nozzle-heatbreak iç temasını, PTFE ucunu ve dişleri üretici kesitine göre doğrulayın. Sıcak sıkmayı yalnız belgelenmiş sıcaklık ve torkla yapın.
Temiz blok tek başına onarım kanıtı değildir. Kontrollü ekstrüzyon ve kısa baskı sonrası bağlantı hâlâ kuru kalıyorsa sorun çözülmüştür. Tekrar eden kaçakta hasarlı parçayı değiştirmek, daha fazla sıkmaktan daha güvenlidir.
Nozzle ve heatbreak uyumu
Aynı diş çapına sahip iki nozzle her hotend'de eşdeğer değildir. Diş uzunluğu, omuz geometrisi ve heatbreak'in blok içindeki konumu sızdırmaz temasın nerede kurulacağını belirler. Nozzle altı bloğa tamamen dayanıyor fakat içeride heatbreak ile boşluk kalıyorsa plastik dişlere ulaşabilir.
Değişim parçasını üretici teknik çizimi veya doğrulanmış parça koduyla eşleştirin. Dişe bant, yapıştırıcı ya da rastgele sızdırmazlık ürünü uygulamayın; yüksek sıcaklıkta gaz çıkarabilir ve doğru metal temasını engelleyebilir. Hasarlı diş görüldüğünde blok ve ilgili parça değiştirilmelidir.
Isıtıcı ve termistör çevresini kontrol etme
Sızan plastik ısıtıcı kartuş veya termistör kablosunu kapladıysa yalnız dış yüzeyi temizleyip baskıya dönmeyin. Kablo izolasyonunda kesik, sertleşme veya çekilme olup olmadığını soğuk ve enerjisiz cihazda inceleyin. Hasarlı sıcaklık sensörü yanlış okuma ve güvenlik riski oluşturabilir.
Kabloları penseyle çekmeyin ve sıcak blok üzerinde çıplak metal aletle kısa devre riski yaratmayın. Sensör değeri oda sıcaklığında mantıksızsa ya da ısıtma sırasında sıçrıyorsa cihazı kullanmayı bırakıp üretici prosedürüne veya yetkili servise başvurun.
Ne zaman komple hotend değişmeli?
Yoğun plastik kablo demetine işlemişse, blok dişleri sıyrılmışsa veya sensör güvenilir biçimde sökülemiyorsa komple uyumlu hotend değişimi daha kontrollü olabilir. Değişim sonrası PID veya üreticinin sıcaklık kalibrasyonu gerekiyorsa atlamayın.
İlk uzun baskıdan önce düşük riskli kısa model kullanın ve bağlantıyı hem ısınırken hem soğuduktan sonra yeniden inceleyin. Kuru kalan iki test, tek boşta ekstrüzyondan daha güçlü doğrulamadır.
Sık sorulanlar
Filament neden nozzle üstünden akar?
Nozzle ile heatbreak iç yüzeyleri sıcak durumda tam temas etmiyorsa eriyik diş boşluğundan ısıtıcı blok üzerine sızabilir. Soğuk sıkma bu boşluğu bırakabilir.
Sızdıran hotend ile baskıya devam edilir mi?
Hayır. Plastik kablo ve termistörü kaplayabilir, büyük topak modele düşebilir ve termal güvenliği etkileyebilir. Baskı durdurulup cihaz güvenle soğutulmalıdır.
Nozzle ısıtıcı bloğa tamamen dayanmalı mı?
Birçok hotend tasarımında nozzle dışta blokla küçük boşluk bırakır ve içeride heatbreak'e dayanır. Kesin montaj biçimi üretici kesitine göre uygulanmalıdır.
Silikon çorap sızıntıyı önler mi?
Hayır. Çorap ısı yalıtımı ve kir koruması sağlar; iç bağlantı boşluğunu kapatmaz. Hatta sızıntıyı bir süre gizleyebilir.

