3D Yazıcı Nozzle Baskıya Sürtüyor: Nedenleri ve Çözümü
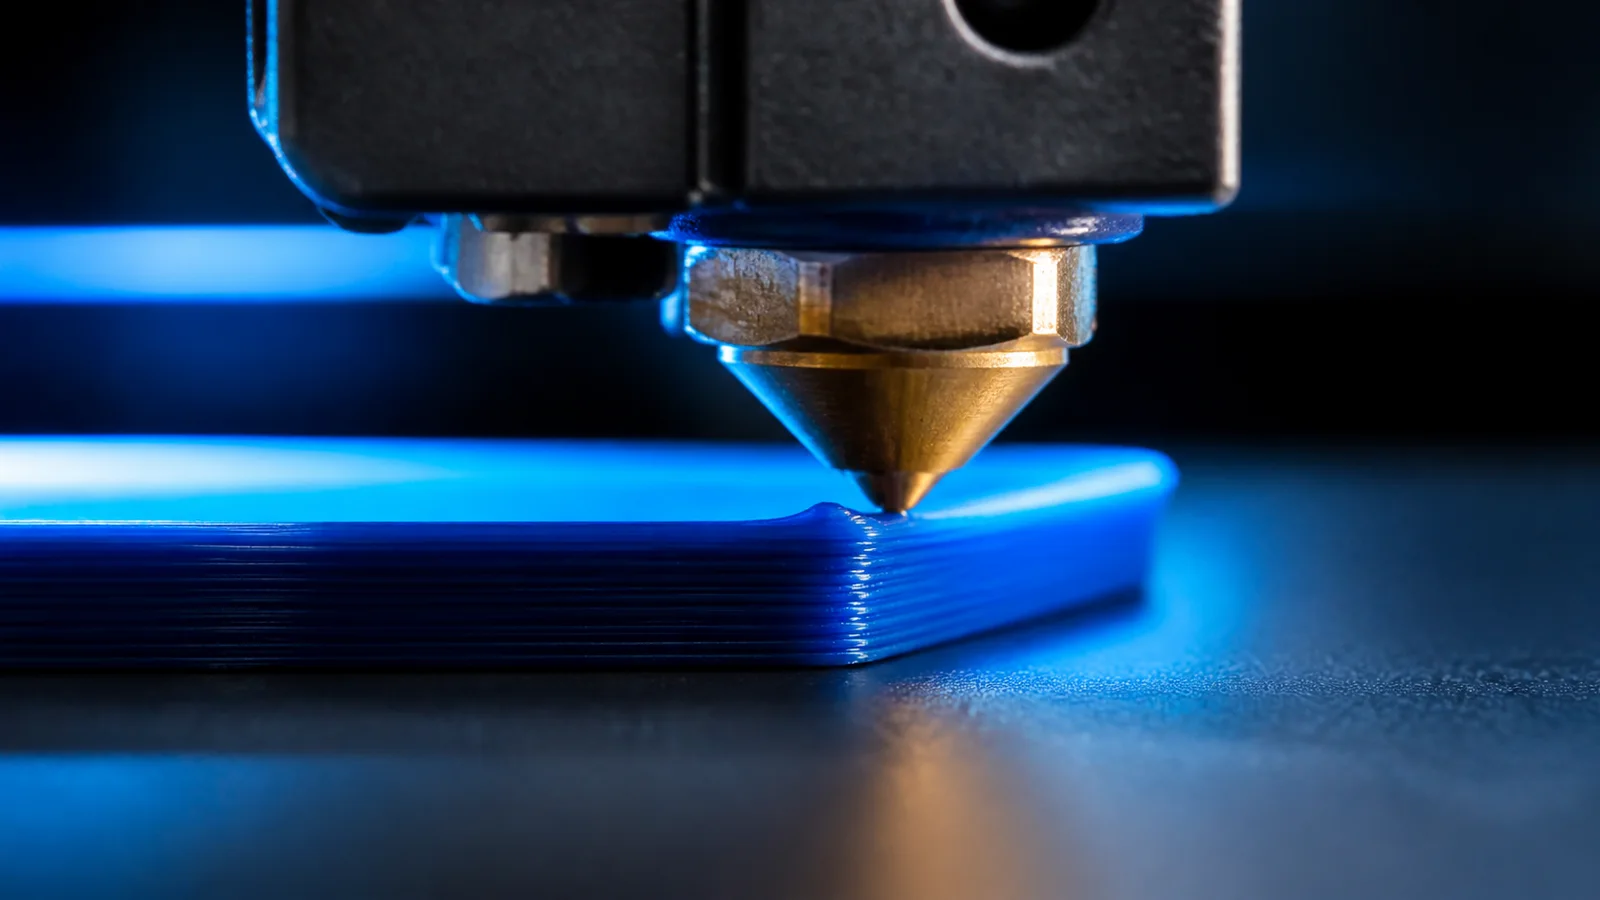
3D yazıcı nozzle baskıya sürtüyorsa duyulan tıkırtı yalnız rahatsız edici bir ses değildir. Nozzle yükselmiş bir köşeye, kabarık üst yüzeye veya kesişen dolgu çizgisine çarpabilir; sonuç katman kayması, yüzey izi ve parçanın tabladan kopması olabilir. Z-hop'u hemen açmak teması gizleyebilir, fakat sorun warping ya da Z ekseni ise kök nedeni bırakır. Doğru yaklaşım sürtmenin ne zaman, nerede ve hangi hareket sırasında oluştuğunu bulmaktır.
Sürtmenin türü nasıl gözlemlenir?
Ses yalnız nozzle boşta hareket ederken mi, dolgu basarken mi, yoksa her katman değişiminde mi geliyor? Travel sırasında tek bir köşeye çarpma genellikle parçanın o bölgesinin yükseldiğini gösterir. Bütün katmanda kazıma varsa fazla akış, gevşek gantry veya Z yükselme problemi düşünülmelidir.
Dilimleyicide katman önizlemesini açarak nozzle'ın ses duyulan noktadaki rotasını inceleyin. Mümkünse makineyi güvenli mesafeden video ile kaydedin; parça hareket ediyor mu, nozzle kabarık bir çizgi üzerinden mi geçiyor görün. Elinizi çalışan mekanizmaya yaklaştırmayın ve hareketli parçayı tutmaya çalışmayın.
Köşe kalkması nozzle çarpmasına nasıl yol açar?
Parçanın tabladan ayrılan köşesi, dilimleyicinin beklediği Z yüksekliğinin üstüne çıkar. Nozzle sonraki katmanda bu çıkıntıya temas eder ve her geçişte daha fazla kuvvet uygular. Büyük, keskin köşeli modellerde veya cereyan alan baskılarda risk yükselir. Alt yüzeyde yukarı kıvrılma görüyorsanız sorunu travel ayarıyla saklamayın.
Tabla temizliği, doğru ilk katman, uygun yatak sıcaklığı ve brim kullanımı temel çözümlerdir. Malzemeye göre ortam sıcaklığını kararlı tutun. Ayrıntılı kontrol için warping çözüm rehberini izleyin. Köşe tamamen düz kaldığında aynı G-code'da çarpma kayboluyorsa neden doğrulanmıştır.
Fazla ekstrüzyon yüzeyi yükseltir mi?
Gereğinden fazla plastik, üst yüzeyde ve dolgu kesişimlerinde yığılır. Nozzle bir sonraki geçişte bu kabarıklığı tarayarak iz bırakır. Üst katman çizgileri aşırı dolu, kenarlar şişkin ve ölçüler büyükse akış değerini inceleyin. İlk katman çok ezilmişse yalnız tabanda benzer bir görünüm oluşabilir.
Filament çapı, nozzle çapı ve flow profilini doğrulayın. over extrusion rehberindeki kalibrasyon sırası, sorunun gerçek hacim fazlası olup olmadığını ayırır. Akışı yalnız sürtme sesi kesilene kadar düşürmek katman bağını zayıflatabilir.
Dolgu deseni neden sürtme sesi çıkarır?
Grid gibi aynı katmanda kesişen dolgu yollarında, ikinci çizgi daha önce basılan hattın üzerinden geçebilir. Kesişim noktaları yerel olarak yükselir ve yüksek hızda belirgin ses çıkarabilir. Gyroid gibi üç boyutlu olarak yön değiştiren bazı desenler aynı katmanda doğrudan kesişmeyi azaltabilir; fakat her model için tek doğru dolgu deseni yoktur.
Dilimleyici önizlemesinde sesin olduğu katmanı ve dolgu rotasını kontrol edin. Dolgu akışını, hızını ve çizgi genişliğini de gözden geçirin. Parçanın dayanım gereksinimini bilmeden yalnız sessizlik için dolgu tipini değiştirmeyin; yönlü yükler ve üst yüzey desteği seçimde önemlidir.
Z ekseni gerçekten yükseliyor mu?
Z vidalı milleri kirli, eğri veya hizasızsa katman değişiminde istenen hareket tamamlanmayabilir. Coupler gevşekliği, sıkışan lineer kızak, kablo gerilimi veya çift Z tarafları arasındaki seviye farkı gantry'yi yatırabilir. Yazıcı kapalıyken görsel kontrol yapın; üreticinin bakım yönteminden farklı yağ kullanmayın.
Katman yüksekliği boyunca düzenli aralıklarla çizgi veya ezilme görülüyorsa Z binding ihtimalini inceleyin. Nozzle yüksekliği elle zorlanıyor, motor adım kaçırıyor ya da vida gözle sallanıyorsa baskıyı sürdürmeyin. Mekanik hizalama modele özgüdür; şasi vidalarını rastgele gevşetmek yeni geometri hataları yaratabilir.
Z-hop ne zaman kullanılmalı?
Z-hop veya lift Z, retract yapılan travel hareketinde nozzle'ı kısa bir mesafe yükseltir. Sağlam ve düz bir baskıda, çok sayıda küçük ada arasında dolaşırken yüzey izini azaltabilir. Ancak her travel'da Z hareketi süreyi uzatır; fazla değer Z ekseninde titreşim ve ipliklenme davranışını değiştirebilir.
Önce warping, flow ve mekanik sorunları çözün. Sonra üretici profilindeki düşük bir değerden başlayıp kısa test yapın. “Avoid crossing perimeters” veya basılı parçaların üzerinden geçmekten kaçınma seçeneği de travel rotasını değiştirebilir. Önizlemede yeni rotanın klips ya da yüksek desteklerle çakışmadığını kontrol edin.
Destek ve ince parçalar neden devrilir?
Uzun, ince kuleler ve dar destek kolonları katman yükseldikçe esner. Nozzle'ın normal yön değişimi bile parçayı hafifçe itebilir; küçük bir temas zamanla büyüyüp devrilmeye dönüşür. Destek tabanını genişletmek, brim eklemek, hareket hızını ve ivmeyi düşürmek yardımcı olabilir.
Destek arayüzü çok yoğun veya yüzeyi kabarıksa nozzle burada da sürtebilir. kolay sökülen destek ayarları rehberindeki yoğunluk ve arayüz dengesini kullanın. Çok parçalı tablaya baskıda çarpışma sırasını da dilimleyicinin sequential printing güvenlik hacmiyle doğrulayın.
Nozzle ve hotend montajı kontrol edilmeli mi?
Gevşek hotend, silikon çorap altında biriken plastik veya yanlış takılmış nozzle gerçek uç noktasını değiştirebilir. Isıtıcı blok dönmüşse kablolar hareket alanına yaklaşabilir. Soğuk ve enerjisiz cihazda görsel kontrol yapın; sıcak sıkma gerekiyorsa yalnız üreticinin talimatındaki sıcaklık ve aletlerle ilerleyin.
Nozzle ucunda sertleşmiş plastik topağı varsa baskı yüzeyine takılabilir. Ucu güvenli şekilde temizlemek için nozzle temizleme rehberini izleyin. Termistör ve ısıtıcı kablolarına metal fırçayla temas etmek kısa devre riski yaratır.
Sorunu adım adım nasıl çözersiniz?
- Sürtmenin katmanını ve hareket türünü kaydedin.
- Parçanın köşeleri ile desteklerin yükselip yükselmediğine bakın.
- Üst yüzey ve dolguda fazla plastik belirtilerini kontrol edin.
- Z ekseni, gantry ve hotend bağlantılarını enerjisizken inceleyin.
- Temel sorun yoksa travel rotası ve düşük Z-hop değeriyle kısa test yapın.
Her denemede yalnız bir ayarı değiştirin ve aynı modelin küçük bir bölümünü kullanın. Böylece sürtmenin azalmasının profil değişikliğinden mi, modelin tesadüfen daha iyi yapışmasından mı kaynaklandığını ayırabilirsiniz.
Nozzle çarpmasını kalıcı olarak önleme
Nozzle sürtmesi çoğu zaman başka bir problemin sesli belirtisidir. Kalkmış köşe, şişkin akış, kesişen dolgu ya da yetersiz Z hareketini düzeltmeden Z-hop'a güvenmeyin. Temasın yerini önizleme ve gözlemle eşleştirmek gereksiz parça değişimini önler.
Düz tabla bağlantısı, kalibre edilmiş akış, bakımlı Z sistemi ve güvenli travel rotası birlikte çalıştığında uzun baskılar daha kararlı ilerler. Sert çarpma veya katman kayması gördüğünüzde baskıyı durdurmak, modeli ve makineyi koruyan en doğru karardır.
Sık sorulanlar
Nozzle neden baskıya sürter?
Parçanın köşesi kalkmış, yüzey fazla plastikle kabarmış, Z ekseni beklenen kadar yükselmemiş veya travel yolu basılmış alanın üzerinden geçmiş olabilir. Teşhis için sürtmenin yeri ve zamanı izlenmelidir.
Z-hop açmak sorunu çözer mi?
Z-hop travel sırasında nozzle'ı kısa süre yükselterek teması azaltabilir, ancak warping, gevşek mekanik veya fazla ekstrüzyonun temel nedenini çözmez. Önce fiziksel sorun giderilmeli, sonra gerekirse ölçülü kullanılmalıdır.
Nozzle infill üzerinde ses yapması normal mi?
Bazı kesişen dolgu desenlerinde hafif temas duyulabilir; fakat tekrarlayan sert çarpma, katman kayması veya parça devrilmesi normal değildir. Önizlemede yol kesişimleri ve baskı yüzeyi kontrol edilmelidir.
Sürtme sesi duyunca baskı durdurulmalı mı?
Nozzle parçayı itiyor, model tabladan ayrılıyor veya Z hareketi takılıyorsa baskıyı durdurmak en güvenli seçenektir. Hafif temasın kaynağı da gözlem yapılmadan uzun baskıda bırakılmamalıdır.

