3D Yazıcı Katman Ayrılması: Delamination Nedenleri ve Çözümü
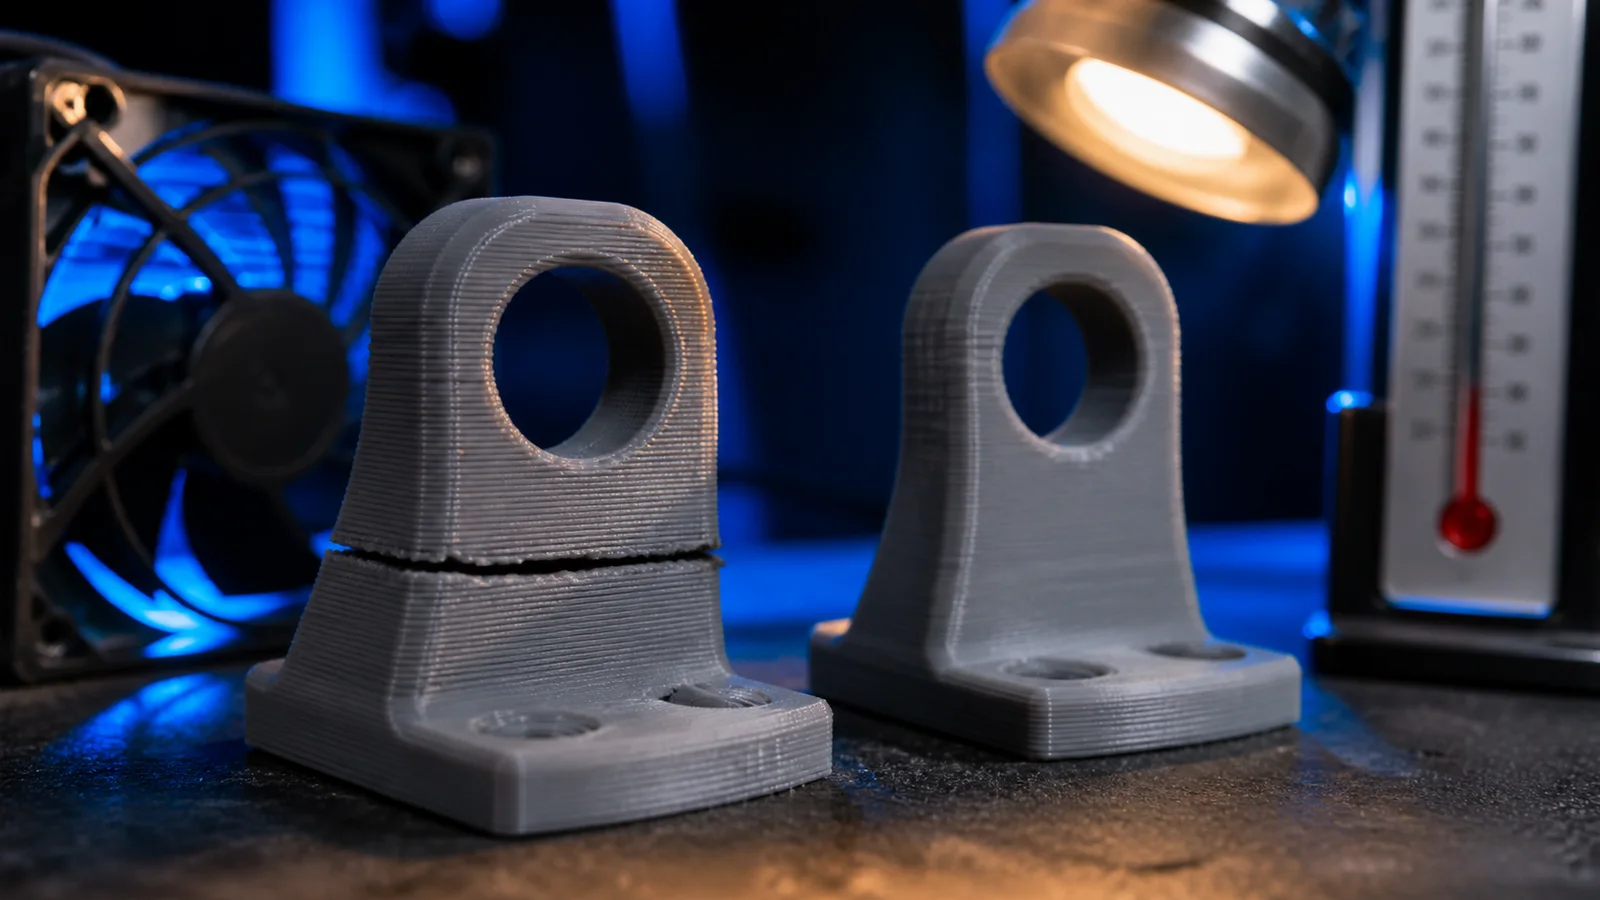
3D yazıcı katman ayrılması, baskının yatay çizgiler boyunca çatlaması veya katmanların birbirinden kolayca kopmasıdır. İngilizce kaynaklarda layer separation ya da delamination olarak geçer. Bu sorun yalnız görüntüyü bozmaz; işlevsel parçanın yük altında beklenmedik biçimde kırılmasına neden olabilir. Çözüm, sıcaklığı rastgele yükseltmek yerine ısı, soğutma, akış, nem ve geometriyi sırayla kontrol etmektir.
Katman ayrılması nasıl anlaşılır?
Parçada Z eksenine dik, yatay bir çatlak veya boşluk görülür. Üst bölüm yana kaymamışsa sorun katman kayması değil, bağ zayıflığı olabilir. Çatlak yalnız bir yükseklikteyse o katmandaki akış kesintisi veya makara sıkışması düşünülür; tüm yüzey boyunca tekrarlanıyorsa sıcaklık, fan veya filament koşulu daha olasıdır.
Modeli elle büküp rastgele kırmak tek başına standart test değildir. Aynı profil ve yönle birkaç numune basın, çatlağın aynı yükseklik ve yönde tekrarlanıp tekrarlanmadığını inceleyin. Güvenlik kritik parçada mühendislik test standardı kullanın.
Nozzle sıcaklığı katman bağını nasıl etkiler?
Yeni katman, alttaki çizgiyi yeterince yumuşatıp onunla kaynaşmalıdır. Sıcaklık filament için düşükse plastik yüzeye otursa bile moleküler bağ zayıf kalabilir. Makara üreticisinin aralığında küçük adımlarla sıcaklık testi yapın. Aşırı sıcaklık ise sarkma, ipliklenme, ayrıntı kaybı ve malzeme bozulması oluşturabilir.
Gösterilen sıcaklık kararsızsa sensör, heater veya PID davranışı incelenmelidir. Büyük dalgalanma güvenlik sorunu olabilir; termal korumaları kapatmayın. Farklı renk veya üretim lotunda aynı nominal malzemenin ideal sıcaklığı değişebilir.
Cereyan ve hızlı soğuma neden çatlak oluşturur?
Parçanın dış yüzeyi hızla büzülürken içi sıcak kalırsa termal gerilim oluşur. ABS, ASA, polikarbonat ve büyük teknik parçalarda bu etki belirgindir. Açık pencere, klima veya doğrudan fan aynı modelin belirli yüzünde çatlak yaratabilir. Ortamı kararlı tutun ve parçayı baskı bitince aniden soğuk havaya çıkarmayın.
Kapalı kasa sıcaklığı dengeler; ancak elektroniklerin bu ortam için tasarlandığını doğrulayın. Yazıcıyı yanıcı örtüyle sarmak güvenli bir çözüm değildir. Kasa içindeki emisyonlar için uygun havalandırma ve filtreleme ayrıca planlanmalıdır.
Parça soğutma fanı nasıl ayarlanmalı?
PLA küçük ayrıntılarda güçlü soğutma isteyebilir; ABS ve ASA gibi malzemeler yüksek fanla hızlı büzülüp ayrılabilir. Fanı malzeme profiline göre ayarlayın. Köprülerde geçici yüksek fan gerekirken normal duvarda daha düşük değer kullanılabilir. Tek global yüzde yerine özellik bazlı soğutma daha iyi sonuç verir.
Fan kanalının bir tarafı daha fazla üflemesi asimetrik yüzey ve bağ oluşturabilir. Kanal gevşek mi, fan doğru yönde mi, hava nozzle'a mı parçaya mı gidiyor kontrol edin. Fanı tamamen kapatınca küçük katmanların erimemesi için minimum katman süresini değerlendirin.
Eksik ekstrüzyon katmanları nasıl ayırır?
Çizgiler yeterli genişlikte değilse temas alanı azalır. Kısmi nozzle tıkanıklığı, kirli extruder dişlisi, dolaşmış makara, düşük flow veya hotend kapasitesini aşan hız buna yol açabilir. Yüzeyde ince çizgi, aralık ve tık sesi varsa önce filament yolunu kontrol edin.
Akışı körlemesine yükseltmek boyut ve yüzey hatası yaratabilir. Filament çapını ve nozzle profilini doğrulayın, ardından kontrollü flow kalibrasyonu yapın. Sorun hızla artıyorsa hacimsel akış sınırını düşürün.
Nemli filament katman bağını bozar mı?
Nem, hotend'de buhara dönüşerek çıtırtı, kabarcık ve kesintili ekstrüzyon oluşturabilir. Nylon gibi higroskopik malzemeler kısa sürede etkilenebilir. Filamenti üreticinin önerdiği sıcaklık ve süreyle kurutun; ev fırınının sıcaklığı kararsızsa makara deforme olabilir.
Kuru kutu, baskı sırasında yeniden nem almayı sınırlar. Kurutmadan önce ve sonra aynı test parçasını basmak, sıcaklıkla nem sorununu ayırmaya yardımcı olur. Saklama ayrıntıları için filament kurutma rehberine bakın.
Katman yüksekliği ve çizgi genişliği etkisi
Katman yüksekliği nozzle çapına göre aşırı büyürse yeni çizgi alttaki katmana yeterince basılmaz ve temas alanı düşer. Yazıcı ile dilimleyici üreticisinin desteklediği aralıkta kalın. Daha geniş çizgi bazı parçalarda bağı güçlendirebilir; fakat hotend akış kapasitesini aşmamalıdır.
Çok ince katman otomatik olarak daha güçlü değildir. Uzun baskı süresi, fazla ısı döngüsü ve model yönü sonucu etkiler. Dayanım hedefinde birkaç kontrollü kombinasyonu gerçek yük yönünde test edin.
Model yönü ve tasarım nasıl değiştirilir?
FDM parça anizotropiktir; Z yönündeki katman bağı çoğu zaman XY içindeki sürekli yollardan daha zayıftır. Çekme kuvvetini katmanları ayıracak yönde taşımaktan kaçının. Vida kulağı, klips ve ince boyunları daha geniş geçiş ve radyüsle güçlendirin. Parçayı döndürmek bazen malzeme değiştirmekten daha etkili olur.
Duvar sayısını artırmak, yük yolunu sürekli çevrelerde tutabilir. Yüzde 100 dolgu her zaman en güçlü çözüm değildir; iç gerilimi ve süreyi artırabilir. Duvar ve dolgu ilişkisini küçük numuneyle doğrulayın.
Adım adım delamination çözüm sırası
- Katman kayması, model çatlağı ve ayrılmayı görsel olarak ayırın.
- Makarayı, dişliyi ve nozzle akışını kontrol edin.
- Filamenti kurutup üretici sıcaklık aralığında küçük test basın.
- Fanı malzemeye göre azaltın ve cereyanı ortadan kaldırın.
- Hızı ile katman yüksekliğini hotend kapasitesine uygun tutun.
- Model yönünü ve duvar yapısını gerçek yük için yeniden tasarlayın.
Prusa'nın resmi katman ayrılması rehberi, yanlış sıcaklık, fazla fan ve ortamdan gelen soğuk hava akışını temel nedenler arasında gösterir. Yazıcınıza özel servis adımları her zaman kendi üretici kılavuzundan uygulanmalıdır.
Katman ayrılması giderildikten sonra yalnız yüzeye bakmayın. Aynı parçayı birkaç kez basıp gerçek kullanım sıcaklığı ve yükünde test edin. Çatlak güvenlik riski yaratabilecekse parçayı hizmete almadan önce uygun mühendislik doğrulaması yaptırın.
Teşhis boyunca fotoğraf ve profil kaydı tutmak tekrar eden hatayı bulmayı kolaylaştırır. Çatlağın tabla üzerinden yüksekliğini ölçün; aynı seviyede yineleniyorsa filament makarası, Z mekanizması veya o katmandaki hız değişimine bakın. Rastgele aralıkta oluşuyorsa nem, sıcaklık dalgalanması ve akış kesintisi daha olası olabilir. Her denemede yalnız bir değişkeni değiştirerek neden-sonuç ilişkisini koruyun.
Sık sorulanlar
3D baskıda katman ayrılması neden olur?
Nozzle sıcaklığının düşük olması, parçanın hızlı soğuması, aşırı fan, cereyan, eksik ekstrüzyon, nemli filament veya zayıf model yönü katman bağını bozabilir.
Katman ayrılması ile katman kayması aynı mı?
Hayır. Ayrılmada katmanlar doğru konumda olsa da aralarında çatlak oluşur; katman kaymasında üst katmanlar X veya Y yönünde farklı konuma basılır.
Nozzle sıcaklığını artırmak delamination sorununu çözer mi?
Uygun aralık içinde küçük artış katman kaynaşmasını güçlendirebilir. Ancak tıkanıklık, eksik akış, nem veya cereyan varsa yalnız sıcaklık artırmak yeterli olmaz ve aşırı sıcaklık başka kusurlar yaratabilir.
Kapalı kasa katman ayrılmasını önler mi?
ABS, ASA ve bazı teknik filamentlerde ortam sıcaklığını dengede tutarak riski azaltabilir. Kasa malzeme ayarı, akış ve model yönü hatalarını düzeltmez; güvenli havalandırma ihtiyacını da kaldırmaz.

