3D Baskı Üst Yüzeyde Boşluk (Pillowing) Neden Olur?
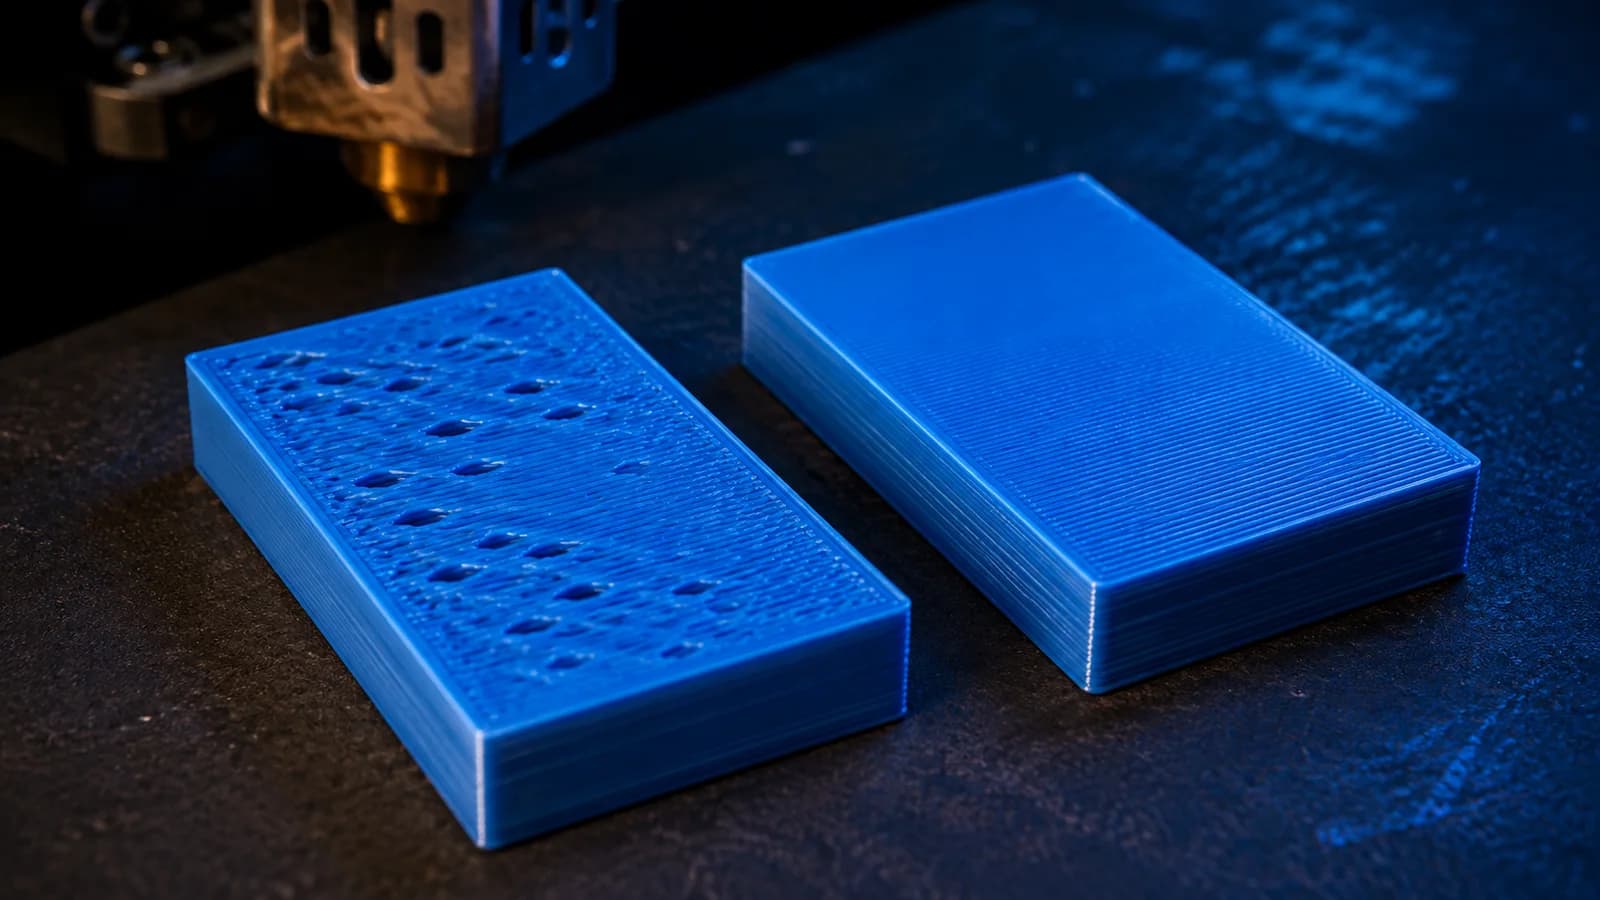
3D baskının üst yüzeyinde boşluk, iğne deliği veya kabarık yastıklar görülmesi çoğunlukla pillowing olarak adlandırılır. Üst katman çizgileri, alttaki seyrek dolgu açıklığını köprüleyemez ve düzgün bir kabuk oluşturamaz. Yetersiz üst kalınlık, düşük dolgu desteği, zayıf soğutma ve eksik akış bu görünümü tek başına ya da birlikte yaratabilir. Ironing'i açmadan önce yüzeyin neden kapanmadığını bulmak gerekir.
Pillowing nasıl oluşur?
Dilimleyici, modelin üstünü belirli sayıda katı katmanla kapatır. İlk üst katman aslında dolgu hücrelerinin üzerinde köprü gibi ilerler. Aralık genişse sıcak filament boşluğa sarkar. Sonraki katmanlar bu dalgalı temelin üstüne geldiğinde bazı noktalar kapanırken bazı noktalar delik veya çukur kalır.
Plastik yeterince hızlı katılaşmazsa çizgiler gerilir ve yukarı doğru kabarabilir. Bu nedenle sorun hem geometrik destek hem termal kontrol meselesidir. Üst yüzeyde tek bir rastgele delik filament neminden kaynaklanabilir; düzenli olarak dolgu hücrelerini izleyen desen ise pillowing olasılığını güçlendirir.
Üst katman sayısı mı, üst kalınlık mı?
“Beş üst katman yeterlidir” gibi tek sayı her profil için doğru değildir. Beş adet 0,08 mm katman yalnız 0,40 mm kabuk oluştururken, beş adet 0,28 mm katman 1,40 mm eder. Bu yüzden top layers sayısının yanında toplam top thickness değerini kontrol edin. Geniş dolgu açıklığı ve açık renk filament daha kalın üst kabuk isteyebilir.
Başlangıçta mevcut kalınlığı küçük adımla artırıp aynı modelde test edin. Yalnız son katmanı değil, ilk kapatma katmanlarının davranışını önizlemede görün. Üst kalınlığın duvarlarla kesiştiği bölgede boşluk kalıyorsa overlap ve çizgi genişliği de incelenmelidir.
Dolgu oranı ve deseni yüzeyi nasıl destekler?
Seyrek dolgu, üst çizgilerin aşması gereken mesafeyi büyütür. Dolgu oranını bir miktar artırmak destek noktalarını sıklaştırabilir; ancak yüzde 100 dolgu gereksizdir. Gyroid, grid, cubic ve lines desenleri farklı temas dağılımı verir. Üst yüzeye yakın kademeli dolgu sunan dilimleyiciler, modelin tamamını ağırlaştırmadan destek yoğunluğunu artırabilir.
Dolgu ile duvar arasında ayrılma varsa üst katman kenarlarda da çöker. Infill overlap değerini aşırı yükseltmek ise duvarı dışarı itebilir. dolgu oranı ve desenleri rehberindeki dayanım-süre dengesini kullanarak seçim yapın.
Parça soğutma fanı neden kritik?
İlk üst katman kısa köprülerden oluştuğu için filamentin havada şeklini koruması gerekir. PLA'da yeterli parça soğutması sarkmayı azaltır. Fan kanalı bir tarafı daha az soğutuyorsa delikler modelin belirli yönünde yoğunlaşabilir. Fanın gerçek devrini, kanalın tıkalı olup olmadığını ve havanın nozzle çevresine ulaşıp ulaşmadığını kontrol edin.
PETG, ABS ve bazı mühendislik filamentleri PLA kadar yüksek fan istemeyebilir. Aşırı soğutma katman bağını ve warping davranışını bozabilir. Malzeme üreticisinin aralığından başlayın; köprü testi ve üst yüzey testini birlikte değerlendirin. Fanı yüzde 100 yapmak evrensel çözüm değildir.
Sıcaklık ve üst yüzey hızı nasıl ayarlanır?
Çok yüksek sıcaklık, köprülenen çizginin uzun süre yumuşak kalıp sarkmasına yol açabilir. Çok düşük sıcaklık ise çizgilerin birbirine kaynaşmasını ve akışı zayıflatır. Üst yüzey hızını düşürmek kontrollü yerleşim sağlar, fakat küçük parçada nozzle'ın aynı bölgeyi fazla ısıtmasına da neden olabilir. Minimum katman süresi bu noktada yardımcıdır.
Top surface speed değerini dış duvardan bağımsız ayarlayın ve üretici sıcaklık aralığında küçük bir test kullanın. Hız değişikliği hacimsel akışı etkilediğinden flow'u aynı anda değiştirmeyin. baskı hızı rehberi görünür yüzey ile iç yapı hızını ayırmayı açıklar.
Eksik ekstrüzyon pillowing gibi görünür mü?
Filament düzgün beslenmiyorsa üst çizgiler beklenen genişliğe ulaşmaz ve aralarında yarık kalır. Bu durumda boşluk yalnız dolgu hücrelerinin ortasında değil, duvar boyunca ve modelin başka katmanlarında da görülür. Nozzle tıkanıklığı, düşük sıcaklık, makara sürtünmesi veya yanlış flow değeri araştırılmalıdır.
Duvarlarda ince çizgi ve ekstrüder tıklaması da varsa under extrusion rehberini izleyin. Akış doğru değilken üst katman sayısını artırmak yalnız hatayı daha uzun süre tekrarlar ve sorunu tam kapatmayabilir.
Çizgi genişliği ve overlap hangi durumda etkili?
Üst yüzey çizgi genişliği nozzle ve profil ile uyumlu olmalıdır. Çok dar çizgiler arasında boşluk kalabilir; aşırı geniş çizgi ise hotend'in sağlayamayacağı hacimsel akışı isteyebilir. Skin overlap, üst katmanın duvar içine ne kadar bağlandığını etkiler. Kenarlarda açıklık varsa bu değer, bütün yüzeyde delik varsa üst kalınlık ve akış daha önceliklidir.
Modelin çok ince bölgeleri dilimleyici çözünürlüğünün altında kalabilir. Thin walls ve gap fill önizlemesini açın. Üst yüzeyin gerçekten üretildiğinden, ters normal veya bozuk mesh nedeniyle bölgenin boş bırakılmadığından emin olun.
Ironing ne zaman açılmalı?
Ironing, sıcak nozzle'ı son üst yüzey üzerinde düşük akışla gezdirerek çizgi tepelerini düzleştirir. Kapalı fakat hafif çizgili bir yüzeyde görsel iyileşme sağlayabilir. Alttaki kabuk delikliyse nozzle boşlukların kenarına plastik sürükler ve tutarsız lekeler oluşturabilir.
Önce yüzeyi ironing kapalıyken tam ve sağlam basın. Sonra ironing flow, spacing ve hızını küçük bir düz plakada deneyin. Fonksiyonel parçanın ölçü ve sürtünme yüzeylerinde ironing'in boyutu etkileyebileceğini unutmayın. Her yüzey için otomatik kalite yükseltmesi sayılmaz.
Hızlı pillowing testi nasıl yapılır?
- Geniş üst yüzeyi ve orta büyüklükte dolgu hücreleri olan kısa bir kutu seçin.
- Mevcut profille referans baskısı alın ve toplam üst kalınlığı kaydedin.
- İkinci testte yalnız üst kalınlığı artırın.
- Gerekirse üçüncü testte dolgu desteğini veya fanı tek başına değiştirin.
- Yüzeyi yandan ışıkla inceleyip delik, çökme ve çizgi birleşimini karşılaştırın.
Aynı filament ve aynı kuruluk koşulunu koruyun. Test sonuçlarını fotoğraflayıp dilimleyici profil adıyla saklamak, sonraki makara veya nozzle değişiminde güvenilir karşılaştırma sağlar.
Pürüzsüz üst yüzey için çözüm sırası
Önce dilimleyicide yeterli toplam üst kalınlık bulunduğunu doğrulayın. Ardından dolgunun üst katmanı desteklediğini, fanın uygun hava verdiğini ve akışın kesintisiz olduğunu kontrol edin. Sıcaklık ile üst yüzey hızını malzemeye göre ayarlayın; ironing'i yalnız sağlam kabuğun son işlemi olarak kullanın.
Pillowing tek ayarlı bir hata değildir. Üst kabuğu taşıyan yapı, plastiğin katılaşma hızı ve çizgilerin gerçek hacmi birlikte doğru olduğunda delikler kapanır. Küçük, tek değişkenli testler uzun baskıda deneme yapmaktan daha hızlı ve daha az maliyetlidir.
Sık sorulanlar
Pillowing nedir?
Pillowing, üst katman çizgilerinin dolgu boşlukları üzerinde çökmesi veya kabarması sonucu yüzeyde delik ve yastık benzeri düzensizlik oluşmasıdır. Yetersiz üst kalınlık ve soğutma yaygın nedenlerdir.
Kaç üst katman kullanılmalı?
Sabit bir sayı yerine toplam üst kalınlığı değerlendirmek gerekir. Katman yüksekliği küçüldükçe aynı kalınlık için daha çok katman gerekir; model, malzeme ve dolgu açıklığı kısa testle doğrulanmalıdır.
Ironing üst yüzey boşluklarını kapatır mı?
Ironing, zaten kapalı üst yüzeyi düzleştirebilir; alttaki boşluk ve çökme sorununu güvenilir biçimde onarmaz. Önce yeterli üst kalınlık, destekleyen dolgu ve doğru akış sağlanmalıdır.
Dolgu oranını artırmak şart mı?
Her zaman değil. Üst katman kalınlığını artırmak veya daha iyi destek veren bir desen seçmek yeterli olabilir. Gereksiz yüksek dolgu süre ve malzeme tüketimini artırdığı için küçük testle karar verilmelidir.

