3D Yazıcı Nozzle Değişimi: Güvenli Sökme ve Takma Rehberi
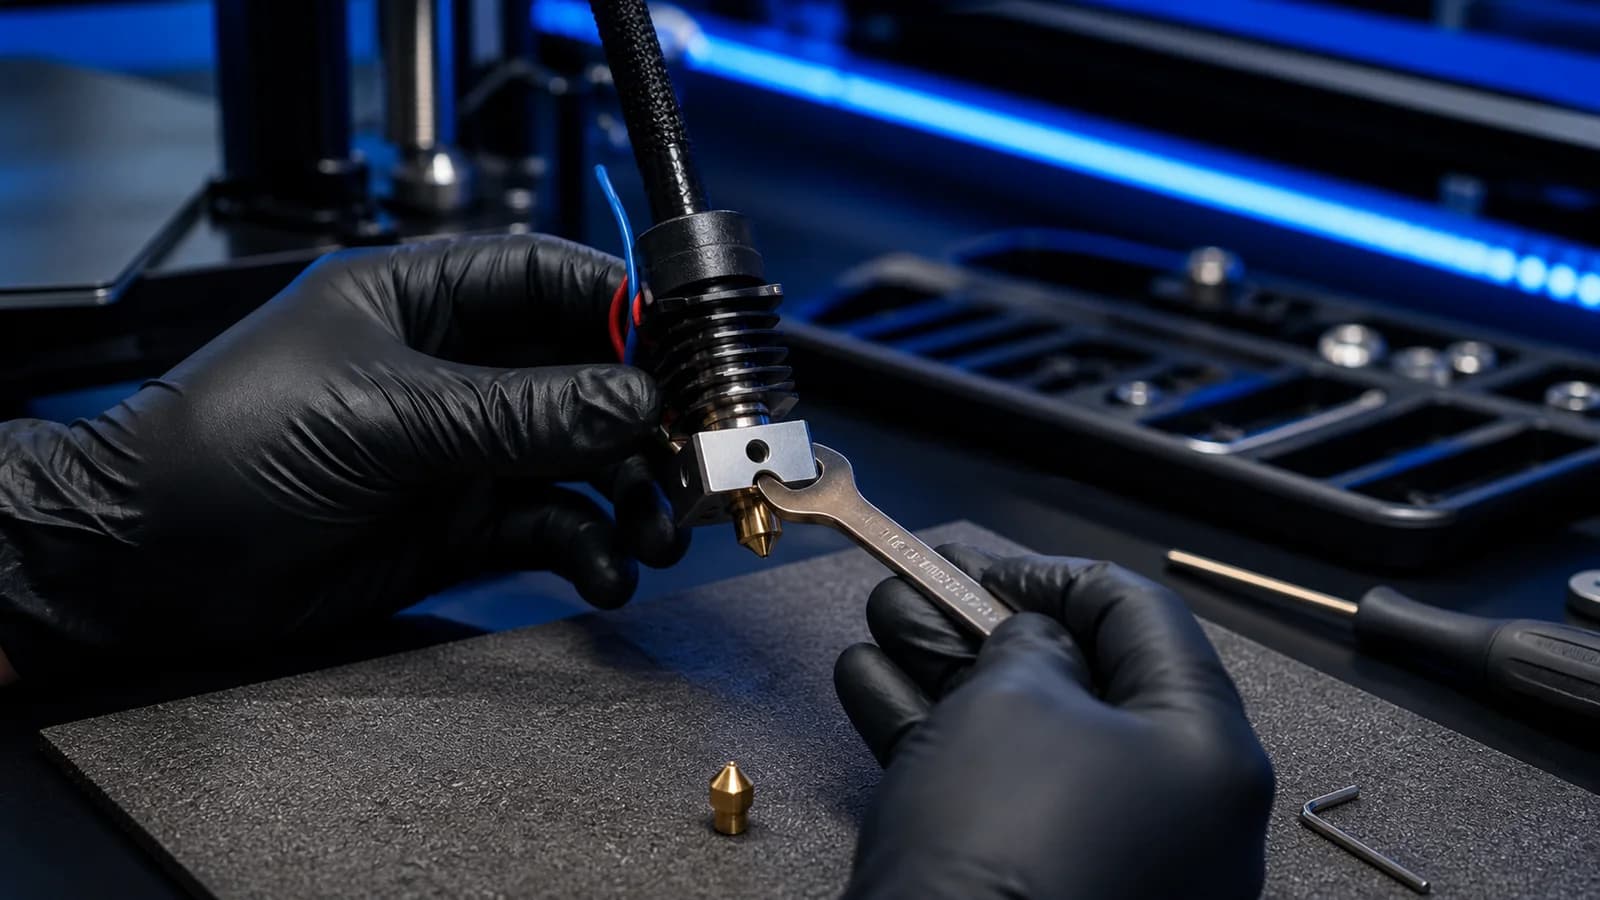
3D yazıcı nozzle değişimi, tıkanmış ucu söküp yenisini takmaktan daha dikkatli bir işlemdir. Birçok hotend'de nozzle sıcak halde heatbreak'e karşı sızdırmaz biçimde sıkılır. Heater block tutulmadan uygulanan tork kabloları koparabilir; yanlış montaj erimiş plastiğin blok üzerinden sızmasına yol açabilir. Bu rehber genel kontrol sırası sunar, ancak sıcaklık ve tork için yazıcınızın resmi servis kılavuzu önceliklidir.
Nozzle ne zaman değiştirilmelidir?
Temizleme sonrası düzelmeyen kesintili akış, büyümüş çıkış deliği, kırık veya çizilmiş uç, yüzeye zarar veren deformasyon ve tekrarlayan tıkanma değişim işareti olabilir. Karbon elyaf, glow ve metal katkılı filamentler yumuşak pirinç nozzle'ı aşındırır. Aşınan çap dış duvarı kalınlaştırıp ayrıntıyı bozar.
Her eksik ekstrüzyonda nozzle'ı değiştirmeyin. Dolaşmış makara, kirli dişli, nemli filament, düşük sıcaklık veya PTFE boşluğu aynı belirtiyi verebilir. Önce filament gelmiyor rehberindeki yol kontrolünü uygulayın.
Doğru nozzle nasıl seçilir?
Diş çapı, diş uzunluğu, toplam boy, oturma geometrisi ve hotend uyumluluğu eşleşmelidir. Görünüşü benzer iki nozzle farklı ölçüde olabilir. Yazıcı veya hotend üreticisinin parça kodunu doğrulayın. Yanlış uzunluk Z mesafesini değiştirir, yanlış diş sızıntı veya blok hasarı yaratır.
Pirinç genel PLA ve PETG için iyi ısı iletimi sunar. Aşındırıcı filamentte sertleştirilmiş çelik, tungsten karbür veya üreticinin önerdiği dayanıklı seçenek gerekir. Çelik nozzle farklı sıcaklık ayarı isteyebilir. Gıda veya özel uygulamada malzeme uygunluğu tüm üretim zinciriyle değerlendirilmelidir.
Gerekli aletler ve güvenlik
Hotend tasarımına uygun lokma veya anahtar, heater block'u tutacak uygun araç, ısıya dayanıklı eldiven, göz koruması ve temiz çalışma alanı hazırlayın. Nozzle ve blok yüzlerce dereceye çıkabilir. Penseyle kabloya veya seramik ısıtıcıya baskı uygulamayın.
İşlem sıcaklık gerektiriyorsa yazıcı enerjiliyken hareketli eksenlerden ve elektrik bağlantılarından uzak durun. Sıcaklık gerektirmeyen aşamada cihazı kapatıp fişini çekin. Yanık kokusu, hasarlı heater veya termistör kablosu varsa değişime devam etmeyin; yetkili servis kullanın.
Filament nasıl boşaltılır?
Mevcut filamenti üreticinin unload prosedürüyle çıkarın. Uçta topuz oluşmuşsa zorla çekmek filament sensörü veya PTFE'ye zarar verebilir. Nozzle içindeki basıncı azaltmak için sıcak halde kısa purge yapılabilir. Ardından yazıcının servis konumuna geçmesini sağlayın.
Fan kapağı veya silikon çorap çıkarılacaksa parçaların sıcak olabileceğini unutmayın. Vida ve kablo konumlarının fotoğrafını çekmek montajı kolaylaştırır. Silikon çorap yırtılmış veya plastikle dolmuşsa uyumlu yenisiyle değiştirin.
Eski nozzle güvenli nasıl sökülür?
Birçok klasik hotend, plastiği yumuşatmak için belirli sıcaklığa ısıtılır. Heater block uygun anahtarla sabit tutulur ve nozzle doğru yönde kontrollü torkla gevşetilir. Bloğu tutmadan çevirmek heatbreak'i bükebilir veya termistör ile heater kablosunu koparabilir.
Nozzle gevşemiyorsa daha fazla kuvvet uygulamadan sıcaklık ve model prosedürünü kontrol edin. Soğuk değişimli hızlı nozzle sistemlerinde bu adımlar geçerli olmayabilir. Resmi talimattan farklı sıcaklık veya tork kullanmayın. Sökülen sıcak nozzle'ı yanmaz bir yüzeye bırakın.
Dişler ve heater block nasıl temizlenir?
Hotend tamamen soğuduktan ve enerjisi kesildikten sonra dişlerde hasar, çapraz takılma veya plastik kalıntısı kontrol edilir. Kabloya zarar vermeden dış yüzeydeki gevşek kalıntı üreticinin önerdiği yöntemle temizlenir. Metal fırça elektrik bağlantılarını kısa devre edebilir; rastgele kullanmayın.
Heatbreak ile block arasındaki konum bozulmuşsa yalnız nozzle takmak sızdırmazlık sağlamaz. Hotend montaj şemasına göre yeniden kurulması gerekir. Hasarlı alüminyum dişe yeni nozzle zorlamak bloğu kullanılamaz hale getirebilir.
Yeni nozzle nasıl takılır?
Nozzle'ı önce soğukken parmakla, dişi çaprazlamadan birkaç tur ilerletin. Birçok V6 benzeri düzende nozzle block'a tamamen yaslanmaz; içeride heatbreak'e temas ederek sızdırmazlık oluşturur. Ancak kartuş tip ve hızlı değişim sistemlerinde geometri farklıdır. Modelinizin kesit şemasını izleyin.
Üretici sıcak sıkma istiyorsa hotend belirtilen sıcaklığa getirilir, block sabit tutulur ve nozzle yalnız belirtilen torkla sıkılır. Aşırı tork pirinç nozzle'ı kırabilir veya block dişini sıyırabilir. Tork değeri yoksa tahmin yürütmeyin; resmi destek alın.
Hotend sızıntısı nasıl kontrol edilir?
Filamenti yükleyip havada düşük hızla ekstrüzyon yapın. Plastik yalnız nozzle deliğinden çıkmalıdır. Heater block'un üstünde veya diş çevresinde plastik kabarcığı oluşuyorsa sızıntı vardır. Baskıyı başlatmayın; sistemi güvenli biçimde durdurup montajı yeniden kontrol edin.
Sızıntıyı dıştan silikon veya yapıştırıcıyla kapatmayın. Kaynak çoğunlukla nozzle ile heatbreak arasındaki iç boşluktur. Erimiş plastik kabloları sararsa sıcak halde çekmek termistörü koparabilir; servis prosedürü gerekir.
Nozzle değişiminden sonra hangi ayarlar yapılır?
Yeni çapı yazıcı ve dilimleyici profilinde seçin. 0,4 mm yerine 0,6 mm takıp eski G-code'u basmak yanlış akış ve çarpışma yaratabilir. Z-offset ile ilk katmanı yeniden kalibre edin; nozzle boyu mikron düzeyinde farklı olabilir. Tabla mesh'ini gerekiyorsa yenileyin.
Malzeme ve nozzle türüne göre sıcaklık, flow, retraction ve maksimum hacimsel hız kontrol edilir. Heater yapısı değişmediyse her cihazda PID şart olmayabilir; üretici talimatını izleyin. nozzle çapı rehberi, kalite ve hız etkisini karşılaştırır.
Nozzle değişimi sonrası test listesi
- Uyumlu parça kodu, çap ve nozzle malzemesini doğrulayın.
- Modelin resmi sıcak sökme veya soğuk değişim prosedürünü izleyin.
- Heater block'u tutup kablolara tork aktarmayın.
- Yeni nozzle'ı çapraz diş olmadan ve belirtilen torkla oturtun.
- Havada ekstrüzyonla block çevresinde sızıntı olmadığını kontrol edin.
- Profil, Z-offset, ilk katman, sıcaklık ve flow'u yeniden doğrulayın.
Önce küçük ilk katman ve akış testi, ardından kısa kalibrasyon modeli basın. Sızıntı, sıcaklık dalgalanması veya kablo hasarı yoksa normal baskıya geçin. Nozzle değişiminde hızdan önce güvenli montaj ve doğru profil önemlidir.
Sıcak sıkma kullanan V6 tipi bir sistemin modele özel örneği için Prusa'nın nozzle değiştirme rehberine bakabilirsiniz. Bu prosedürü kartuş veya hızlı değişimli başka bir hotend'e uygulamayın; mekanizma farklı olabilir.
Bakım kaydına nozzle çapını, malzemesini, parça kodunu ve değişim tarihini yazın. Aşındırıcı filament kullanıyorsanız yaklaşık baskı saatini takip etmek, kalite bozulmadan önce kontrol planı oluşturur. Eski nozzle'ı soğuduktan sonra etiketli kutuda saklamak arıza karşılaştırmasına yardım eder; ancak hasarlı parçayı yeniden kullanmayın. Birkaç baskı sonra heater block çevresini tekrar sızıntı açısından inceleyin.
Sık sorulanlar
3D yazıcı nozzle ne zaman değiştirilir?
Temizlemeye rağmen düzensiz akış, büyümüş veya hasarlı uç, sürekli tıkanma ya da aşındırıcı filament sonrası ölçü kaybı varsa değişim gerekebilir. Önce filament yolu ve ayar sorunları elenmelidir.
Nozzle sıcak mı soğuk mu sökülür?
Birçok hotend nozzle'ın üreticinin belirttiği sıcaklıkta, heater block karşıdan tutulurken sökülmesini ister. Bazı sistemlerde soğuk değişim prosedürü vardır; mutlaka modele özel kılavuz izlenmelidir.
Nozzle ile heater block arasında boşluk olmalı mı?
Birçok klasik hotend'de nozzle, blok yüzeyine değil içerideki heatbreak'e karşı sıkılır ve dışarıda küçük boşluk kalır. Kesin montaj şekli hotend tasarımına bağlıdır.
Nozzle değişince hangi ayarlar yapılmalı?
Nozzle çapı dilimleyicide güncellenmeli; Z-offset, ilk katman, sıcaklık, flow ve gerekirse PID üretici prosedürüne göre kontrol edilmelidir. Baskıdan önce sızıntı testi yapılmalıdır.

