3D Yazıcı Filament Gelmiyor: Adım Adım Sorun Giderme
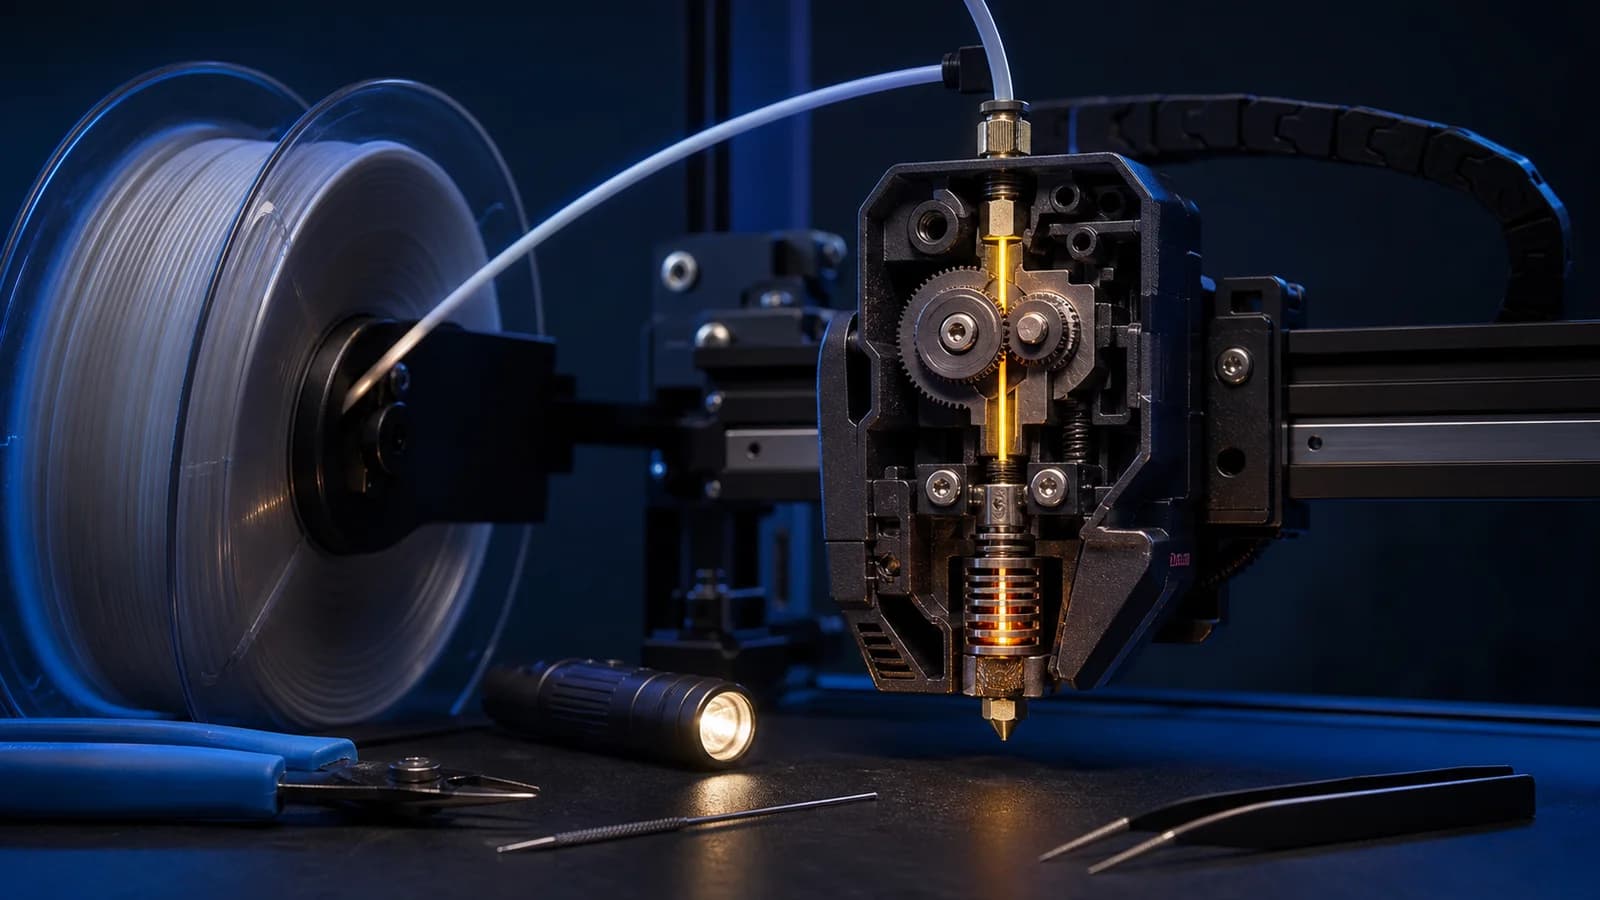
3D yazıcı filament gelmiyor sorunu, nozzle tıkanıklığından ibaret değildir. Makara düğümlenmiş olabilir, filament sensörde takılabilir, ekstrüder dişlisi plastiği öğütebilir veya sıcaklık malzeme için düşük kalabilir. Parçaları rastgele sökmek yerine filamenti makara, giriş, dişli, PTFE, heatbreak ve nozzle sırasıyla izlemek hem daha hızlı hem daha güvenlidir.
Önce belirtinin türünü ayırın
Hiç akış olmaması, aralıklı akış, normalden ince çizgi ve baskının bir süre sonra durması farklı nedenlere işaret eder. Filament yükleme sırasında mı, ilk katmanda mı, yüksek hızlı dolguda mı sorun çıktığını not edin. Extruder motorunun döndüğünü, dişlinin filamenti gerçekten hareket ettirdiğini ve ekranda doğru sıcaklığın göründüğünü kontrol edin.
Tık tık sesi çoğunlukla motorun karşı basınca yenildiğini gösterir. Bu ses “motor bozuk” anlamına gelmez; yol sıkışması, soğuk nozzle veya istenen akışın hotend kapasitesini aşması daha yaygındır. Sorun anında baskıyı durdurmak, filamentin aynı noktada tamamen oyulmasını önler.
Müdahaleden önce güvenlik
Nozzle, heater block ve tabla ciddi yanık oluşturabilir. Sıcak sökme gerektiren adımlarda yazıcı üreticisinin kılavuzunu izleyin, uygun araç kullanın ve sıcak parçaya çıplak elle dokunmayın. Elektrik bağlantısı veya heater kablosu üzerinde çalışmadan önce cihazı güvenli biçimde kapatıp fişini çekin; sıcaklık gerektiren işlemle enerjisiz işlem sırasını karıştırmayın.
Yanık kokusu, duman, kıvılcım, hasarlı kablo veya kontrolsüz sıcaklık yükselmesi varsa normal tıkanıklık prosedürüne devam etmeyin. Cihazı kapatın ve yetkili destek alın. Termal korumaları devre dışı bırakmayın.
1. Makara ve filament yolunu kontrol edin
Makaranın rahat döndüğünü, çapraz geçen bir turun alttaki filamenti kilitlemediğini ve tutucunun aşırı sürtünmediğini kontrol edin. Filament kılavuzdan keskin açıyla geçiyorsa extruder daha fazla kuvvet harcar. Makara kenarında sıkışma veya kurutucu çıkışında dar bükülme olup olmadığına bakın.
Filamenti extrüder girişinden çıkarıp kırılganlık, şişme ve düzensiz çap açısından inceleyin. Nem bazı malzemelerde kabarcık ve zayıf akış oluşturur; yaşlanmış PLA kırılıp tüp içinde kalabilir. Sorunlu bölümü temiz bir kesimle çıkarın.
2. Nozzle sıcaklığı doğru mu?
Filament yalnız uygun sıcaklıkta yüklenmelidir. PLA sıcaklığında kalan nozzle'a PETG veya yüksek sıcaklıklı malzeme itmeye çalışmak karşı basınç yaratabilir. Ekrandaki hedef ve gerçek sıcaklığın kararlı olduğunu, doğru malzeme profilinin seçildiğini kontrol edin. Filament üreticisinin önerdiği aralık önceliklidir.
Nozzle sıcak görünse de sensör hatası gerçek sıcaklığı farklı gösterebilir. Sıcaklık hızla dalgalanıyor, hata veriyor veya ısıtma süresi olağandışı uzuyorsa baskıya devam etmeyin. Sensör ve ısıtıcı teşhisi elektrik güvenliği gerektirir.
3. Filament ucunu yeniden hazırlayın
Geri çekilmiş filament ucunda kalın bir topuz veya ince iplik oluşabilir. Bu şekil sensör, PTFE bağlantısı veya heatbreak girişinde takılır. Deforme bölümü kesip temiz ve yaklaşık 45 derecelik uç hazırlayın. Filamenti kendi doğal eğrisini giriş yoluyla hizalayacak yönde tutun.
Prusa'nın resmi yükleme rehberi; keskin kesilmiş uç, düz filament yolu, doğru nozzle sıcaklığı, temiz dişli ve uygun idler ayarını kontrol etmeyi önerir. Modelden bağımsız temel adımlar için filament not loading rehberine bakın; kendi yazıcınızın kılavuzu önceliklidir.
4. Extruder dişlisi filamenti kavrıyor mu?
Extruder kapağını üretici talimatına göre açın. Dişli üzerinde plastik tozu birikmişse oluklar filamenti kavrayamaz. Uygun fırçayla temizleyin; elektronik ve rulmanlara rastgele yağ veya çözücü sürmeyin. Dişlinin filament yoluyla hizalı olduğundan emin olun.
Idler gerginliği çok azsa dişli kayar, çok fazlaysa filament ezilip ovalleşir ve sürtünme artar. Ayarı kılavuzdaki başlangıç konumuna getirin. Dişlinin oyduğu bölüm derinse aynı yeri tekrar beslemek yerine hasarlı kısmı kesin.
5. PTFE tüp ve bağlantıları inceleyin
Bowden sisteminde tüpün bükülmesi, ezilmesi veya rakor içinde geri kaçması boşluk oluşturabilir. Hotend tarafındaki boşlukta eriyen plastik birikip tıkaç yapar. Direct drive sistemde de kısa PTFE parçası deforme olabilir. Tüpü yalnız yazıcı soğukken ve üreticinin sökme sırasıyla kontrol edin.
İçeride kırık filament kaldıysa uygun çapta temizleme çubuğu veya üreticinin yöntemi kullanılmalıdır. Metal matkap ucu, açık alev veya bilinmeyen kimyasal tüp ve hotend'e zarar verebilir. Hasarlı tüpü doğru iç/dış çap ve sıcaklık sınıfındaki parça ile değiştirin.
6. Nozzle tıkanıklığını teşhis edin
Filament yolu serbest ve dişli sağlam olduğu halde doğru sıcaklıkta manuel besleme yapılamıyorsa nozzle veya heatbreak tıkanmış olabilir. Akış çok ince, yana kıvrılan veya kesikliyse kısmi tıkanma düşünülür. Önce üreticinin purge ya da cold pull prosedürünü uygulayın. Cold pull sıcaklıkları malzemeye göre değişir.
Nozzle sökme işlemi bazı hotend'lerde sıcakken karşı tork gerektirir; yanlış uygulama heater block'u döndürüp kabloları koparabilir veya erimiş plastiğin dişlerden sızmasına neden olabilir. Tecrübeniz yoksa modelin resmi servis kılavuzunu izleyin veya destek alın.
Filament baskı sırasında neden durur?
İlk katman normal, hızlı dolguda akış kesiliyorsa istenen hacimsel hız hotend'in eritebildiğinden fazla olabilir. Baskı hızını, katman yüksekliğini veya çizgi genişliğini azaltın; sıcaklığı yalnız üretici aralığında küçük adımlarla değerlendirin. Nozzle çapı profilinin gerçek donanımla aynı olduğunu doğrulayın.
Uzun retraksiyon, çok sık geri çekme ve sıcak bölgede bekleme heat creep riskini artırabilir. Hotend fanının doğru yönde döndüğünü ve kanatların temiz olduğunu kontrol edin. Kapalı kasada PLA basarken aşırı ortam sıcaklığı da filamentin erken yumuşamasına yol açabilir.
Hızlı sorun giderme sırası
- Baskıyı durdurun; sıcak parçalara temas etmeyin.
- Makara, düğüm ve dış filament yolunu serbest bırakın.
- Doğru malzeme ile doğru sıcaklık seçildiğini doğrulayın.
- Deforme ucu kesip filamenti yeniden yükleyin.
- Extruder dişlisini, hizayı ve idler gerginliğini kontrol edin.
- PTFE ve hotend yolunu üretici prosedürüyle inceleyin.
- Gerekirse purge, cold pull veya yetkili nozzle servisi uygulayın.
Sorun çözüldükten sonra doğrudan uzun baskıya geçmeyin. Havada kısa akış testi, ardından ilk katman ve küçük kalibrasyon modeli basın. Filamentin düz, kesintisiz ve tutarlı çapta çıktığını doğrulayın. Tekrarlayan tıklama, yalnız daha fazla motor akımı veya daha sıkı idler ile gizlenmemeli; karşı basıncın gerçek nedeni bulunmalıdır.
Sık sorulanlar
3D yazıcı filament neden gelmiyor?
Yanlış nozzle sıcaklığı, dolaşmış makara, ezilmiş filament, kirli ekstrüder dişlisi, hatalı idler baskısı, PTFE sürtünmesi veya nozzle tıkanıklığı akışı durdurabilir. Sorun makaradan hotend'e doğru sırayla izlenmelidir.
Extruder neden tık tık ses çıkarır?
Motor filamenti itemediğinde dişli geri sıçrayıp tıklayabilir. Düşük sıcaklık, fazla hız, sıkışmış yol, nozzle tıkanıklığı veya aşırı idler baskısı yaygın nedenlerdir.
Nozzle tıkanıklığı nasıl anlaşılır?
Doğru sıcaklıkta manuel beslemede akış hiç yoksa, çok ince veya yana kıvrılıyorsa tıkanıklık ihtimali vardır. Önce filament yolu ve ekstrüder kontrol edilmeli, ardından üreticinin temizleme prosedürü uygulanmalıdır.
Filament yüklerken uç nasıl kesilmeli?
Filament ucunu temiz ve yaklaşık 45 derece açıyla kesmek girişlerden geçmesini kolaylaştırabilir. Şişmiş, ezilmiş veya dişli tarafından oyulmuş kısmı çıkarın.

