3D Baskıda Vida Dişi Tasarımı: Baskıya Uygun Diş Açma Rehberi
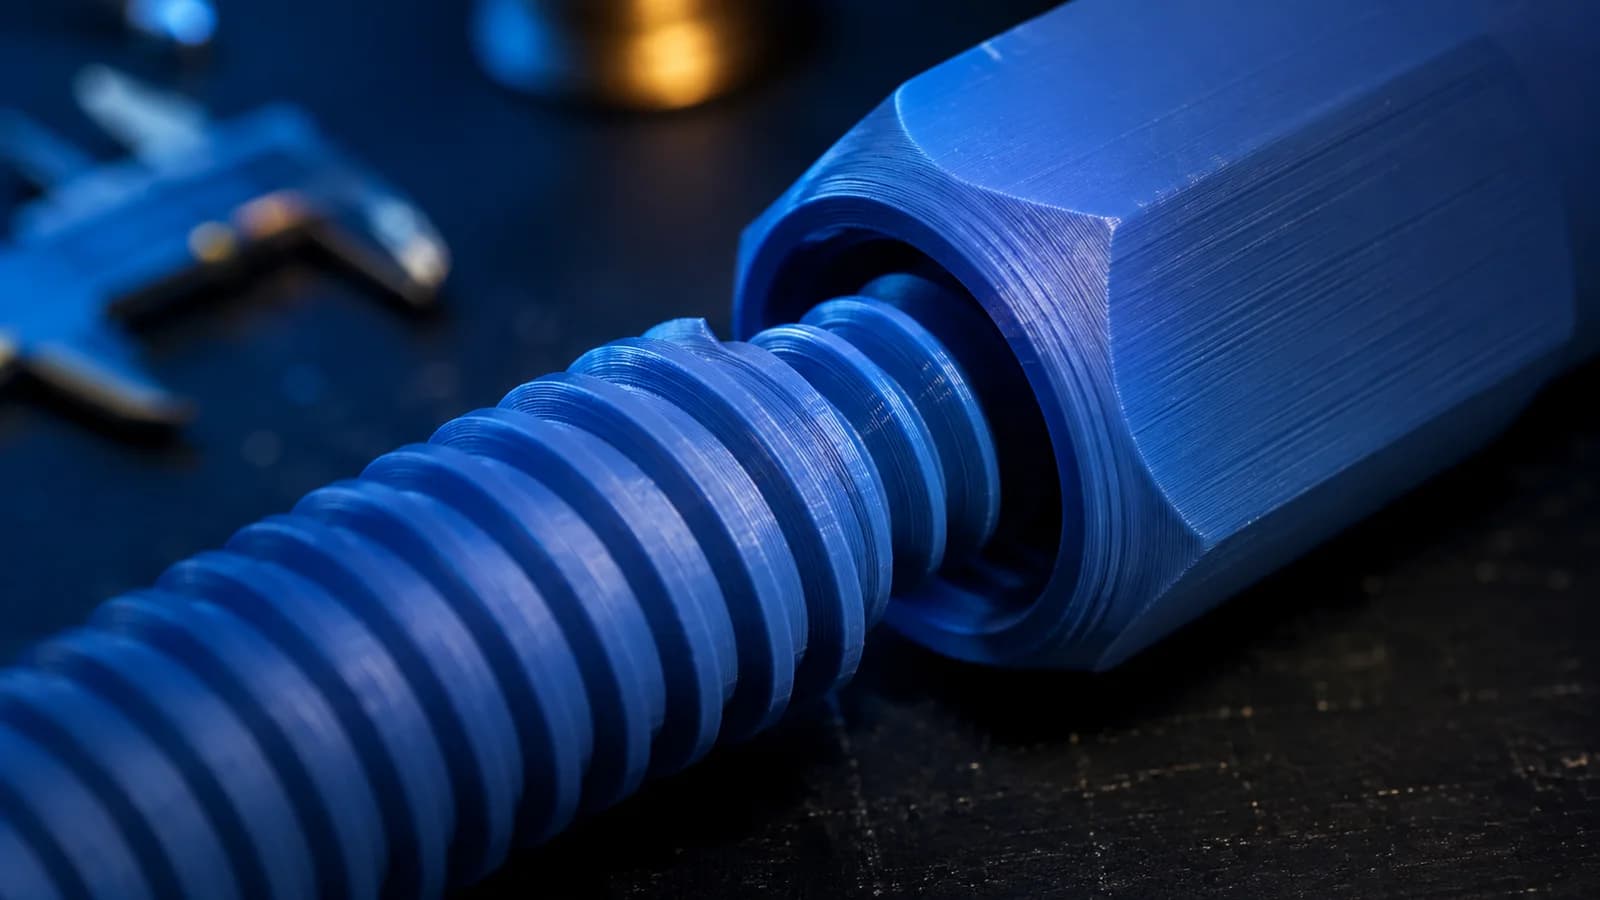
3D baskıda vida dişi tasarımı, CAD yazılımında standart bir helis eklemekten fazlasını gerektirir. Enjeksiyon veya talaşlı imalat için çizilmiş ince diş, FDM katman çözünürlüğünde birleşebilir; erkek ve dişi parça ilk turda sıkışabilir. Kullanım yükü, sökme sayısı, nozzle çapı ve baskı yönü baştan düşünülürse plastik dişler kutu kapağı, ayar düğmesi ve modüler gövde gibi projelerde güvenilir çalışabilir.
Basılı vida dişi ne zaman mantıklıdır?
Büyük çaplı kapaklar, düşük hızlı ayar mekanizmaları, tripod benzeri hafif bağlantılar ve sık kişiselleştirilen prototipler basılı diş için uygundur. Vida ile somunun aynı malzemeden hızlı üretilebilmesi, özel çap ve adım seçme özgürlüğü sağlar. Parça kaybolduğunda yeniden basılabilir.
Yüksek tork, titreşim, sıcaklık veya güvenlik kritik yük söz konusuysa metal bağlantı tercih edin. Küçük elektronik kutusunda defalarca sökülecek M3 bağlantı, doğrudan plastik dişten çok ısıl insert ile uzun ömürlü olabilir. Tasarım kararını yalnız basılabilirliğe değil, servis ömrüne göre verin.
Çap ve diş adımı nasıl seçilir?
Nozzle'ın üretebildiği çizgi genişliği, diş tepe ve kök detayını sınırlar. Küçük çap ve ince adımda dilimleyici bazı yüzeyleri atlayabilir veya tek, zayıf çizgiye indirebilir. Daha büyük çap, kaba adım ve yuvarlatılmış kök FDM için daha toleranslıdır. Standart metrik profili kullanacaksanız gerçek profilin modelde bulunup bulunmadığını doğrulayın; bazı CAD araçları yalnız kozmetik diş gösterir.
Diş derinliğini gereksiz büyütmek duvarı inceltir. Erkek vidanın çekirdek çapı yükü taşıyacak kadar kalmalı; dişi gövdenin çevresinde yeterli et kalınlığı bulunmalıdır. Dilimleme önizlemesinde her katmandaki duvar sayısını kontrol edin.
FDM için diş profili nasıl iyileştirilir?
Keskin V kökleri gerilim yığar ve nozzle çözünürlüğünde kötü oluşur. Kök ile tepeyi hafif yuvarlatmak, minimum özellik boyutunu artırmak ve ilk girişe pah eklemek montajı kolaylaştırır. Baskı yönünde 45 dereceyi aşan alt yüzeyler destek isteyebilir; profil açısını yazıcının köprü ve overhang kapasitesiyle eşleştirin.
İç dişte tavan bölümünün sarkmasını azaltmak için özel, basılabilir thread profilleri kullanılabilir. Ancak standart dışı profil karşı parçayla uyumluluğu kaybeder. Her iki parçayı siz basıyorsanız özgürsünüz; hazır metal vidayla eşleşecekse standardın ölçüsünü koruyup yalnız baskı payını test edin.
Erkek ve dişi parça arasında ne kadar boşluk olmalı?
Boşluk; XY doğruluğu, fazla ekstrüzyon, filament çekmesi ve katman yönüne bağlıdır. Modeli her yönden eşit ölçeklemek doğru yöntem değildir; diş çapı kadar adım ve profil de değişir. CAD'de erkek yüzeyi küçültmek veya dişi yüzeyi ofsetlemek daha kontrollüdür.
Aynı çapta üç ya da dört boşluk varyantı içeren kısa test kuponu oluşturun. Parçaları soğuduktan sonra elle deneyin; zorlayarak ilk turu geçirmek diş yüzeyini aşındırıp yanlış olumlu sonuç verir. 3D baskı toleransı rehberi ölçüm yöntemini sistemleştirir.
Baskı yönü dayanımı nasıl etkiler?
Vida ekseni Z yönündeyken diş çevresi katman katman oluşur ve profil genellikle temiz çıkar. Ancak eksenel çekme yükü katmanları ayırmaya çalışabilir. Vida yatay basılırsa yük yönü iyileşebilir, fakat alt dişler destek veya sarkma nedeniyle bozulur. Tek bir yön her kullanımda üstün değildir.
Bağlantının gerçek yükünü oklarla düşünün: sıkma torku, eksenel çekme ve yanal kesme hangi yönde? Görsel prototip ile yük taşıyan aparatı aynı yönde basmayın. Kritik parçada farklı yönlerde numune basıp kırılma ve sıyırma testi yapın.
Giriş pahı ve diş başlangıcı neden önemlidir?
Dişin ilk turu doğrudan keskin kenarda başlarsa iki parçayı hizalamak zorlaşır ve çapraz dişleme oluşabilir. Erkek uçta konik pah, dişi ağızda kısa yönlendirme pahı kullanın. İlk tam dişi kenardan biraz içeride başlatmak, baskının elephant foot etkisinden korur.
Tabla tarafındaki genişlemeyi tasarımla telafi etmek için alt kenara küçük chamfer eklenebilir. Ancak hatalı Z-offset'i CAD ile saklamayın. Önce ilk katmanı kalibre edin; sonra aynı yazıcıda doğrulanmış pahı modele ekleyin.
Dilimleyici ayarları nasıl olmalı?
Adaptif katman yüksekliği, dişin eğimli bölgesinde daha ince katman kullanarak profili iyileştirebilir. Duvar sayısını artırmak diş kökünün altında daha fazla sürekli malzeme bırakır. Çok düşük dolgu oranı, dışarıdan sağlam görünen dişi içten desteksiz bırakabilir. Önizlemede perimetrelerin düzenini katman katman inceleyin.
Dış duvarı orta hızda basın ve seam'i diş yüzeyinde tek bir çıkıntı oluşturmayacak konuma yerleştirin. Random seam, dönme boyunca küçük pürüzler bırakabilir. Flow kalibrasyonu yapılmamışsa boşluk tasarımı anlamsızlaşır; fazla akış bütün dişleri şişirir.
Basılı diş nasıl temizlenir?
İplik ve küçük çapakları keskin olmayan uygun bir aletle alın. Parçaları zorla vidalamak yerine sıkışan turun yerini işaretleyin. Uyumlu kılavuz veya pafta, uygun tasarım ve malzemede yüzeyi temizleyebilir; fakat çok malzeme kaldırırsa diş zayıflar. Elektrikli alet yüksek hızda plastiği ısıtıp eritebilir.
Yağlayıcı kullanacaksanız filamentle kimyasal uyumunu doğrulayın. Bazı yağlar plastiği zamanla zayıflatabilir veya toz toplayabilir. Gıda, çocuk ürünü ve tıbbi kullanımda sıradan atölye yağını kullanmayın.
Metal bağlantı alternatifleri nelerdir?
Isıl insert, captive nut, perçin somun, doğrudan cıvata-somun ve kendinden kılavuzlayan plastik vidası farklı ihtiyaçlara cevap verir. Insert kompakt ve servis edilebilir bağlantı sunar. Gömülü somun yüksek yükü geniş yüzeye yayabilir. Doğrudan plastik diş ise ek parça gerektirmediği için hızlıdır.
Bağlantı sık sökülecekse ısıl insert uygulama rehberini kullanın. Metal parçayı baskı sırasında gömecekseniz nozzle çarpması ve duraklatma güvenliği için önizleme yapın. Mıknatıs veya somun sıcak hotend yolunda kalmamalıdır.
Vida dişi test planı
- Gerçek çap ve adımla kısa erkek-dişi kupon tasarlayın.
- En az üç farklı boşluğu aynı tablaya yerleştirin.
- Nihai parçada kullanacağınız yön ve profille basın.
- Soğuduktan sonra tur sayısı, boşluk ve sıkışmayı kaydedin.
- Uygun numuneyi gerçek tork ve sökme döngüsüyle sınayın.
Test kuponuna boşluk değerini kabartma olarak eklemek numunelerin karışmasını önler. Aynı dosyayı farklı filamentlerde kullanarak malzeme çekmesinin etkisini görebilirsiniz.
Dayanıklı ve rahat dönen diş için özet
FDM için yeterli çap, kaba ve yuvarlatılmış profil, giriş pahı ve kalibre edilmiş boşluk seçin. Baskı yönünü yalnız yüzey kalitesine göre değil, gerçek yükün katmanları nasıl zorladığına göre belirleyin. Dilimleme önizlemesinde kaybolan veya tek çizgiye düşen dişi üretime göndermeyin.
En iyi bağlantı her zaman tamamen basılı bağlantı değildir. Sık servis, yüksek tork veya güvenlik kritik yükte metal insert ve somun kullanmak doğru mühendislik kararıdır. Küçük test kuponu ise hem plastik hem metal seçenek için pahalı prototipten önce en değerli adımdır.
Sık sorulanlar
3D yazıcıyla vida dişi basılır mı?
Evet. Yeterli çap, uygun diş adımı, doğru baskı yönü ve kalibre edilmiş toleransla kullanılabilir plastik dişler basılabilir. Çok küçük veya yüksek yüklü bağlantılarda metal insert daha güvenilir olabilir.
3D baskı vida dişinde ne kadar boşluk bırakılır?
Tek bir evrensel boşluk yoktur. Yazıcı, nozzle, malzeme, yön ve diş çapı sonucu değiştirir; küçük erkek-dişi test kuponlarıyla kademeli boşluk denenmelidir.
İnce diş mi kalın diş mi daha iyi basılır?
FDM baskıda daha kalın adımlı ve yuvarlatılmış profil genellikle daha kolay oluşur. İnce dişler çözünürlük, akış ve katman yönü hatalarına daha duyarlıdır.
Basılı deliğe doğrudan metal vida takılır mı?
Düşük yükte kendinden kılavuzlayan uygun vida kullanılabilir; fakat sık sökülen veya yüksek yük taşıyan bağlantıda ısıl insert, gömülü somun ya da cıvata-somun çözümü daha dayanıklıdır.

