3D Baskı Destek İzleri Nasıl Azaltılır? Temiz Alt Yüzey Rehberi
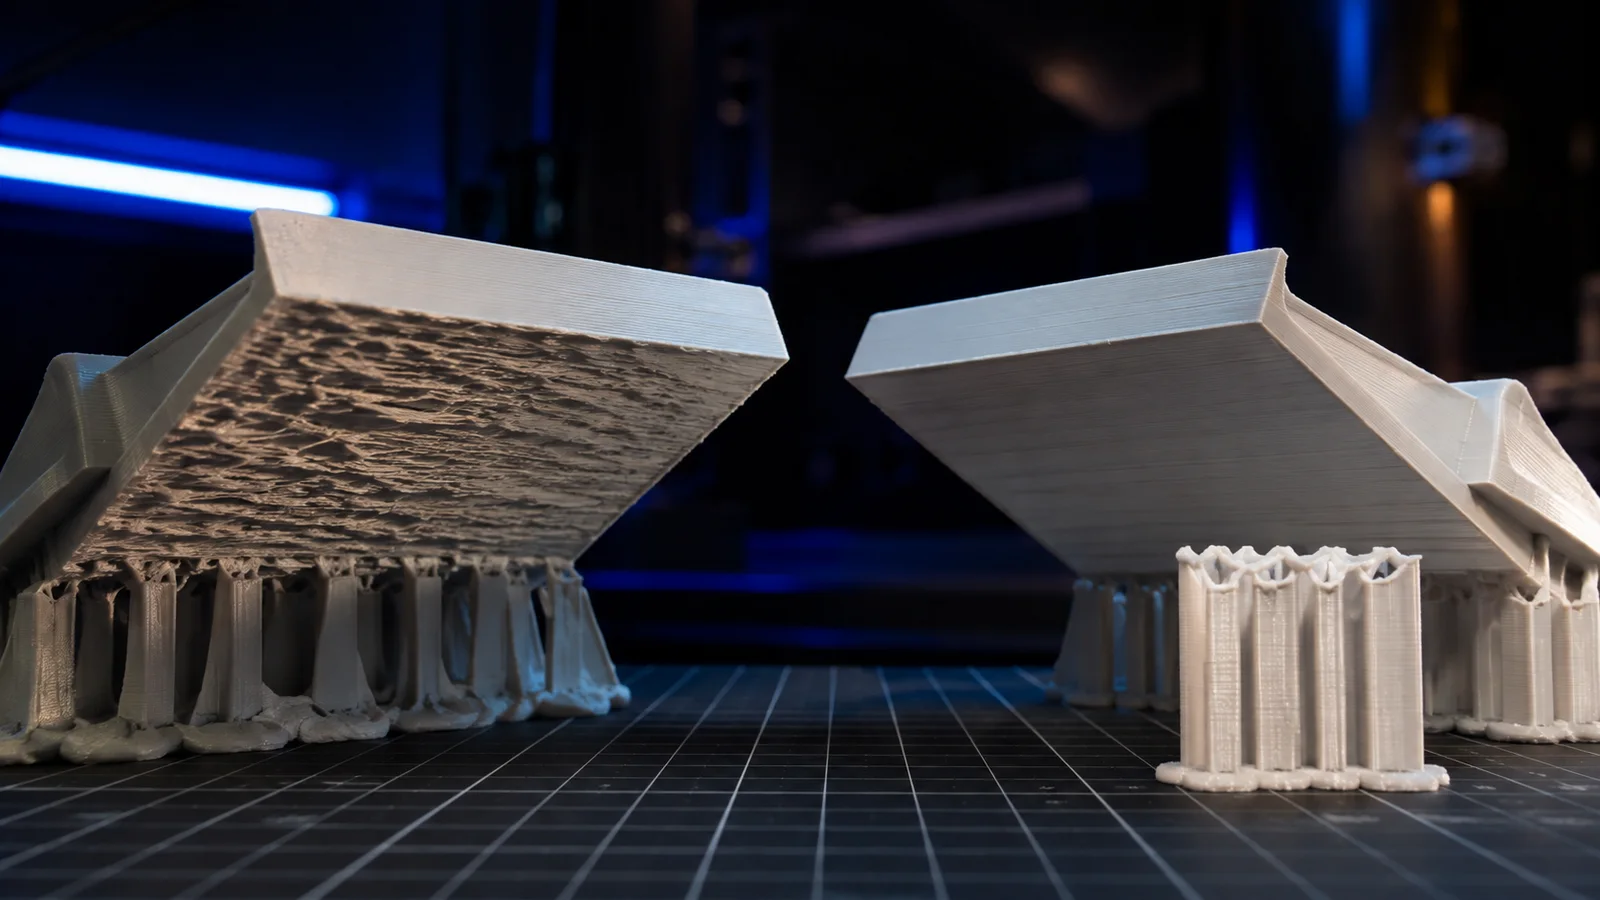
3D baskı destek izleri, destek üstünde basılan yüzeyin pürüzlü, sarkmış veya kopmuş görünmesidir. Destek ile model tamamen birleşirse sökülemez; fazla boşluk bırakılırsa ilk çizgiler havada çöker. Bu yüzden temiz alt yüzey, support Z distance, arayüz yoğunluğu, fan, hız ve model yönünün dengelenmesiyle elde edilir. En iyi destek ayarı, en yoğun destek değil; parçayı taşırken soğuduktan sonra kontrollü ayrılan yapıdır.
Destekli yüzey neden üst yüzey kadar temiz olmaz?
Üst yüzey, alttaki dolgu ve katmanlar üzerinde basılır. Destekli alt yüzeyde ise parçanın desteğe kaynamaması için kontrollü hava boşluğu bulunur. İlk model çizgileri bu boşluğu köprüleyerek ilerler. Çizgiler tam ezilmediği için yuvarlak kalır ve aralarında açıklık görülebilir.
FDM sürecinde tamamen izsiz destek her geometride mümkün değildir. Tasarım ve yön değişikliğiyle görünür yüzeyi destekten uzaklaştırmak çoğu zaman tek bir ayardan daha etkilidir.
Model yönü nasıl seçilmeli?
Parçayı döndürerek geniş dekoratif yüzeyi yukarı, destek gerektiren bölgeyi görünmeyen tarafa alın. Ancak yalnız yüzeye bakmayın; katman yönü mekanik dayanımı etkiler. Uzun ince kolu dik çevirmek desteği azaltırken katman ayrılmasını artırabilir.
Dilimleyicide farklı yönleri destek hacmi, süre, seam ve dayanım açısından karşılaştırın. Modelin 30–45 derece eğilmesi geniş düz destek temasını daha küçük bölgelere bölebilir; fakat süre ve yükseklik artabilir.
Support Z distance nasıl ayarlanır?
Top contact Z distance, desteğin üstü ile modelin ilk çizgisi arasındaki dikey boşluktur. Değer küçükse filament desteğe kaynaşır; büyükse çizgiler sarkar. Dilimleyici bu değeri katman yüksekliğine yuvarlayabilir, bu nedenle gerçek önizleme katmanını kontrol edin.
Aynı modelde üç küçük kupon basarak değeri bir katmanlık küçük adımlarla deneyin. PLA, PETG ve ABS aynı ayrılma davranışını göstermez. PETG kendi üzerine güçlü yapıştığı için daha fazla boşluk isteyebilir.
Support interface ayarı ne sağlar?
Arayüz, seyrek destek yapısının üstünde birkaç yoğun katman oluşturur. Model çizgileri daha küçük açıklığı köprüler ve alt yüzey daha düzenli çıkar. Interface density, pattern ve layer sayısı bu temeli belirler. Çok yoğun arayüz veya düşük Z boşluğu desteği modele kilitleyebilir.
Arayüz çizgi yönünü modelin ilk çizgisine çapraz seçmek destek dağılımını iyileştirebilir. Aynı yöndeki çizgiler üst üste düşüp belirgin oluk bırakabilir. Önizlemede iki katmanın yönünü görün.
XY mesafesi neden önemlidir?
Support X/Y distance, desteğin modelin yan duvarına ne kadar yaklaşacağını belirler. Çok düşük değer yan yüzeye kaynaklanıp iz bırakır; yüksek değer çıkıntı kenarını desteksiz bırakır. Özellikle küçük delik ve yazılarda yatay boşluk ayrıntıyı değiştirir.
Z ve XY mesafesini aynı anda değiştirmeyin. Önce alt yüzey boşluğunu, sonra yan duvar ayrılmasını test edin. Dilimleyicinin “priority Z/XY” seçeneği varsa köşe durumunda hangi mesafenin korunduğunu okuyun.
Destek deseni ve yoğunluğu nasıl seçilir?
Lines veya zigzag desteği tek yönde kolay ayrılabilir; grid daha kararlı fakat zor sökülebilir. Tree/organic destek, organik modelde temas noktalarını azaltır. Geniş düz tavanda klasik ve düzenli arayüz daha iyi sonuç verebilir. Model geometrisine göre seçim yapın.
Genel destek yoğunluğunu yükseltmek malzeme ve süreyi artırır. Asıl yüzey kalitesini çoğu zaman interface yoğunluğu belirler. tree support rehberi dallanan desteğin sınırlarını açıklar.
Sıcaklık ve fan alt yüzeyi nasıl etkiler?
Çok sıcak filament destek boşluğunda daha fazla sarkar. Güçlü fan köprü çizgisini hızlı sabitleyebilir, fakat malzemeye göre katman bağını zayıflatabilir. Makara sıcaklık aralığında kısa overhang testi yapın ve üretici fan önerisini koruyun.
Fan kanalı tek taraflıysa destekli yüzeyin bir kenarı daha kötü olabilir. Hava akışını kontrol edin. Küçük katmanlarda minimum layer time, nozzle'ın aynı bölgeyi aşırı ısıtmasını önler.
Destek arayüzü hangi hızda basılmalı?
Interface ve ilk model çizgilerini orta-yavaş hızda basmak yerleşimi iyileştirir. Çok yavaş hız sıcak plastiğin sarkmasına, çok yüksek hız çizginin kopmasına yol açabilir. Bridge speed ile normal dış duvar hızını ayrı değerlendirin.
Hız değiştirildiğinde hacimsel akış ve soğuma süresi de değişir. Sıcaklık, fan ve hızı aynı testte birlikte değiştirmeyin. Renkli hız önizlemesi, beklenmedik hızlı bölgeyi gösterir.
Çözünebilir destek daha temiz midir?
Çift ekstrüder sistemde PVA veya HIPS gibi farklı destek malzemesi, temas boşluğunu azaltıp yüzeyi iyileştirebilir. Ancak malzeme uyumluluğu, nem, purge ve sıcaklık yönetimi gerekir. PVA açıkta hızla nem alabilir.
PVA destek rehberini kullanın. Kimyasal çözücü isteyen HIPS gibi sistemlerde güvenlik ve atık yönetimini dikkate alın. Çözünebilir destek “ayarsız destek” değildir.
Destek güvenli nasıl sökülür?
Parçayı tamamen soğutun. Gözlük takın; kopan destek parçaları fırlayabilir. Penseyi kontrollü kullanın ve kesici aleti elinize doğru çevirmeyin. İnce duvarı destekle birlikte bükmek yerine küçük bölümler hâlinde ayırın.
Çapak alma aleti ve ince zımpara kalan izleri azaltabilir. Geçme veya conta yüzeyinde ölçüyü bozacak kadar malzeme kaldırmayın. Yüzey işlemi için zımpara ve astar rehberine bakın.
Hızlı destek test planı
- Nihai çıkıntı açısını içeren küçük bir kupon seçin.
- Üç Z mesafesini ayrı numunelerde basın.
- En iyi aralıkta interface katmanı ve yoğunluğunu deneyin.
- Sonra fan veya hızdan yalnız birini değiştirin.
- Sökme kuvveti, alt yüzey ve ölçüyü birlikte puanlayın.
Yalnız en pürüzsüz yüzeyi değil, parçaya zarar vermeden ayrılan ayarı seçin. Sonucu filament ve katman yüksekliğiyle kaydedin.
Temiz destek yüzeyi için çözüm sırası
Önce model yönüyle desteği görünür yüzeyden uzaklaştırın. Ardından Z ve XY boşluğunu, interface yapısını, sıcaklık-fan ve hızı tek değişkenli testlerle ayarlayın. Genel yoğunluğu gereksiz yükseltmeyin.
Bir miktar doku FDM desteğinin doğal sonucudur. Hedef, sıfır iz uğruna kaynaşmış destek değil; işlevi bozmadan kolay sökülen ve makul son işlemle temizlenen yüzeydir.
Sık sorulanlar
3D baskıda destek izi neden olur?
Destek ile model arasında boşluk gerektiği için ilk üst çizgiler kısmen havada basılır. Mesafe fazla olursa sarkma, az olursa desteğin kaynaşması ve sökme izi oluşur.
Support Z distance kaç olmalı?
Katman yüksekliği, filament, fan ve yazıcıya bağlıdır. Genellikle katman yüksekliğinin katlarıyla test edilir; tek evrensel değer yoktur.
Support interface ne işe yarar?
Destek arayüzü modelin hemen altında daha yoğun ve düzenli katmanlar oluşturarak üst çizgilere yakın bir temel sağlar. Aşırı yoğun arayüz modele yapışabilir.
Destek izleri zımparalanır mı?
Uygun malzemede zımpara ve çapak alma yapılabilir. Önce keskin çıkıntılar güvenli biçimde alınmalı; ince duvar ve ölçü yüzeyinde fazla malzeme kaldırılmamalıdır.

