Reçine Baskıda Support Ayarları: İz ve Kopma Sorunları
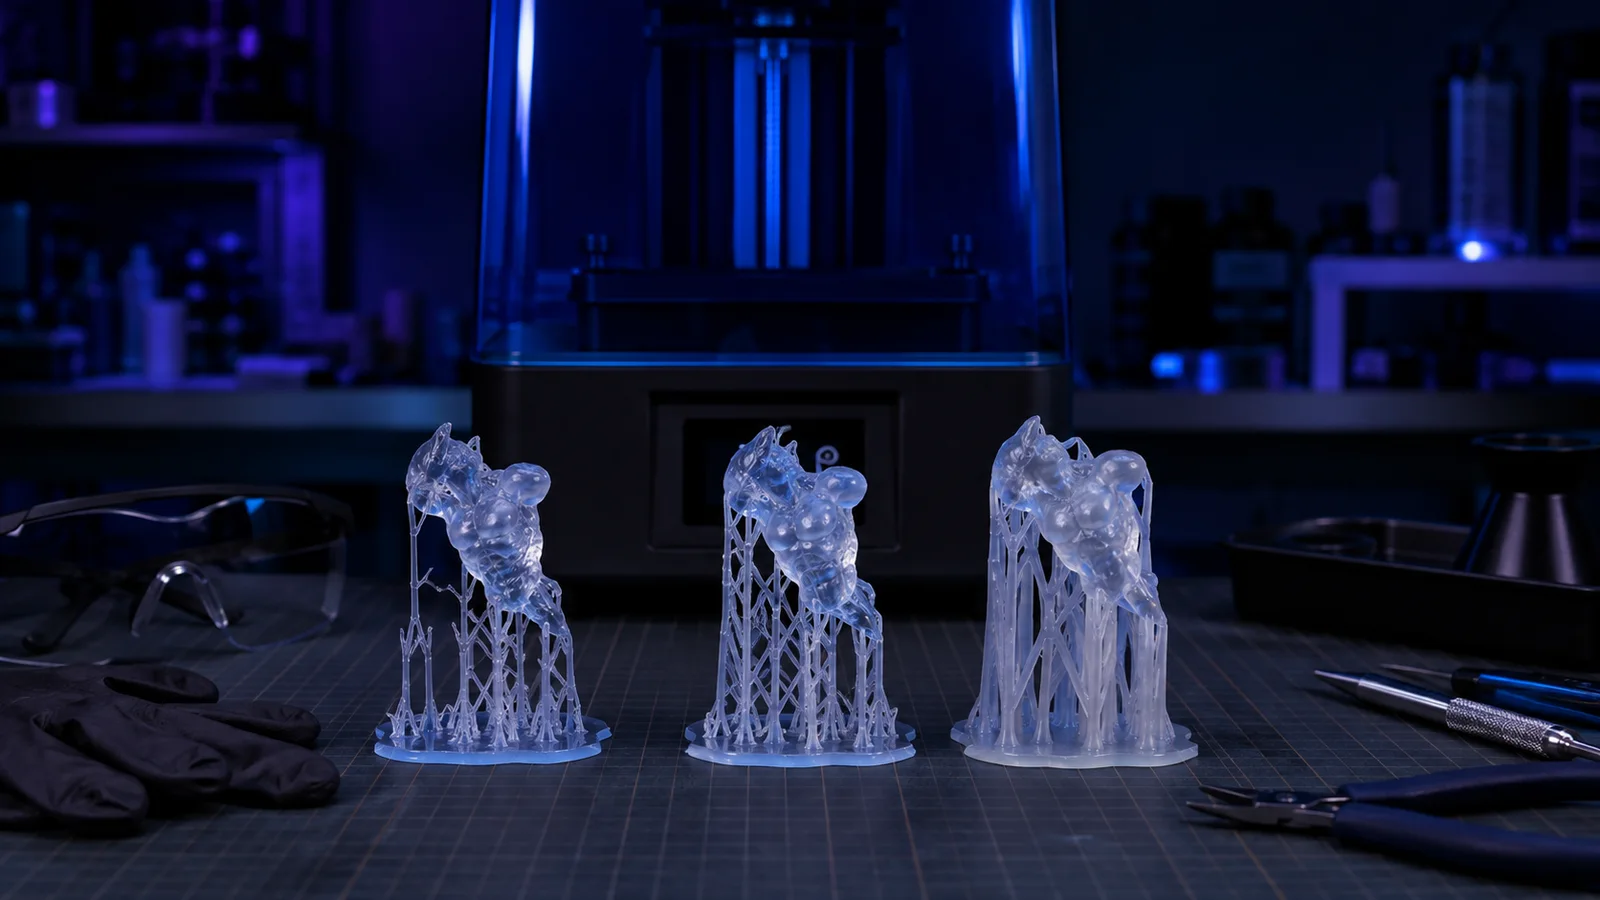
Reçine baskı support ayarları, modelin filmden ayrılırken oluşan kuvveti taşımalı ve yeni başlayan her adayı güvenli biçimde bağlamalıdır. Fazla zayıf destek kopuk katman ve başarısız baskı üretirken gereğinden kalın temaslar yüzeyde krater, çıkıntı ve zor temizlenen iz bırakır. Başarılı ayar, “daha çok support” değil; doğru yönlendirme, doğru yerde yeterli temas ve kontrollü kaldırma hareketinin birleşimidir.
Söküm ve temizlikte güvenlik
Sıvı reçineyle temas eden model ve supportlara nitril eldivenle dokunun; sıçramaya karşı koruyucu gözlük kullanın. Çalışma alanı iyi havalandırılmalı, üreticinin güvenlik bilgi formu ve yıkama talimatı izlenmelidir. Kontamine sıvı ve katı atıkları lavaboya dökmeyin.
Yan keskiyi kendinizden uzağa doğru kullanın. İnce supportlar gerilim altında fırlayabilir; gözlük bu nedenle önemlidir. Sıcak su gibi yöntemler her reçine ve parça için uygun değildir. Malzeme üreticisinin sıcaklık ve işlem sınırlarını aşmayın.
Support hangi kuvveti taşır?
Her katman filmden ayrılırken model aşağı yönlü soyma veya çekme yükü görür. Katmanın kesit alanı büyüdükçe ve reçine akışı zorlaştıkça yük artabilir. Support gövdesi bu yükü tabana aktarırken temas ucu modeli tutar.
Yalnızca ucu büyütmek kısa vadede kopmayı azaltabilir, fakat yüzey hasarını artırır. Bunun yerine model açısını, kesit alanının katmanlar boyunca değişimini, destek dağılımını ve kaldırma ayarını birlikte değerlendirin.
Model yönlendirmesi neden ilk ayardır?
Geniş bir yüzeyi plakaya paralel basmak aynı anda büyük alanın filmden ayrılmasına ve reçinenin sıkışmasına neden olabilir. Modeli uygun açıyla yönlendirmek kesit alanını daha kademeli büyütür, drenajı iyileştirir ve support yükünü dağıtır.
Tek bir “her model için 45 derece” kuralı yoktur. Minyatür, düz mekanik parça ve içi boş büst farklı yön ister. Görünür yüzeyi mümkün olduğunca support temasından uzak tutun; fakat gizli yüzey uğruna kritik detayda ada oluşturmayın.
Ada tespiti ve ilk temas
Ada, bir katmanda önceki katmana bağlı olmadan başlayan piksellerdir. Desteklenmezse film üzerinde sertleşir, sonraki katmanlara yapışabilir veya haznede kalıp ekrana baskı uygulayabilir. Otomatik ada tespiti kullanışlıdır ancak katman önizlemesiyle doğrulanmalıdır.
Bir adanın yalnızca ilk pikseline tek ince support koymak her zaman yeterli değildir. Geometri büyüdükçe yükü devralacak ek bağlantılar gerekir. Katman kaydırıcısını ilerleterek adanın nasıl genişlediğini ve hangi yöne çekildiğini izleyin.
Hafif, orta ve ağır support seçimi
Hafif supportlar küçük ayrıntı, kenar ve iz hassasiyeti yüksek bölgelerde kullanılır. Orta supportlar genel yükü taşır. Ağır supportlar modelin başlangıç noktası veya büyük kütlenin ana ankrajı için yararlı olabilir; görünür yüzeyde fazla kullanıldığında ciddi iz bırakır.
İyi ağ genellikle birkaç güçlü ana taşıyıcı ile yükü dağıtan daha çok hafif/orta destekten oluşur. Bütün modeli tek tip ağır destekle doldurmak güvenilirlik sağlasa bile temizlik ve yüzey kalitesini düşürür.
Temas ucu, penetrasyon ve iz
Tip diameter temas alanını; penetration veya temas derinliği ucun modele ne kadar girdiğini belirler. Çok küçük uç kopabilir, çok büyük veya derin uç modelden parça koparabilir. Reçinenin kırılganlığı ve model ölçeği uygun değeri değiştirir.
İzi azaltmak için önce görünür yüzeyi yeniden yönlendirin. Sonra temas değerini küçük adımlarla düşürüp test edin. Aynı anda pozlama, kaldırma hızı ve uç çapını değiştirmek hangi değişkenin sonucu oluşturduğunu anlamayı zorlaştırır.
Gövde, taban ve çapraz bağlantılar
Uzun ve ince support gövdeleri baskı sırasında esneyebilir. Gövde çapı, uzunluk ve açı birlikte değerlendirilmelidir. Çapraz bağlantılar bir support ormanını rijitleştirir, fakat modelin arasında sıkışıp sökümü zorlaştırmamalıdır.
Raft veya taban yapı plakasına yeterli alanla bağlanmalıdır. Aşırı kalın raft sökümü zorlaştırır ve reçine tüketir; çok ince taban ise köşelerden kalkabilir. Bottom exposure sorununu yalnızca tabanı büyüterek örtmeyin.
İçi boş model, drenaj ve emme etkisi
İçi boş modelde kapalı hacim, film hareketi sırasında basınç farkı ve reçine hapsi oluşturabilir. Drenaj ve havalandırma deliklerini yalnızca sonradan sıvı boşaltmak için değil, baskı sırasındaki akışı kolaylaştırmak için konumlandırın.
Deliklerin boyutu ve yeri modele göre belirlenir. İç yüzeyde kürlenmemiş reçine bırakmak güvenli değildir. Modeli yıkama ve kürleme ekipmanınızın iç bölgeye erişebileceği şekilde tasarlayın; kapalı reçine cebini support sayısıyla çözemezsiniz.
Support kopması nasıl teşhis edilir?
Raft tablaya bağlı kalıp yalnızca uçlar kopuyorsa temas zayıflığı, yüksek kesit yükü veya düşük normal exposure incelenebilir. Raft da ayrılıyorsa plaka ayarı, bottom exposure, yüzey temizliği ve kaldırma hareketi öne çıkar. Gövdeler kırılıyorsa çap ve çapraz bağlantılar değerlendirilebilir.
Haznedeki sertleşmiş parçaları yeni baskıdan önce güvenle filtreleyin ve filmi kontrol edin. LCD üzerinde parça varken baskıya devam etmek hasar riski yaratır. exposure testi rehberi pozlamayı destek geometrisinden ayrı doğrulamanıza yardım eder.
Yüzey çukuru ve support sivilcesi
Support sökülürken modelden malzeme koparsa çukur, uç parça üzerinde kalırsa çıkıntı oluşabilir. Nihai kürleme öncesi kontrollü söküm çoğu iş akışında daha az kuvvet ister. Yine de çok ince ve yumuşak detayları deforme etmemek için parçayı destekleyerek çalışın.
Supportları çekip yırtmak yerine uygun yan keskiyle bağlantıya yakın kesin. Ardından yüzeyi reçineye uygun zımpara ve koruyucu ekipmanla işleyin. Reçine tozunu solumayın; üreticinin son işlem talimatlarını uygulayın.
Otomatik support sonrası manuel kontrol
- Katman önizlemesinde tüm adaları tarayın.
- Modelin ilk başlayan bölgelerine ana taşıyıcı ekleyin.
- Geniş kesit öncesinde yük dağılımını kontrol edin.
- Görünür yüzeyde gereksiz temasları taşıyın.
- Uzun gövdelerin çapraz bağlantılarını inceleyin.
- İçi boş parçada drenaj ve hava yolunu doğrulayın.
Otomatik sonuç, baskıya hazır son karar değil; düzenlenecek bir taslaktır. Dilimlenmiş katmanları baştan sona hızlıca taramak, saatler sonra fark edilecek küçük bir adayı önleyebilir.
Küçük testle profil oluşturmak
Gerçek modelinizdeki ince uç, geniş yüzey ve görünür detay benzeri özellikleri taşıyan küçük bir test parçası kullanın. Önce reçine exposure'unu doğrulayın; sonra support temas çapını tek değişken olarak karşılaştırın. Sonuçları yıkama ve aynı kürleme koşulundan sonra inceleyin.
Profil kaydına reçine, sıcaklık, katman yüksekliği, support türü, uç/gövde ölçüsü, kaldırma hızı ve başarısızlık biçimini ekleyin. Böylece sonraki modelde sıfırdan tahmin etmek yerine kanıta dayalı başlangıç yaparsınız.
Az iz bırakan güvenilir support ağı
Reçine support ayarının temeli modeli doğru yönlendirmek ve her adayı zamanında yakalamaktır. Güçlü ana destekler yükü taşırken daha hafif bağlantılar kenarları korur. Temas ucunu gereksiz büyütmeden önce kesit alanı, kaldırma ve exposure kontrol edilmelidir.
Başarılı profil, parçayı yalnızca tablaya bağlı tutan değil, yıkama ve söküm sonrasında hedef yüzeyi de koruyan profildir. Küçük test, katman önizlemesi ve düzenli kayıt bu dengeyi tekrar edilebilir hâle getirir.
Sık sorulanlar
Reçine baskıda support izi nasıl azaltılır?
Görünür yüzeyi desteklerden uzak yönlendirmek, temas ucunu yalnızca gereken bölgede küçültmek, yeterli sayıda hafif destek kullanmak ve parçayı kontrollü zamanda sökmek izi azaltabilir.
Reçine support neden modelden kopar?
Temas ucunun zayıf olması, büyük kesit alanı, yetersiz pozlama, yüksek kaldırma kuvveti veya eksik ada desteği kopmaya yol açabilir. Sorun tek ayarla değil süreç bütünüyle incelenmelidir.
Otomatik support yeterli mi?
Otomatik destek iyi bir başlangıçtır fakat küçük adaları, yük yönünü ve görünür yüzeyleri her zaman doğru yorumlamaz. Baskıdan önce katman önizlemesiyle manuel kontrol gerekir.
Support baskıdan önce mi sonra mı kürlenerek çıkarılır?
Çoğu iş akışında yıkama sonrası, nihai kürlemeden önce kontrollü söküm daha kolaydır; ancak reçine ve model üreticisinin yönergesi izlenmelidir. Keskin araç ve sıçrama riskine karşı gözlük kullanılmalıdır.

