PP Filament Nedir? Polipropilen Baskı Ayarları ve Yapışma
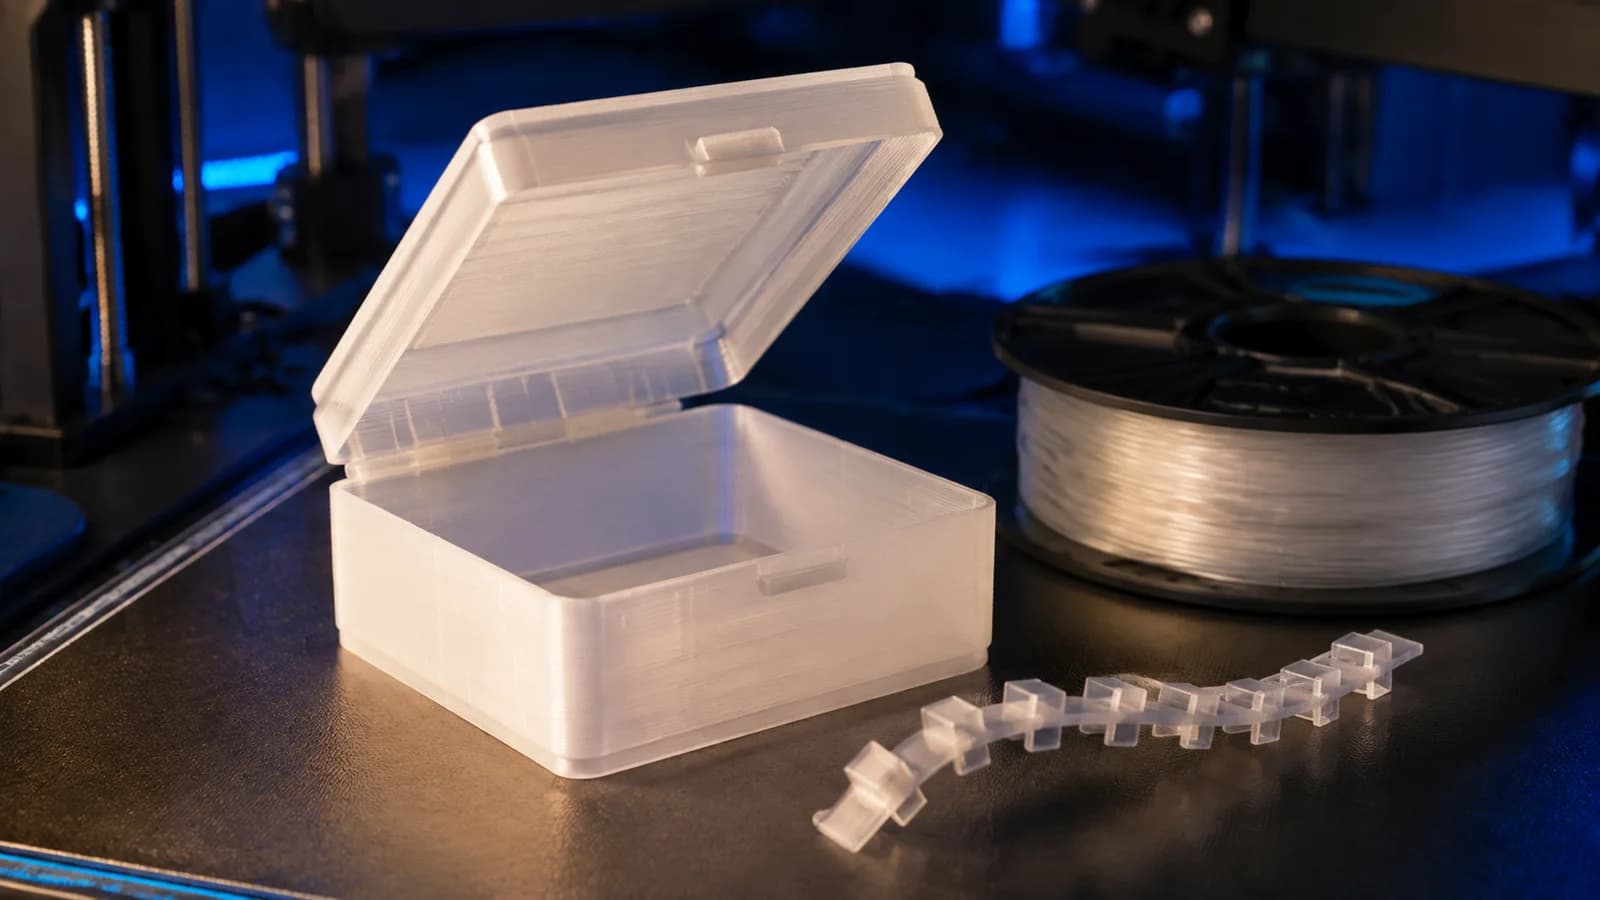
PP filament, polipropilen tabanlı; hafif, yorulmaya dirençli ve kimyasal dayanımı yüksek bir 3D baskı malzemesidir. İnce bir bağlantının defalarca büküldüğü yaşayan menteşeler, kapaklı kutular ve esnek kaplar için dikkat çekicidir. Buna karşılık yüzey enerjisinin düşük olması standart tablalara yapışmayı zorlaştırır; soğuma çekmesi köşeleri kaldırabilir. PP ile başarı, sıcaklığı yükseltmekten çok uygun tabla yüzeyi, tasarım yönü ve kontrollü ortam kurmaya bağlıdır.
PP filamentin temel özellikleri nelerdir?
Polipropilen düşük yoğunluğu sayesinde eşit hacimde birçok yaygın filamente göre hafiftir. Darbe altında kırılmak yerine esneyebilir ve uygun tasarlanmış ince bölgelerde tekrarlı bükülmeye dayanabilir. Bu özellik yaşayan menteşeyi, yani ayrı pim olmadan parça gövdesinin bükülen bir bağlantı oluşturmasını mümkün kılar.
Birçok asit, baz ve çözücüye karşı dirençli kabul edilse de bütün PP filamentler aynı katkıya sahip değildir. Kimyasal temas öncesinde üreticinin uyumluluk tablosunu ve gerçek sıcaklık koşulunu kontrol edin. Mekanik değerleri de baskı yönü, katman bağı ve nem gibi üretim değişkenlerinden etkilenir.
PP hangi parçalar için seçilir?
Çıtçıtlı kapak, saklama kutusu, klips, laboratuvar düzenleyicisi, hafif koruyucu kılıf ve yaşayan menteşeli prototip PP'nin öne çıktığı alanlardır. Suya karşı iyi davranışı kap ve bağlantı projelerinde fayda sağlar; ancak FDM katmanları kendiliğinden sızdırmaz değildir. Sıvı tutacak üründe basınç ve sızıntı testi gerekir.
Yüksek rijitlik veya keskin boyutsal tolerans gereken parçada PP'nin esnekliği dezavantaj olabilir. Baskı sırasında çekme de ölçüyü etkiler. Malzeme seçimini yalnız katalog özelliğine göre değil; gerçek yük yönü, sıcaklık, kimyasal ve montaj biçimiyle yapın.
PP neden tablaya zor yapışır?
Polipropilenin düşük yüzey enerjisi, birçok yapıştırıcının ve standart cam yüzeyin güçlü bağ kurmasını engeller. Ayrıca malzeme soğurken çekildiği için ilk katmanı yukarı kaldıran gerilim oluşur. İlk katman başta güzel görünse bile birkaç santimetre sonra köşeler kalkabilir.
Filament üreticisinin önerdiği PP baskı levhası, polipropilen ambalaj bandı veya özel yapıştırıcı kullanılabilir. Bazı yöntemler yüzeye çok güçlü bağlanıp kaplamayı zarar verebilir; küçük alanda test yapın. Tabla malzemesi ve yapıştırıcının ısı sınırını aşmayın.
İlk katman nasıl hazırlanır?
Tabla yüzeyini üreticinin izin verdiği yöntemle temizleyin. Yağ ve toz, zaten zor olan yapışmayı daha da azaltır. Z-offset'i çizgiler birbirine bağlanacak kadar yakın, fakat akışı tıkamayacak kadar güvenli ayarlayın. Büyük brim, köşe gerilimini daha geniş alana dağıtabilir.
İlk katman hızını düşürün ve fanı makara önerisine göre sınırlayın. Parça fanını ilk katmanda yüksek çalıştırmak hızlı çekme yaratabilir. ilk katman rehberindeki seviye ve temizlik kontrolünü PP uyumlu yüzeyle birlikte uygulayın.
Nozzle, tabla ve kabin sıcaklığı nasıl seçilir?
PP formülasyonları geniş aralıkta değişebilir; makara üzerindeki nozzle ve tabla sıcaklığı başlangıç kaynağıdır. Daha sıcak her zaman daha iyi yapışma sağlamaz. Aşırı nozzle sıcaklığı sızıntı ve detay kaybı, düşük sıcaklık zayıf katman bağı oluşturabilir. Küçük sıcaklık kulesiyle yüzey ve dayanımı birlikte değerlendirin.
Kapalı kabin, ani hava akımını keserek büyük parçada çekme farkını azaltabilir. Elektroniği kabin içinde çalışmaya uygun olmayan yazıcıda sıcaklığı rastgele yükseltmeyin. Filtreleme ve havalandırmayı malzeme güvenlik formuna göre planlayın; baskı alanını yaşam alanından ayırmak daha güvenlidir.
Soğutma ve baskı hızı nasıl dengelenir?
Parça fanı az olduğunda köprü ve küçük detaylar yumuşak kalabilir; fazla olduğunda katmanlar hızlı çekip warping artabilir. Üretici profilinden başlayarak fanı yalnız gerekli bölgelerde kademeli kullanın. Küçük katmanlarda minimum katman süresi nozzle'ın aynı alanı aşırı ısıtmasını önler.
Orta hız, akışın ve katman bağının kararlı kalmasını kolaylaştırır. Hızlı travel hareketi esnek, yükselmiş kenara çarparsa parçayı sökebilir. Önizlemede travel rotasını kontrol edin; köşe kalkması varsa warping çözüm adımlarını izleyin.
Yaşayan menteşe nasıl tasarlanır?
Yaşayan menteşe, ince bir PP şeridinin elastik ve plastik davranışı kontrollü kullanılarak yapılır. Kalınlık, bükülme yarıçapı, baskı çizgilerinin yönü ve geçiş radyüsleri ömrü belirler. Keskin köşe gerilim yığar; yumuşak geçişler çatlama riskini azaltır. İnternetteki tek bir ölçüyü her nozzle ve filament için kopyalamayın.
Önce farklı kalınlık ve radyüslerden oluşan küçük kuponlar basın. Her numuneyi aynı yönde, tanımlı sayıda büküp çatlak ve beyazlama açısından inceleyin. Nihai ürünün kapağını basmadan önce gerçek makara için uygun geometriyi bulun. Katman yönü menteşe ekseniyle yanlış hizalanırsa bağlantı çizgilerden ayrılabilir.
Destek ve geçme parçalarında nelere dikkat edilir?
PP'nin kendi üzerine iyi kaynaşması, desteğin modele fazla bağlanmasına yol açabilir. Destek arayüz mesafesini ve yoğunluğunu küçük testle ayarlayın; mümkünse tasarımı desteksiz açı ve köprülerle çözün. Keskin destek sökme aletini esnek parçaya doğru çevirmeyin.
Çıtçıt ve geçme tasarımlarında malzemenin esnekliği avantajdır, fakat çekme payı delik ve dış ölçüyü değiştirebilir. 3D baskı toleransı rehberindeki kuponu PP için yeniden basın. PLA'da çalışan boşluğun PP'de aynı sonucu vereceğini varsaymayın.
PP filament nasıl saklanır ve hazırlanır?
PP, bazı malzemelere göre daha az nem çekse de makaranın katkıları ve depolama koşulu değişir. Pütürlü yüzey, buhar ve dengesiz akış varsa teknik föydeki kurutma yöntemini uygulayın. Aşırı sıcak kurutucu makarayı veya filament ölçüsünü bozabilir.
Kullanım sonrası poşet veya kapalı kutu içinde nem alıcıyla saklayın. Makara etiketine kullandığınız nozzle, tabla yüzeyi ve başarılı profil tarihini yazın. Böylece bir sonraki projede aynı kurulumu daha hızlı kurabilir, yüzey değişikliğinin etkisini ayırabilirsiniz.
Gıda ve kimyasal temasında hangi sınırlar var?
PP hammadde birçok tüketici ürününde kullanılsa da filamentin pigment ve katkıları ayrıca değerlendirilmelidir. Daha önce farklı malzeme basmış nozzle çapraz bulaşma yaratabilir. FDM yüzeyindeki mikroskobik boşluklar temizliği zorlaştırır. Gıda teması iddiası için üreticinin ilgili mevzuata uygun açık belgesi gerekir.
Kimyasal direnç tablosu oda sıcaklığındaki saf maddeyi kapsayabilir; karışım, süre, basınç ve yüksek sıcaklık sonucu değiştirir. Kritik kap veya laboratuvar parçasını kontrollü numune testi olmadan kullanmayın. Güvenlik görevi olan üründe profesyonel malzeme doğrulaması alın.
PP baskıda başarı formülü
PP'nin zor yanı nozzle'dan çıkması değil, tablaya tutunup soğurken biçimini korumasıdır. Uyumlu baskı yüzeyi, temiz ilk katman, brim ve kararlı sıcaklık ortamı temel bileşenlerdir. Hız ile fanı üretici profilinden başlayarak tek değişkenli testlerle ayarlayın.
Doğru tasarlandığında hafif kutu, esnek klips ve uzun ömürlü yaşayan menteşe gibi PLA'nın zorlandığı ürünler üretilebilir. Malzemenin esnekliğini ve çekmesini tasarımın başında hesaba katmak, baskı sonrasında ölçü kurtarmaya çalışmaktan daha güvenilir sonuç verir.
Sık sorulanlar
PP filament nedir?
PP filament, polipropilen esaslı 3D baskı malzemesidir. Düşük yoğunluk, yorulmaya dayanıklı yaşayan menteşe davranışı ve birçok kimyasala direnç gibi özellikleriyle bilinir.
PP filament cama yapışır mı?
Polipropilen birçok standart yüzeye zor yapışır. Rastgele güçlü yapıştırıcı yerine filament üreticisinin önerdiği PP uyumlu yüzey, bant veya tabla çözümü kullanılmalıdır.
PP filament için kapalı kabin gerekir mi?
PP soğurken belirgin çekme ve warping gösterebilir; sıcaklığı kararlı tutan kabin büyük parçalarda yardımcı olabilir. Yazıcının ve filamentin güvenli kabin sıcaklığı üretici belgelerinden doğrulanmalıdır.
PP filament gıda için güvenli mi?
Hammadde PP olsa bile pigment, katkı, nozzle geçmişi, katman boşlukları ve temizlik sonucu etkiler. Gıda teması için yalnız malzeme adına güvenilmemeli, ilgili üretici belgesi ve yerel gereklilikler aranmalıdır.

