PLA Plus Filament Nedir? PLA ile Farkları ve Baskı Ayarları
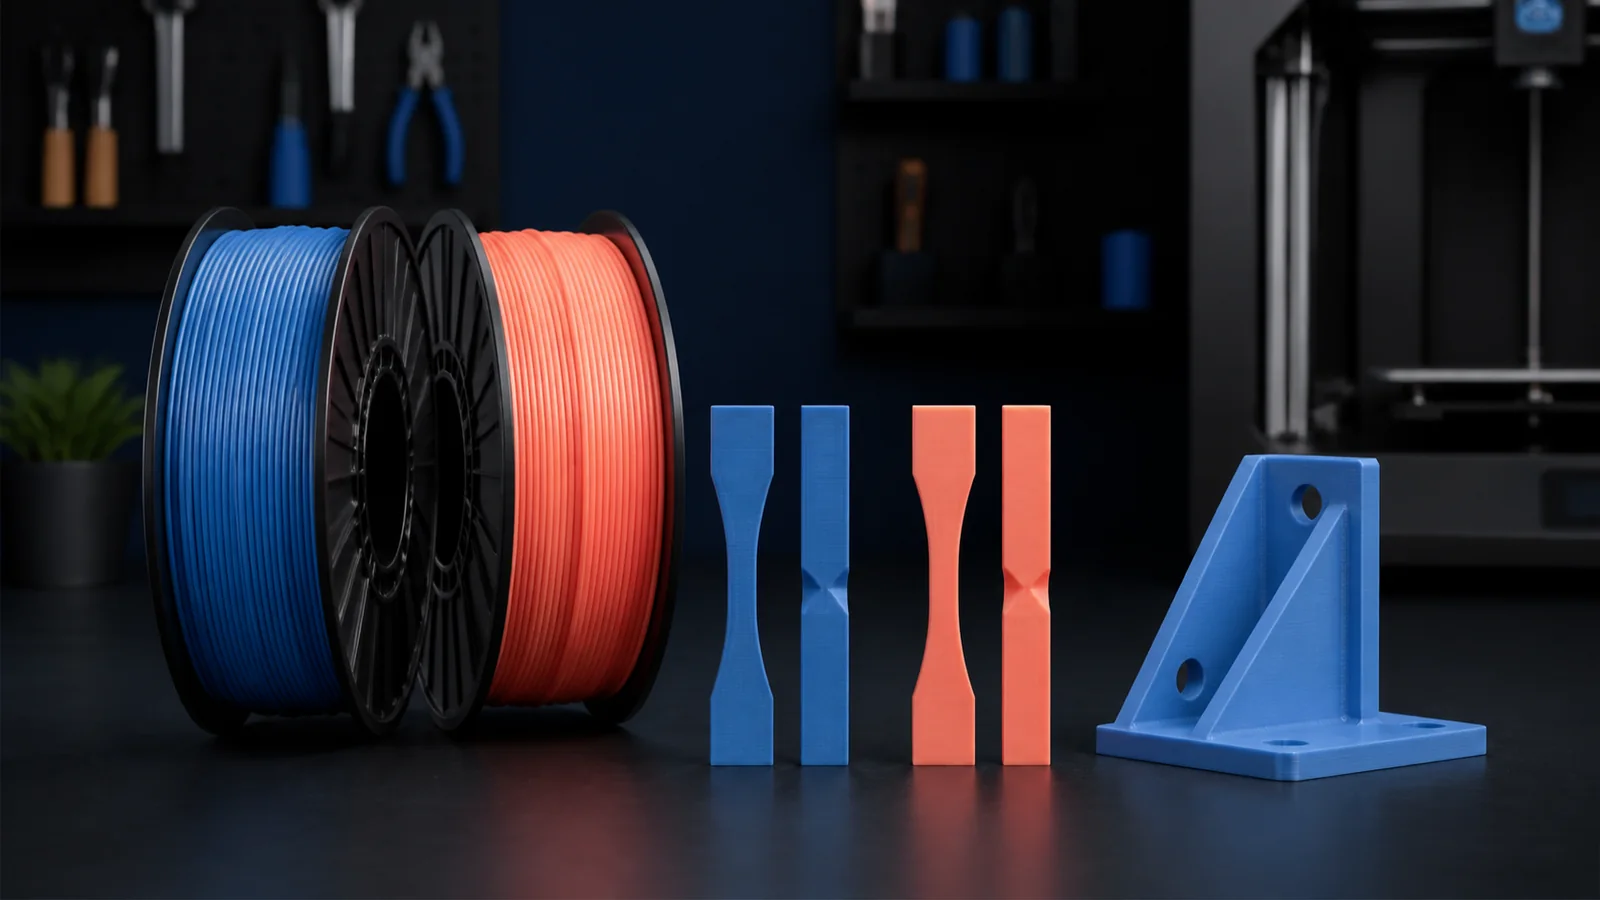
PLA Plus filament, kolay baskı deneyimini korurken daha tok veya darbeye daha dayanıklı parçalar vadeden PLA tabanlı ürünlerde kullanılan yaygın bir addır. Aramalarda “PLA+ nedir?”, “PLA ile PLA Plus farkı” ve “PLA Plus kaç derecede basılır?” soruları sık görülür. En önemli nokta şudur: PLA+ tek ve standartlaştırılmış bir kimyasal reçete değildir. İki markanın PLA+ ürünü aynı sıcaklıkta, aynı sertlikte veya aynı ısı dayanımında davranmayabilir. Bu nedenle doğru seçim, ambalajdaki artı işaretinden değil üreticinin teknik veri föyünden yapılır.
PLA Plus filament nedir?
PLA, yenilenebilir kaynaklardan da üretilebilen polilaktik asit tabanlı bir termoplastiktir. Kolay basılması, düşük warping eğilimi ve iyi yüzey ayrıntısı nedeniyle masaüstü FDM yazıcılarda çok kullanılır. PLA Plus ise üreticinin PLA reçinesini katkılar veya farklı polimer karışımlarıyla değiştirdiği ürün ailesini tanımlar. Hedef çoğunlukla kırılganlığı azaltmak, darbe davranışını iyileştirmek, katman bağını güçlendirmek veya yüksek hızlı baskıda akışı kolaylaştırmaktır.
“Plus” ifadesi bir ISO malzeme sınıfı gibi okunmamalıdır. Bir markada odak toklukken diğerinde mat yüzey, hızlı baskı veya daha az ipliklenme olabilir. Aynı nedenle internetteki bir markaya ait ayarı başka makaraya doğrudan uygulamak yerine üretici profiliyle başlamak gerekir.
PLA ile PLA Plus arasındaki fark nedir?
Standart PLA sert ve boyutsal olarak kararlı parçalar verir, fakat ince çıkıntılar ani darbede kırılabilir. Birçok PLA+ formülü bu kırılganlığı azaltmayı hedefler. Örneğin eSUN'un PLA+ teknik veri föyü ürün için iyi tokluk, darbe direnci ve kolay baskı gibi özellikler belirtir. Bu veriler yalnız söz konusu ürün ve belirtilen test koşulları için anlamlıdır; tüm PLA+ makaralarına genellenemez.
Karşılaştırırken yalnız çekme dayanımındaki en yüksek sayıya bakmayın. Kopma uzaması, çentikli darbe değeri, eğilme modülü, ısı altında şekil değiştirme sıcaklığı ve numunenin baskı yönü birlikte okunmalıdır. Daha tok bir parça her zaman daha sert değildir. Bir telefon standı için esnemeden formunu korumak önemliyken, mandal için kırılmadan bir miktar esnemek daha değerlidir.
PLA Plus ne zaman avantaj sağlar?
Fonksiyonel prototip, cosplay aksesuarı, oyuncak gövdesi, geçmeli parça ve darbeye açık dekoratif ürünlerde standart PLA'ya göre daha tok bir formül yararlı olabilir. Baskı çiftliğinde güvenilir akış ve yüksek hız hedefleniyorsa bu amaçla doğrulanmış bir PLA+ veya “high speed PLA” profili üretim süresini azaltabilir. Ancak yüksek sıcaklıkta çalışan motor çevresi, araç içi güneş alan parça veya dış ortam aparatı için PLA+ adı tek başına yeterli kanıt değildir.
Gıda teması, cilt teması veya çocuk ürünü gibi konularda pazarlama cümlesi yerine güncel teknik ve uygunluk belgelerini inceleyin. Filament güvenli kabul edilse bile nozzle geçmişi, boya katkıları, katman araları ve temizlik yöntemi nihai parçanın kullanım uygunluğunu etkiler.
PLA Plus baskı ayarları nasıl yapılır?
Yazıcınızda üreticiye ait hazır profil varsa ilk testi onunla yapın. Yoksa makara üzerindeki sıcaklık aralığının orta noktasından başlayın. PLA+ bazı markalarda PLA'dan biraz daha yüksek nozzle sıcaklığı isteyebilir; bunun nedeni akış ve katman bağı için kullanılan katkılardır. Sıcaklık düşükse mat, zayıf ve kolay ayrılan katmanlar; fazla yüksekse ipliklenme, köşe yumuşaması ve detay kaybı görülebilir.
- Nozzle sıcaklığı: Küçük bir sıcaklık kulesiyle yüzey ve katman bağını birlikte karşılaştırın.
- Tabla sıcaklığı: Üretici aralığını kullanın; ilk katman sorununu yalnız sıcaklığı artırarak çözmeye çalışmayın.
- Fan: Ayrıntı ve köprüler için fan yararlı olabilir, ancak aşırı soğutma katman bağını azaltabilir.
- Hız: “Hızlı PLA+” ibaresi yoksa yazıcının genel PLA profilinden kontrollü başlayın.
- Akış: Boyutsal bir duvar testiyle doğrulayın; farklı makara için eski flow değerini varsaymayın.
Sıcaklık kulesi nasıl okunur?
Bir sıcaklık kulesinde en parlak veya en pürüzsüz bölüm otomatik olarak en iyi bölüm değildir. İnce çıkıntı, köprü, yazı ayrıntısı, ipliklenme ve katman bağını aynı anda değerlendirin. Seçtiğiniz iki sıcaklık arasında küçük bir kırma veya bükme numunesi basarak mekanik davranışı karşılaştırın. Sadece görünüşe göre düşük sıcaklık seçmek, işlevsel parçanın katmanlar boyunca kolay ayrılmasına neden olabilir.
Testin doğru G-code ile sıcaklık değiştirdiğini yazıcının ekranından izleyin. Ayrıntılı uygulama için sıcaklık kulesi rehberini kullanabilirsiniz. Her testte yalnız bir ana değişkeni değiştirin; sıcaklıkla birlikte fan, hız ve flow değişirse hangi kararın sonucu iyileştirdiğini anlayamazsınız.
Dayanıklılık yalnız filamentten mi gelir?
Hayır. Katman yönü, duvar sayısı, dolgu, köşe geometrisi ve yükün uygulandığı yön çoğu zaman PLA ile PLA+ etiketinden daha büyük fark yaratır. FDM parça katmanlar arasında daha zayıf olabilir. Bir kancayı tabla üzerinde yanlış yönde basarsanız tok filament kullansanız bile yük katmanları ayırabilir. Kritik kesitte duvar sayısını artırmak, keskin iç köşeye radyüs eklemek ve modeli kuvvet çizgilerine göre yönlendirmek gerekir.
Dolgu oranını yüzde 100'e çıkarmak her zaman verimli değildir. Pek çok parçada dış duvarlar yükün önemli bölümünü taşır. dolgu oranı ve desenleri rehberindeki yaklaşımı kullanarak duvar ile dolgu arasında amaç odaklı denge kurun.
PLA Plus baskıda sık görülen sorunlar
İpliklenme artarsa önce filamentin kuru olduğundan, nozzle'ın temiz olduğundan ve sıcaklığın gereksiz yüksek olmadığından emin olun. İlk katman tutmuyorsa tabla temizliği, Z-offset ve ilk katman hızını kontrol edin. Köşeler kabarıyorsa parça soğutması, minimum katman süresi ve nozzle sıcaklığı birlikte incelenmelidir. Yüksek hızda yüzey matlaşması veya eksik akış görüyorsanız hotend'in eritebildiği azami hacimsel akış aşılmış olabilir.
Yeni makarayı eski PLA profilinde “daha güçlü” etiketiyle doğrudan uzun baskıya göndermeyin. Küçük kalibrasyon parçası, gerçek projenin geçme bölümü ve bir mekanik numune toplamda az filament harcar; buna karşılık saatler süren hatalı baskıyı önler.
PLA Plus seçerken kontrol listesi
- Üreticinin güncel teknik veri föyünü ve test yöntemlerini bulun.
- İhtiyacınızın darbe, sertlik, hız, yüzey veya sıcaklık dayanımı olup olmadığını yazın.
- Makara sıcaklık aralığının yazıcınızla uyumlu olduğunu doğrulayın.
- Küçük sıcaklık, flow ve gerçek parça tolerans testi basın.
- Son parçayı gerçek yük ve ortam koşulunda sınayın.
Ürün bazlı verinin nasıl sunulduğunu görmek için eSUN'un PLA+ teknik veri föyünü inceleyebilirsiniz. Bu belge başka bir markayı temsil etmez; doğru yaklaşım, satın alacağınız makaranın kendi föyünü aynı ölçütlerle okumaktır. PLA hakkında temel özellikler ve ayarlar için PLA filament rehberi de iyi bir karşılaştırma noktasıdır.
Sık sorulanlar
PLA Plus filament nedir?
PLA Plus veya PLA+, temel PLA reçinesinin tokluk, darbe dayanımı ya da baskı davranışını iyileştirmek amacıyla katkılarla değiştirilmiş ticari bir filament adıdır. PLA+ için markalar arasında geçerli tek bir standart formül yoktur.
PLA ile PLA Plus arasındaki fark nedir?
PLA+ çoğu üründe standart PLA'ya göre daha tok ve kırılmaya daha dirençli olacak biçimde pazarlanır. Ancak gerçek fark üreticinin formülüne bağlıdır; teknik veri föyündeki test yöntemleri ve değerler karşılaştırılmadan kesin sonuç çıkarılmamalıdır.
PLA Plus kaç derecede basılır?
Sıcaklık marka ve renge göre değişir; makara üzerindeki veya teknik föydeki aralık kullanılmalıdır. PLA+ profilleri bazen standart PLA'dan biraz daha yüksek nozzle sıcaklığı ister, fakat evrensel bir derece yoktur.
PLA Plus dış mekâna uygun mu?
PLA+ adındaki artı işareti otomatik olarak UV veya yüksek sıcaklık dayanımı anlamına gelmez. Dış mekân için üreticinin UV ve ısı verileri açıkça doğrulanmalı; gerekirse ASA gibi bu amaç için geliştirilmiş malzemeler değerlendirilmelidir.

