Cura Ütüleme Ayarı Nedir? Pürüzsüz Üst Yüzey Rehberi
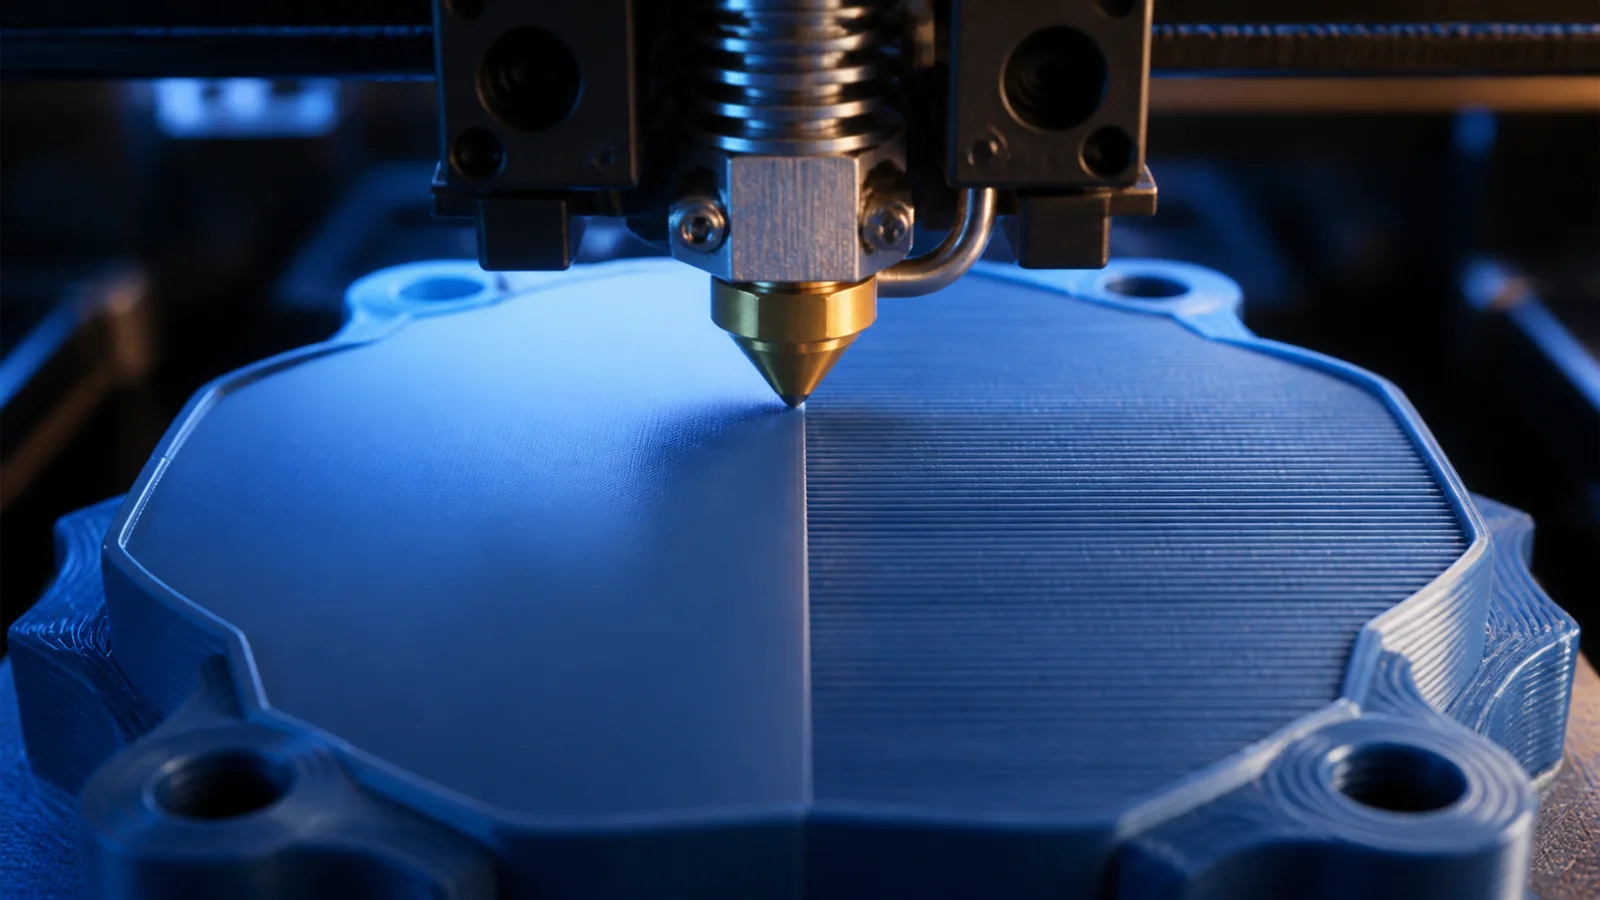
Cura ütüleme ayarı, İngilizce adıyla ironing, düz üst yüzeyleri daha homojen göstermek için baskı bittikten sonra nozzle'ın yüzey üzerinde ek geçiş yapmasını sağlar. Nozzle sıcak halde, çok küçük miktarda filament vererek çizgiler arasındaki boşlukları doldurur ve yüksek noktaları düzleştirir. Doğru kullanıldığında yazı plakası, kutu kapağı ve dekoratif düz yüzeylerde faydalıdır; eğimli veya çok küçük yüzeylerde süreyi artırıp kaliteyi düşürebilir.
3D baskıda ütüleme nasıl çalışır?
Normal üst katman tamamlandıktan sonra dilimleyici yüzey üzerinde birbirine yakın paralel yollar oluşturur. Nozzle, mevcut plastiği ısıyla hafifçe yumuşatırken düşük bir ek akış küçük çukurları doldurur. Bu işlem zımparalama gibi malzeme kaldırmaz; yüzeyi yeniden dağıtır ve çok az plastik ekler.
Başarı için alttaki üst katmanın zaten düzgün olması gerekir. Seyrek top surface, sarkan köprü, eksik akış veya pillowing ütülemeyle tamamen kapanmaz. Önce temel baskı kusurunu düzeltin, ardından ironing'i son yüzey iyileştirmesi olarak kullanın.
Cura'da ütüleme ayarı nasıl açılır?
Cura'nın ayar aramasına “Ironing” veya Türkçe arayüzde “Ütüleme” yazın. Seçenek görünmüyorsa ayar görünürlüğü menüsünden etkinleştirin. Genellikle Shell kabuk ayarları altında bulunan Enable Ironing seçeneğini açın. Sürüm ve profil değişiklikleri nedeniyle menü adı farklı olabilir.
Dilimledikten sonra Preview görünümüne geçin ve üst yüzeyde sık ek yollar oluştuğunu kontrol edin. Ayarı açmak tek başına yeterli değildir; hangi yüzeylerin ütüleneceği, akış, aralık, hız ve kenardan içeri pay değerlerini modelle eşleştirmek gerekir.
Yalnız en üst katman mı, tüm üst yüzeyler mi?
Iron Only Highest Layer seçeneği etkinse yalnız modelin en yüksek düz yüzeyi ütülenir. Basamaklı bir modelde alt seviyelerdeki görünür yatay yüzeyler işlenmez. Bu seçenek baskı süresini azaltır ve yalnız üst kapağın görünür olduğu kutularda mantıklıdır. Tüm görünür düz yüzeylerin aynı bitişi alması gerekiyorsa kapatılabilir.
Her iç platformu ütülemek nozzle'ın küçük alanlarda çok sayıda hareket yapmasına ve ısı birikimine neden olabilir. Modeli önizleyip hangi bölgelerin işlem göreceğini doğrulayın. Fonksiyonel temas yüzeyinde ironing boyut toleransını etkileyebileceğinden küçük test alın.
Ironing Flow nasıl ayarlanır?
Ironing Flow, ütüleme yollarında normal akışın yüzde kaçı kadar filament verileceğini belirler. Çok düşük değer çizgiler arasındaki boşluğu doldurmaz; aşırı değer nozzle önünde malzeme biriktirip oluk, çapak ve pürüz oluşturur. Hazır profil değerinden başlayın ve tek değişkenli test uygulayın.
Örneğin aynı düz test kartında farklı bölgeleri kademeli akışla basabilirsiniz. Parlaklık tek başına karar ölçütü değildir; yüzeyi eğik ışıkta inceleyin, kenar kabarmasını ve ölçüyü kontrol edin. Filament rengi ve malzeme değiştiğinde ideal nokta da değişebilir.
Spacing ve Inset ne işe yarar?
Ironing Line Spacing, paralel geçişler arasındaki mesafedir. Küçük aralık daha yoğun tarama ve daha uzun baskı; büyük aralık daha hızlı işlem fakat belirgin çizgi riski oluşturur. Nozzle çapına ve akışa uygun bir başlangıç profilinden ilerleyin. Aralığı küçültürken akışı aynı anda artırmak aşırı malzeme yığabilir.
Ironing Inset, ütüleme yolunu dış kenardan içeri çeker. Sıfıra çok yakın değer, fazla plastiği dışarı taşıyıp kenarda dudak oluşturabilir. Fazla inset ise çevre boyunca ütülenmemiş bir şerit bırakır. Kenar kalitesi için küçük test parçasında üstten ve yandan birlikte değerlendirme yapın.
Ütüleme hızı ve desen seçimi
Düşük hız nozzle'ın yüzeye daha uzun ısı aktarmasına ve plastiğin daha iyi yayılmasına yardımcı olabilir; ancak aşırı yavaşlık ısı izi ve deformasyon oluşturabilir. Çok yüksek hız ise nozzle'ın boşlukları doldurmasına fırsat vermeyebilir. Yazıcının dış duvar hızından daha temkinli bir değerle başlayın ve yüzey sıcaklığını gözleyin.
Zigzag veya concentric desen, model şekline göre farklı iz bırakır. Dikdörtgen geniş yüzeyde zigzag tutarlı olabilir; dairesel logoda eşmerkezli yol estetik görünebilir. Desen seçimini yalnız ekrandan değil gerçek ışık altında basılmış örnekle yapın.
PLA ve PETG'de ütüleme farkı
PLA genellikle ironing'e öngörülebilir tepki verir. PETG daha yapışkan davranabilir ve sıcak nozzle'a malzeme birikmesi oluşturabilir; düşük ek akış ve temiz nozzle önem kazanır. TPU gibi esnek malzemede yüzey sürüklenebilir. Her malzemenin sıcaklık ve soğutma davranışı farklıdır.
Prusa'nın resmi ironing rehberi, işlemin özellikle düz üst yüzeylerde yararlı olduğunu, baskı süresini artırdığını ve bazı malzemelerde ısı birikimi riski doğurabildiğini belirtir. İlke ve ayarların açıklaması için Prusa ironing rehberini inceleyebilirsiniz; Cura'daki adlar farklı olsa da fiziksel süreç benzerdir.
Ütüleme sonrası yüzey neden kötü olur?
- Oluk ve kabarma: Akış fazla, aralık çok dar veya hız çok düşük olabilir.
- Boş çizgiler: Akış düşük, aralık geniş ya da alt üst katman yetersiz olabilir.
- Kenar dudağı: Inset az veya ek akış fazla olabilir.
- Mat-parlak bölgeler: Hız, sıcaklık veya alt yüzey yüksekliği tutarsız olabilir.
- Nozzle izi: Akış kalibrasyonu, Z mekanizması ve nozzle temizliği kontrol edilmelidir.
Doğru Cura ütüleme ayarı için test planı
- Önce ironing kapalı düz bir kart basıp temel üst yüzeyi düzeltin.
- Hazır profilin ironing değerleriyle ikinci kartı basın.
- Yalnız akışı küçük adımlarla değiştirip en homojen bölgeyi seçin.
- Sonra spacing ve hızı ayrı testlerde ayarlayın.
- Inset ve deseni gerçek modelin kenar şekliyle doğrulayın.
Ütüleme her modelde otomatik kalite yükseltmesi değildir. Geniş, düz ve görünür bir üst yüzey varsa değerlidir; organik eğrilerde, çok küçük adalarda veya zamanın kritik olduğu üretimde kapalı bırakmak daha iyi olabilir. Önce sağlam üst katman üretin, ardından ironing'i kontrollü bir son işlem olarak kalibre edin.
Aynı test kartlarını tarih, filament lotu ve profil adıyla saklayın. Yüzeyi yalnız fotoğrafta değil, eğik ışıkta ve parmakla hafifçe kontrol ederek karşılaştırın; işlevsel parçadaysa kumpasla toplam yüksekliği ölçün. Seçtiğiniz değeri genel profile hemen yazmak yerine malzemeye özel bir profil kopyasında tutun. Böylece yeni filamentte işe yaramayan ironing ayarını tüm baskılara taşımamış olursunuz.
Sık sorulanlar
Cura ütüleme ayarı ne işe yarar?
Üst yüzey tamamlandıktan sonra sıcak nozzle çok az malzeme vererek sık geçişler yapar. Çıkıntıları düzleştirip küçük boşlukları doldurarak düz yüzeyin daha homojen görünmesini amaçlar.
Cura'da ütüleme ayarı nerede?
Ayar aramasında Ironing veya Ütüleme yazarak görünür hale getirebilirsiniz; genellikle Shell bölümünde yer alır. Cura sürümü ve arayüz diline göre konum değişebilir.
Ironing Flow kaç olmalı?
Her yazıcı ve filament için tek doğru oran yoktur. Düşük bir profil değerinden başlayıp küçük düz test parçasında kademeli değiştirin; aşırı akış oluk ve çapak, düşük akış ise boşluk bırakabilir.
Ütüleme baskı süresini uzatır mı?
Evet. Nozzle üst yüzeyi sık aralıklarla yeniden taradığı için özellikle geniş düz alanlarda süre belirgin artabilir. Yalnız en üst katmanda kullanmak süreyi sınırlayabilir.

