Ahşap Filament Nedir? Baskı Ayarları ve Nozzle Seçimi
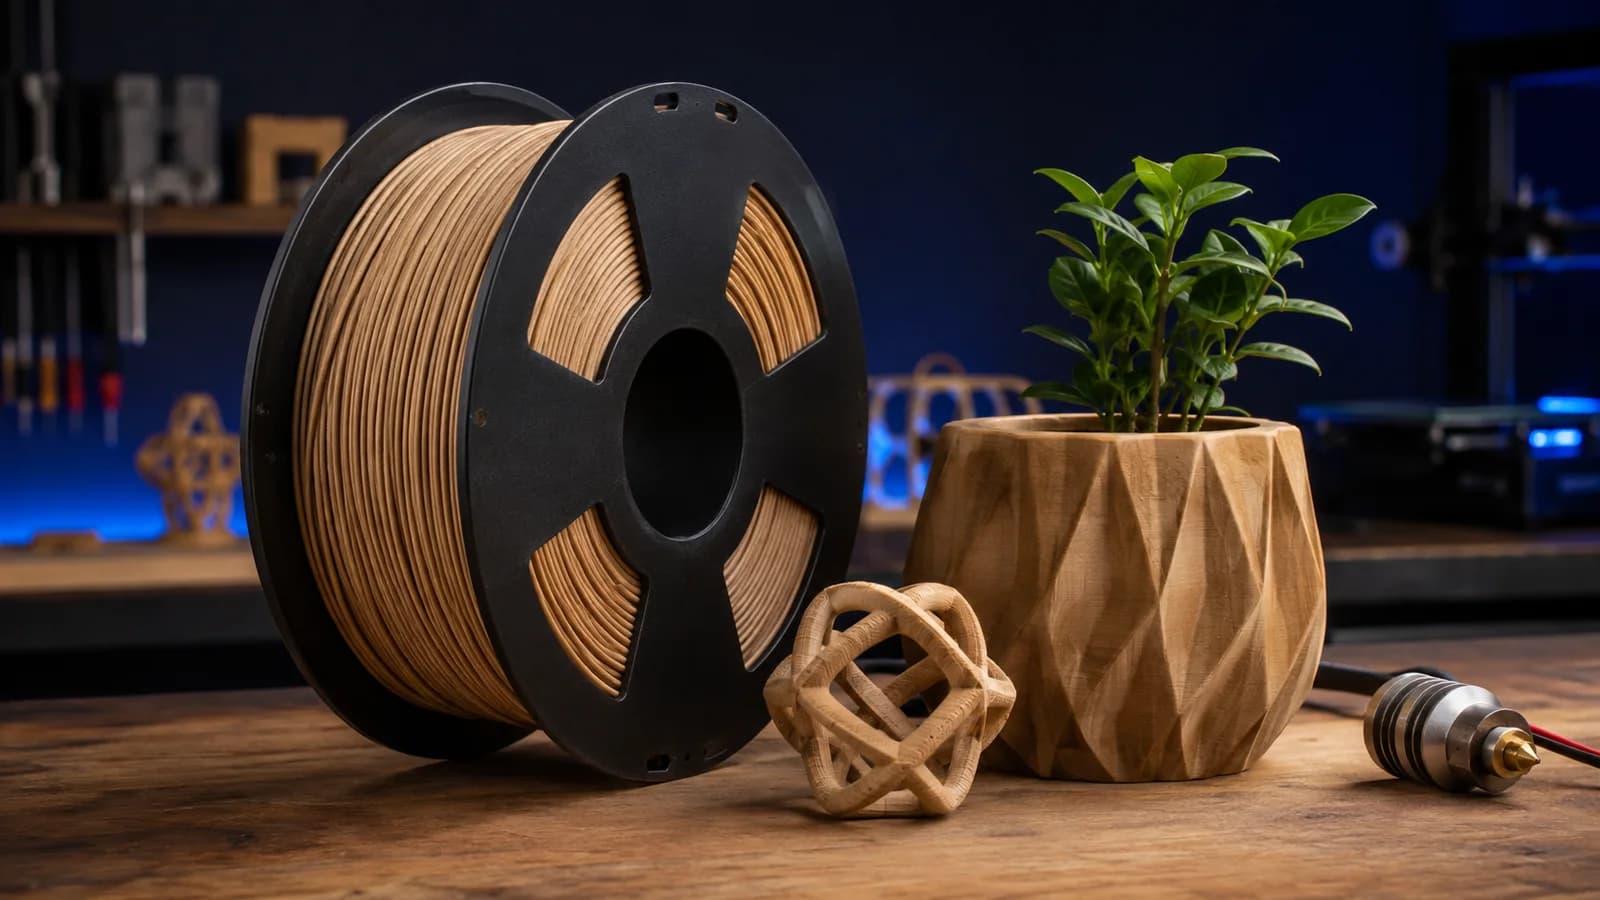
Ahşap filament, genellikle PLA tabanına ahşap lifi ya da ince toz eklenerek üretilen bir 3D baskı kompozitidir. Mat yüzeyi, katman çizgilerini yumuşatan dokusu ve işlem sonrası zımparalanabilmesi nedeniyle dekoratif modellerde tercih edilir. Ancak standart PLA profilini hiç değiştirmeden kullanmak; nozzle tıkanması, düzensiz akış ve aşınma yaratabilir. Başarılı baskı için makaranın katkı oranını, önerilen nozzle çapını ve sıcaklık aralığını esas almak gerekir.
Ahşap filamentin içinde ne var?
“Wood filament” adı, makaranın masif ahşaptan oluştuğu anlamına gelmez. Taşıyıcı termoplastik eriyip katmanları oluştururken ahşap parçacıkları renk, koku ve yüzey dokusu sağlar. Bazı ürünler gerçek lif, bazıları yalnız ahşap görünümü veren pigment veya farklı organik dolgu kullanabilir. Ürün açıklamasındaki malzeme güvenlik ve teknik bilgi formuna bakın.
Katkı oranı yükseldikçe yüzey daha organik görünebilir, fakat filament daha kırılgan ve akış daha hassas hâle gelebilir. Aynı renkteki iki marka bu yüzden farklı sıcaklık ve retract isteyebilir. Genel internet profilinden önce üreticinin önerisini kullanın.
Hangi modeller için uygundur?
Saksı kılıfı, çerçeve, masaüstü düzenleyici, heykel, mimari maket ve dekoratif kutular ahşap görünümünden yararlanır. Katman yönleri tasarıma bilinçli yerleştirildiğinde damar hissi verebilir. Hafif zımpara ve yüzey boyasıyla kişiselleştirme yapılabilir.
Yük taşıyan makine parçaları, yüksek sıcaklığa maruz kalan bileşenler veya dış ortam ürünleri için yalnız görünüşe bakarak seçim yapmayın. Taşıyıcı polimer PLA ise ısı ve UV davranışı büyük ölçüde PLA sınırlarına bağlıdır. Gıda teması ve çocuk ürünü gibi alanlarda hem filament hem boya ve nozzle geçmişi için üretici belgesi gerekir.
Nozzle çapı ve malzemesi nasıl seçilir?
Ahşap parçacıkları küçük orifiste kümelenebilir. Makara üreticisi 0,5 ya da 0,6 mm minimum öneriyorsa 0,4 mm nozzle'da ısrar etmeyin. Daha geniş nozzle akış yolunu rahatlatır ve dokuyu belirginleştirebilir; buna karşılık ince detay çözünürlüğünü etkiler. Katman yüksekliği ve çizgi genişliğini yeni nozzle'a göre yeniden ayarlayın.
Kompozit katkı pirinç nozzle'ı zamanla aşındırabilir. Aşınmış delik, hesaplanandan geniş çizgi ve bozulan ölçü üretir. Sertleştirilmiş çelik nozzle daha dayanıklıdır fakat farklı ısı iletimi nedeniyle sıcaklık ayarı isteyebilir. nozzle çapı seçimi rehberi bu değişimi ayrıntılandırır.
Nozzle ve tabla sıcaklığı nasıl ayarlanır?
Önce makara üzerindeki aralığın orta-alt bölümünden kısa sıcaklık kulesi basın. Fazla sıcaklık, ahşap parçacıklarının hotend içinde uzun süre kalmasıyla kararma, koku ve tıkanma riskini artırabilir. Çok düşük sıcaklık ise katman bağını ve akış sürekliliğini bozar. Renk tonunu sıcaklıkla değiştirme fikri bazı ürünlerde çalışsa da üretici onayı olmadan yüksek sıcaklığa çıkmayın.
Tabla sıcaklığı taşıyıcı polimere göre seçilir. İlk katman iyi yapışırken tabanda aşırı yayılma oluşuyorsa Z-offset ve tabla ısısını birlikte değerlendirin. Baskıyı bitirdikten sonra hotend'i yüksek sıcaklıkta uzun süre bekletmeyin; organik katkı içeride pişip tortu bırakabilir.
Hız ve retract ayarı neden temkinli olmalı?
Düzensiz katkı, çok yüksek akış hızında basınç dalgalanmasını artırabilir. Standart PLA'dan daha yavaş, kararlı bir başlangıç profili seçmek güvenlidir. Küçük detaylarda sürekli hızlanıp yavaşlamak yerine dış duvar ve üst yüzeyi dengeli tutun. Hotend'in tıkırtı veya öğütme sesi verdiği anda baskıyı sürdürmeyin.
Uzun retract, sıcak katkılı filamenti heatbreak'e taşıyıp sıkışmayı kolaylaştırabilir. İpliklenmeyi azaltacak en düşük etkili mesafeyi kullanın. Direct drive ve Bowden sistemlerinin değerlerini birbirine kopyalamayın; retraction testini bu makaraya özel yapın.
Ahşap filament nem alır mı?
Hem taşıyıcı polimer hem organik katkı ortam neminden etkilenebilir. Baskıda çıtırtı, buhar, köpüklü yüzey veya aşırı ipliklenme görülüyorsa nem ihtimalini değerlendirin. Kurutma sıcaklığı ve süresini rastgele seçmeyin; ahşap katkılı ürünün sınırı standart PLA makarasından farklı olabilir.
Kullanım sonrası makarayı nem alıcıyla kapalı kutuya koyun. Filamenti uzun süre açıkta, pencere önünde veya sıcak yazıcı kabininde bırakmayın. Güvenli kurutma yaklaşımı için filament nem ve saklama rehberine bakın.
Dilimleyicide hangi ayarlar değişir?
Nozzle çapını gerçek donanımla eşleştirin; çizgi genişliği ve katman yüksekliğini buna göre seçin. Düşük katman yüksekliği her zaman daha iyi yüzey vermez; ahşap dokusu biraz daha kalın katmanda doğal görünebilir. Random seam, dikişi dağıtabilir fakat tüm yüzeyde küçük noktalar oluşturur. Dekoratif parçanın arka yüzüne hizalı dikiş genellikle daha kolay işlenir.
Modelde ince duvarlar seçilen nozzle'ın basabileceği genişliğin altındaysa önizlemede kaybolabilir. Duvar sayısını, gap fill'i ve minimum özellik boyutunu kontrol edin. Test parçasını dilimleyip kullanılan akış ve baskı süresini, uzun projeden önce doğrulayın.
Zımpara, boya ve vernik nasıl uygulanır?
Baskı tamamen soğuduktan sonra destekleri dikkatle çıkarın. Düşük numaralı agresif zımparayla ayrıntıyı yok etmek yerine daha ince aşamalarla ilerleyin. Zımpara tozunu solumayın; iyi havalandırma, uygun maske ve gözlük kullanın. Elektrikli zımpara ısısı termoplastiği yumuşatabileceği için düşük hız ve kısa temas tercih edin.
Su bazlı ahşap boyası veya akrilik ürünler farklı kompozitlerde farklı emilebilir. Artık test parçasında renk, kuruma ve yapışmayı görün. Vernik seçerken iç/dış mekân, UV, nem ve temas koşullarını dikkate alın. “Doğal görünüyor” olması kaplamasız parçayı suya dayanıklı yapmaz.
Baskı sonrası nozzle nasıl temizlenir?
Makara değiştirirken üreticinin önerdiği sıcaklıkta sade filamentle bir miktar purge yapmak içeride kalan katkıyı azaltabilir. Akış düzensizse cold pull yöntemi uygun hotend ve filamentle uygulanabilir. Metal iğne veya fırça kullanırken ısıtıcı ve termistör kablolarını koruyun.
Nozzle sık tıkanıyorsa sıcaklığı yükseltmek yerine çap, bekleme süresi ve retract ayarına dönün. nozzle tıkanıklığı rehberindeki güvenli adımları izleyin. Hasarlı nozzle'ı temizleyerek kurtarmak her zaman ekonomik değildir.
Ahşap filament için başarılı profil özeti
Üretici verisiyle uyumlu geniş ve aşınmaya dayanıklı nozzle seçin; orta hız, sınırlı retract ve kontrollü sıcaklıkla küçük test yapın. Filamenti kuru tutun, dilimleme önizlemesinde ince özellikleri kontrol edin ve hotend'i sıcak malzemeyle bekletmeyin.
Ahşap filamentin gücü, masif ahşabı taklit etmekten çok 3D baskıya sıcak, işlenebilir bir yüzey kazandırmasıdır. Tasarım, doğru nozzle ve sabırlı son işlem bir araya geldiğinde dekoratif parça hem daha doğal görünür hem de profil tekrar edilebilir hâle gelir.
Sık sorulanlar
Ahşap filament gerçekten ahşap mı?
Çoğu ürün, PLA benzeri bir termoplastik içine ince ahşap lifi veya tozu eklenmiş kompozittir. Ahşap oranı ve taşıyıcı polimer üreticiye göre değişir; teknik föy kontrol edilmelidir.
Ahşap filament için kaç mm nozzle gerekir?
Katkı parçacıkları küçük nozzle'da tıkanma riskini artırabilir. Birçok üretici 0,5 veya 0,6 mm gibi daha geniş nozzle önerebilir; kesin alt sınır makaranın teknik bilgisinden alınmalıdır.
Ahşap filament nozzle aşındırır mı?
Katkılı filamentler standart PLA'dan daha aşındırıcı olabilir. Uzun kullanımda pirinç nozzle çapı değişebileceği için sertleştirilmiş çelik veya üreticinin önerdiği dayanıklı nozzle düşünülebilir.
Ahşap filament boyanır mı?
Birçok ahşap katkılı baskı hafif zımpara, boya veya uygun vernik kabul eder. Önce artık parçada test yapılmalı; kaplamanın kullanım alanı ve temas güvenliği ayrıca doğrulanmalıdır.

