Karbon Fiber Filament Nedir? Nozzle Seçimi ve Baskı Rehberi
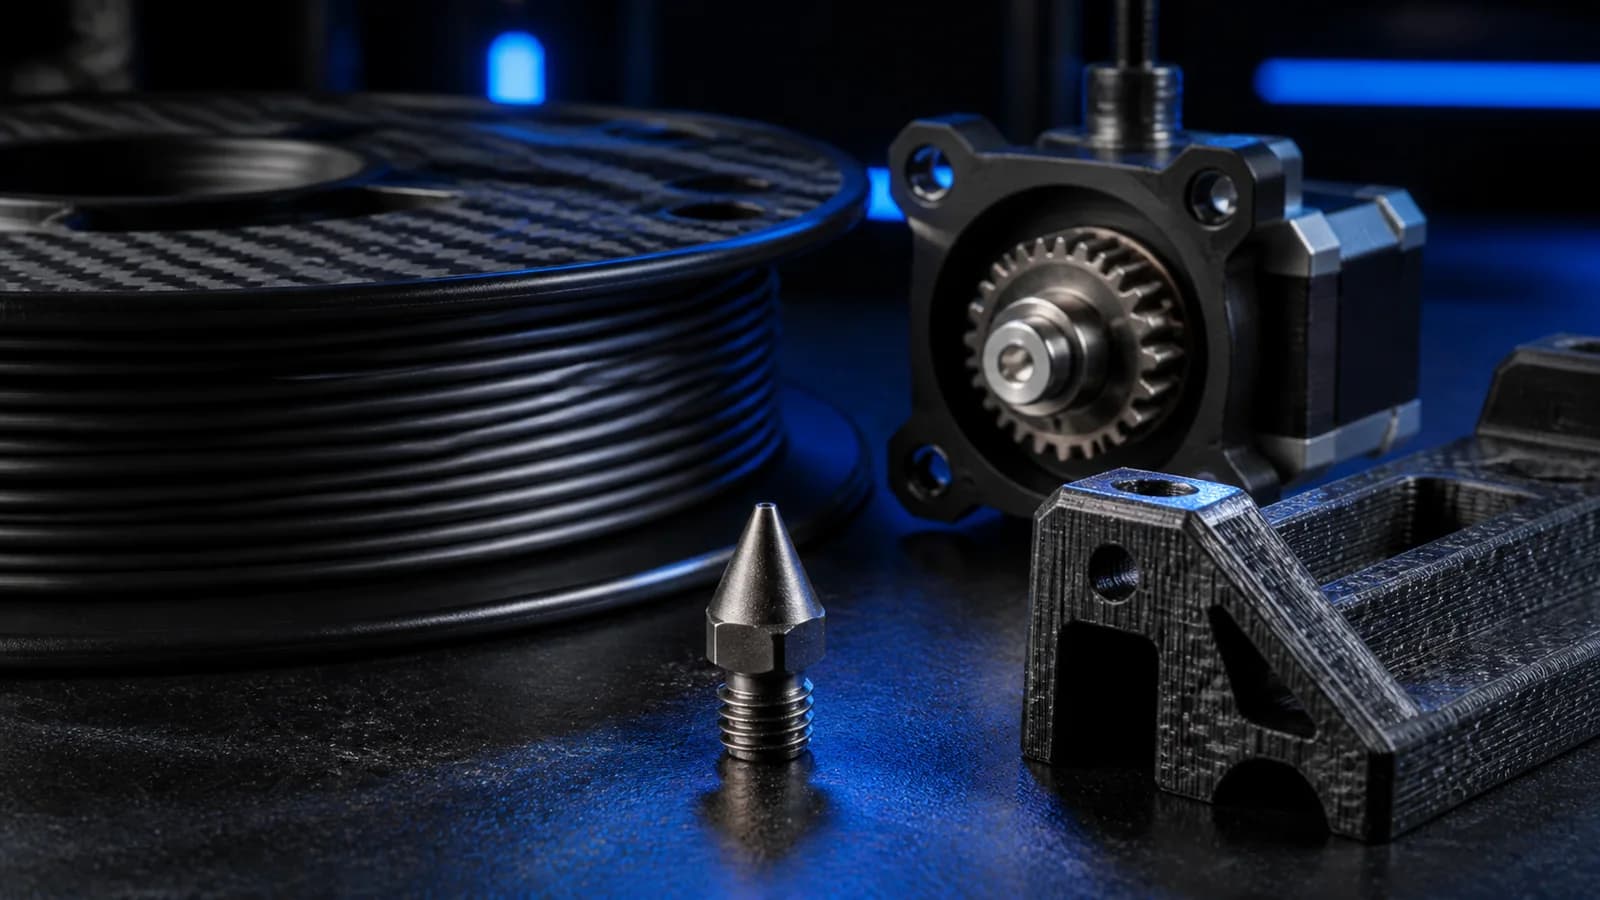
Karbon fiber filament, mat teknik görünümü ve yüksek rijitlik iddiası nedeniyle dikkat çeker; ancak “karbon” kelimesi tek başına parçanın her koşulda daha güçlü olduğu anlamına gelmez. Masaüstü FDM ürünlerinde sürekli uzun elyaf yerine çoğunlukla bir ana polimere karıştırılmış kısa karbon lifleri bulunur. PLA-CF, PETG-CF, PA-CF ve PC-CF birbirinden farklı sıcaklık, nem ve kapalı kasa gereksinimlerine sahiptir. Doğru seçim için önce ana polimer belirlenmeli, sonra aşınma dirençli nozzle ve üretici profili hazırlanmalıdır.
Karbon fiber filament nedir?
Kompozit filamentte taşıyıcı matris PLA, PETG, poliamid veya polikarbonat gibi bir termoplastiktir. Kısa karbon lifleri bu matris içine dağılır. Lifler parçanın rijitliğini, boyutsal kararlılığını ve yüzey görünümünü değiştirebilir. Bazı formüller daha az warping, daha hafif parça veya daha yüksek ısı performansı hedefler. Başka bir ürün ise yalnız mat karbon dokusu sunabilir. Bu nedenle ürün adındaki “CF” ibaresini teknik föyle birlikte okumak gerekir.
Kısa lifli filament, endüstriyel sürekli karbon elyaf takviyesiyle aynı değildir. FDM katman çizgileri ve katmanlar arası zayıflık devam eder. Bir test çubuğunda iyi sonuç alınması, karmaşık parçanın tüm yönlerde aynı yükü taşıyacağı anlamına gelmez.
PLA-CF, PETG-CF ve PA-CF nasıl ayrılır?
PLA-CF kolay baskı ve mat yüzey odaklı olabilir; dekoratif teknik görünüm, fikstür ve düşük sıcaklıktaki prototiplerde kullanılır. PETG-CF, PETG'nin kimyasal direnci ve tokluğunu daha kararlı bir gövdeyle birleştirmeyi hedefleyebilir. PA-CF ise mekanik ve sıcaklık performansı gerektiren işlevsel parçalar için tercih edilir, fakat güçlü nem alma ve yüksek sıcaklık gibi naylona özgü gereksinimleri sürdürür. PC-CF daha yüksek sıcaklık ve kapalı kasa ister.
“En güçlü CF filament” yerine kullanım koşulunu tanımlayın: Parça güneş görecek mi, darbeye mi maruz kalacak, sürekli yük mü taşıyacak, ölçü kararlılığı mı gerekli? Ardından aynı test standardıyla verilen çekme, eğilme, darbe ve ısı değerlerini karşılaştırın.
Karbon fiber neden nozzle'ı aşındırır?
Karbon lifleri erimez; sıcak polimerle birlikte nozzle'dan geçerken iç yüzeye sürtünür. Yumuşak pirinç nozzle zamanla aşınabilir, gerçek delik çapı büyüyebilir ve ekstrüzyon çizgileri değişebilir. Bu durum ölçü hatası, fazla akış ve yüzey bozulması olarak ortaya çıkar. Sadece nozzle değil, filament yolu ve ekstruder dişlisi de ürünün aşındırıcılığına göre kontrol edilmelidir.
Sertleştirilmiş çelik daha dayanıklıdır fakat pirince göre ısı iletimi farklı olabilir; eski sıcaklık profilini doğrulamadan kullanmayın. Tungsten karbür ve benzeri seçeneklerin avantajı ve maliyeti farklıdır. Yazıcı ve filament üreticisinin uyumluluk tablosu, genel internet önerisinden daha güvenilir başlangıçtır.
0.4 mü, 0.6 mm nozzle mı?
Bazı ince lifli ürünler 0.4 mm nozzle ile çalışacak şekilde geliştirilmiştir. Yine de daha büyük delik, lif kümelerinin tıkanma ihtimalini azaltabilir. Bambu Lab, karbon ve cam elyaf içeren ürünlerde tıkanma ile aşınmayı azaltmak için 0.6 mm sertleştirilmiş nozzle'ı güçlü biçimde önerir. Bu öneri her yazıcıya körlemesine aktarılmamalı; makaranın minimum çapı ve profil gereksinimi kontrol edilmelidir.
0.6 mm nozzle daha kalın hat ve yüksek potansiyel akış sunar, ancak küçük yazı ve ince ayrıntı çözünürlüğünü etkileyebilir. Nozzle çapı değiştiğinde dilimleyicide yalnız çapı değil hat genişliği, katman yüksekliği ve azami hacimsel akışı da güncelleyin. Ayrıntılı karşılaştırma için nozzle çapı seçimi rehberine bakabilirsiniz.
Karbon fiber filament kurutulur mu?
Karbon katkısı, ana polimerin nem davranışını ortadan kaldırmaz. Özellikle PA-CF çok hızlı nem çekebilir. Nemli makara; çıtırtı, ipliklenme, pütürlü yüzey, boşluk ve zayıf mekanik sonuç oluşturur. PLA-CF veya PETG-CF de üretici talimatına göre kuru saklanmalıdır. Kurutma sıcaklığını ana polimere bakarak tahmin etmek yerine ürün föyündeki değeri kullanın.
Makara kuruduktan sonra baskı boyunca kuru kutudan beslemek, uzun PA-CF işlerinde önemlidir. Kapalı kutuda nem göstergesi ve yenilenebilir nem alıcı kullanın. Filamenti fırında kontrolsüz ısıtmak, termostat sapması nedeniyle makarayı deforme edebilir.
Karbon fiber baskı ayarları nasıl yapılır?
Hazır üretici profilinden başlayın. Nozzle malzemesi değiştiyse sıcaklık kulesiyle akışı doğrulayın. Lifli filament daha yüksek akış direnci oluşturabilir; agresif hızda eksik ekstrüzyon veya tıkanma görülebilir. Azami hacimsel akışı küçük adımlarla test edin. Retraction değerini, ipliklenme kadar tıkanma ve filament aşınması açısından da değerlendirin.
- Donanım: Aşınma dirençli nozzle ve gerekiyorsa sertleştirilmiş ekstruder dişlisi kullanın.
- Çap: Filament üreticisinin minimum nozzle çapını izleyin.
- Sıcaklık: Ana polimerin üretici aralığından başlayın; nozzle malzemesi değişimini test edin.
- Ortam: PA-CF veya PC-CF için kapalı kasa gereksinimini doğrulayın.
- Hız: Stabil akış ve katman bağı görülene kadar muhafazakâr ilerleyin.
Karbon katkılı parça nasıl tasarlanır?
Rijitlik artışı, parçanın daha az esnemesi demektir; bu her zaman daha yüksek darbe dayanımı değildir. Prusa'nın kompozit malzeme rehberi, lif katkısının boyutsal kararlılığı iyileştirebildiğini fakat bazı ürünlerde Charpy darbe direnci ve katmanlar arası bağın azalabileceğini belirtir. Bu yüzden kuvvet yönünü katmanları ayırmayacak şekilde yerleştirin, keskin iç köşeleri yuvarlatın ve cıvata çevresinde yeterli malzeme bırakın.
Prototipin yüzeyi iyi göründü diye mekanik olarak doğrulanmış sayılmaz. Aynı yönde basılmış numunelerle standart veya uygulamaya yakın karşılaştırma yapın. Güvenlik kritik taşıyıcı parçalar için mühendislik hesabı, malzeme lotu takibi ve kontrollü üretim gerekir.
Satın alma ve baskı kontrol listesi
- Ana polimeri ve karbon katkısının amacını belirleyin.
- Teknik föyde nozzle türü, minimum çap, sıcaklık ve kurutma koşullarını bulun.
- Yazıcının hotend, ekstruder, tabla ve kabin uyumluluğunu doğrulayın.
- Makaranın kuruluğunu sağlayın; küçük akış ve sıcaklık testleri basın.
- Nozzle aşınmasını periyodik olarak ölçü ve yüzey sonuçlarından takip edin.
- Nihai parçayı gerçek yük, sıcaklık ve darbe koşulunda deneyin.
Kompozitlerin genel artı ve eksileri için Prusa'nın karbon, kevlar ve cam dolgulu malzemeler rehberini; nozzle gereksinimi için Bambu Lab'in karbon fiber filament açıklamasını inceleyebilirsiniz. Son karar, kendi ürününüzün güncel teknik belgesine dayanmalıdır.
Sık sorulanlar
Karbon fiber filament nedir?
Karbon fiber filament, PLA, PETG, PA veya PC gibi bir ana polimere kısa karbon liflerinin karıştırıldığı kompozit 3D baskı malzemesidir. Özellikleri ana polimere, lif oranına ve üretici formülüne göre değişir.
Karbon fiber filament için hangi nozzle kullanılır?
Karbon lifleri aşındırıcıdır; uzun süreli kullanımda standart pirinç nozzle çapını büyütebilir. Üreticinin önerdiği sertleştirilmiş çelik, tungsten karbür veya benzeri aşınma dirençli nozzle tercih edilmelidir.
0.4 mm nozzle ile karbon fiber basılır mı?
Bazı özel ürünler 0.4 mm nozzle ile uyumlu olsa da lifli malzemelerde tıkanma riskini azaltmak için birçok üretici 0.6 mm aşınma dirençli nozzle önerir. Kesin seçim makaranın teknik föyüne göre yapılmalıdır.
Karbon fiber katkısı parçayı her yönde güçlendirir mi?
Hayır. Katkı rijitlik ve boyutsal kararlılığı artırabilirken darbe dayanımı veya katmanlar arası bağ bazı formüllerde azalabilir. FDM parçanın yönü ve tasarımı mekanik sonucu belirlemeye devam eder.

