3D Yazıcı Ekstrüder Nedir? Direct Drive ve Bowden Farkı
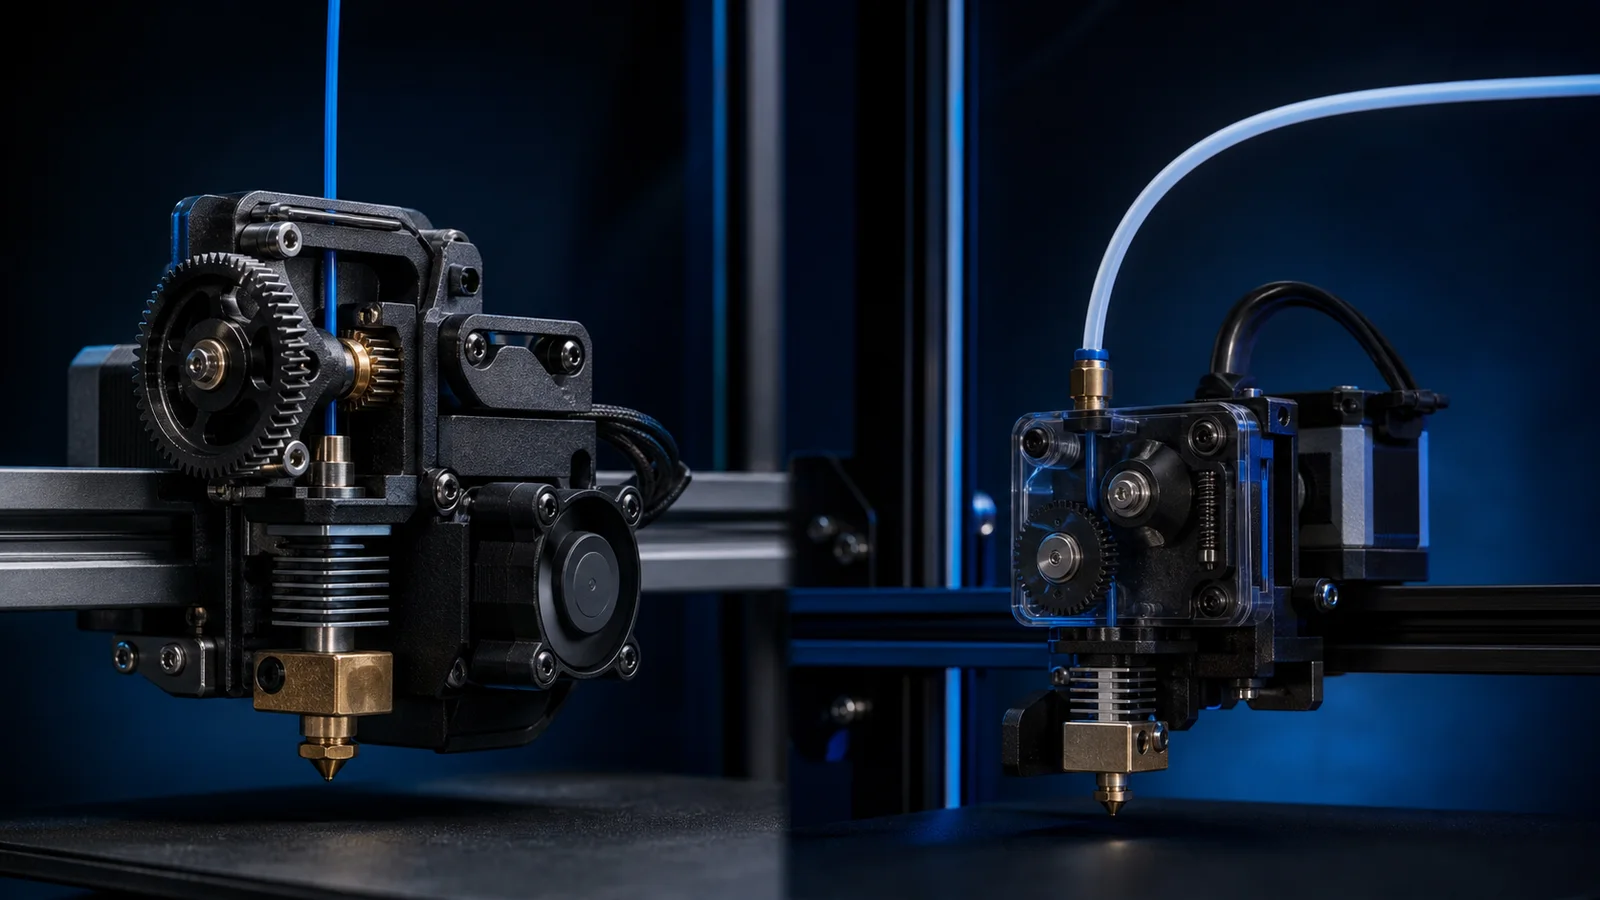
3D yazıcı ekstrüder, makaradaki filamenti hotend'e kontrollü hız ve miktarda taşıyan mekanizmadır. Step motor, tahrik dişlisi, baskı rulmanı veya ikinci dişli, filament yolu ve gövdeden oluşur. Nozzle eriyik malzemeyi şekillendirirken ekstrüder bu akışın beslemesini yönetir. Bu nedenle yüzey, ölçü, retract ve esnek filament başarısında doğrudan etkilidir.
Ekstrüderin temel parçaları
Stepper motor komut edilen küçük açılarda döner. Motor milindeki veya redüksiyonlu sistemdeki tahrik dişlisi filamente diş izi bırakarak iter. İdler rulmanı filamenti dişliye bastırır. Yay veya ayar vidası bu kuvveti belirleyebilir.
Filament çıkışından sonra PTFE tüp ya da kısa bir kılavuz hotend girişine uzanır. Sensör, filament varlığını algılayabilir. Her parçanın hizası önemlidir; keskin kenar veya boşluk yumuşak filamentin bükülmesine yol açar.
Ekstrüder ve hotend aynı şey mi?
Günlük kullanımda baskı kafasının tamamına ekstrüder denebilir, fakat işlevler ayrıdır. Ekstrüder soğuk filamenti iter; hotend heatbreak, heatsink, ısıtıcı blok ve nozzle ile filamenti eritip bırakır.
Besleme dişlisi dönüyor fakat eriyik çıkmıyorsa sorun ekstrüderde, filament yolunda veya hotend tıkanıklığında olabilir. Parçaları doğru adlandırmak teşhisi hızlandırır.
Direct drive nasıl çalışır?
Direct drive sistemde ekstrüder motoru ve dişlileri hotend'e yakındır. Filamentin kontrollü bölümü kısa olduğu için geri çekme tepkisi hızlıdır ve TPU gibi esnek filamentin kaçabileceği boşluk azalır.
Hareketli kafanın ağırlığı artabilir. Yüksek ivmede ringing ve mekanik yük tasarıma göre yükselir. Modern hafif direct-drive kafalar bu dezavantajı azaltır; yalnız sistem adından performans sonucu çıkarılmamalıdır.
Bowden ekstrüder nasıl çalışır?
Bowden sistemde motor gövdeye sabitlenir, filament uzun PTFE tüp içinden hotend'e gider. Hareketli kafa daha hafif olabilir; hızlı yön değişiminde atalet azalır. Ancak tüp içindeki boşluk ve esneme retract tepkisini geciktirir.
PTFE bağlantısı oynamamalı ve tüp gereksiz uzun olmamalıdır. Esnek filament yüksek hızda tüp içinde sıkışabilir. Doğru tasarlanmış Bowden sistem PLA/PETG için kararlı sonuç verebilir.
Redüksiyonlu ve çift dişli sistem
Redüksiyon, motor dönüşünü torka çevirerek küçük ve hafif motorla güçlü besleme sağlayabilir. Firmware'deki extrusion steps/rotation distance oranı dişli oranına uygun olmalıdır. Yanlış değer akışı sistematik biçimde değiştirir.
Çift dişli sistem filamenti iki taraftan kavrar. Dişliler aynı hattı tutmuyorsa filament yana itilir veya metal aşınması oluşur. Bakımda iki kanal da temizlenmelidir.
İdler baskısı nasıl ayarlanır?
Çok düşük baskı dişlinin kaymasına; çok yüksek baskı filamentin yassılaşmasına, derin oyulmasına ve sürtünmenin artmasına neden olur. Amaç düzenli hafif diş izi ve kaymasız beslemedir.
Ayarı küçük adımlarla yapın. Tıklayan ekstrüderi yalnız yayı sıkarak zorlamayın. ekstrüder tıklaması rehberi dıştan içe kontrol sırası sunar.
Retract üzerindeki etkisi
Retract, travel sırasında nozzle basıncını azaltmak için filamenti kısa mesafe geri çeker. Direct drive çoğunlukla daha kısa; Bowden daha uzun mesafe ister. Evrensel sayı yoktur ve hız da önemlidir.
Aşırı retract erimiş bölgeyi heatbreak'e taşıyıp tıkaç oluşturabilir. Yetersiz retract ipliklenmeyi artırabilir. Sıcaklık ve filament kuruluğu doğrulandıktan sonra kule testi yapın.
TPU ve esnek filament
Esnek filament itme kuvvetinde bükülmeye yatkındır. Dişliden hotend'e kadar kapalı, kısa ve boşluksuz yol avantaj sağlar. Direct drive genellikle daha kolaydır; iyi kılavuzlanmış Bowden da düşük hızda çalışabilir.
Filament kıvrılıp dişli yanından çıkıyorsa idler baskısını artırmak her zaman çözüm değildir. Hız, yol boşluğu ve spool sürtünmesini inceleyin.
Temizlik ve aşınma
Tahrik dişlisinde plastik tozu birikirse kavrama azalır. Yazıcı kapalıyken yumuşak fırçayla temizleyin; rulman ve kablolara parçacık itmeyin. Dişli sabitleme vidasının mil düz yüzeyine oturduğunu kontrol edin.
Aşındırıcı filament dişli ve filament yolunu zamanla etkileyebilir. Çatlamış plastik kol, gevşek rulman veya ovalleşmiş giriş tekrarlayan akış sorunu üretir. Uyumlu yedek parça kullanın.
Besleme kalibrasyonu
Firmware besleme oranı, mekanik hareket ile komut edilen filament uzunluğunu eşleştirir. İşlem üretici prosedürüne göre, güvenli sıcaklıkta ve kontrollü ölçümle yapılmalıdır. Akış oranı ile motor adım değerini aynı sorun için birlikte değiştirmeyin.
Önce mekanik besleme uzunluğunu doğrulayın, sonra filament ve nozzle'a özgü flow kalibrasyonu yapın. Profilleri ayrı tutmak başka makaraları bozmamanızı sağlar.
Hangi ekstrüder tipi seçilmeli?
TPU ve sık malzeme değişimi öncelikse kısa yollu direct drive avantajlı olabilir. Çok hafif kafa ve belirli hız hedefi varsa Bowden tasarımı değerlendirilebilir. Yedek parça, bakım erişimi ve üretici profilleri de hesaba katılmalıdır.
“Metal”, “çift dişli” veya “direct drive” etiketi tek başına kalite garantisi değildir. Hizalama, filament yolu, motor kontrolü ve sistemin bütün tasarımı daha önemlidir.
Ekstrüderi sistem olarak değerlendirin
Ekstrüder, motor gücünden ibaret değildir. Makara sürtünmesinden nozzle akışına kadar tüm yol karşı kuvveti belirler. Tutuş, idler, PTFE, sıcaklık ve hız sırasıyla kontrol edildiğinde sorunlar doğru parçaya indirgenebilir.
Seçim yaparken malzeme ve bakım ihtiyacını temel alın; ayar yaparken tek değişkenli test ve kayıt kullanın. Böylece besleme güvenilirliği rastgele sıkma işlemlerine bağlı kalmaz.
Ekstrüder değişiminden sonra
Yeni mekanizmanın dişli oranı ve motor yönü eski sistemle aynı olmayabilir. Firmware besleme oranını, motor akımını ve maksimum retract hızını üretici belgelerine göre doğrulayın. Yanlış akım motoru veya sürücüyü ısıtabilir; tahmini değer kullanmayın.
Önce düşük hızda ölçülü filament besleme testi, sonra flow kalibrasyonu ve kısa gerçek model yapılmalıdır. Nozzle sıcaklığı ve filament aynı tutularak eski-yeni sistem karşılaştırılır. Kablo ve tüpün eksen sınırlarında gerilmediği ayrıca kontrol edilmelidir.
İlk uzun baskıdan sonra dişli üzerindeki olağan dışı tozu, motor sıcaklığını ve sabitleme vidasını yeniden gözleyin. İki farklı makarada kesintisiz besleme, testin yalnız tek filamente özel olmadığını gösterir.
Sık sorulanlar
3D yazıcı ekstrüder ne işe yarar?
Ekstrüder, filamenti dişliyle kavrayıp hotend'e ölçülü biçimde iter ve gerektiğinde geri çeker. Akışın miktar ve süre kontrolünde temel rol oynar.
Direct drive mı Bowden mı daha iyi?
Tek bir üstün seçenek yoktur. Direct drive kısa filament yolu ve esnek malzeme kontrolü sunarken Bowden hareketli kafayı hafifletebilir; yazıcı tasarımı ve kullanım amacı belirleyicidir.
Ekstrüder dişlisi neden filamenti öğütür?
Nozzle tıkanıklığı, düşük sıcaklık, fazla hız, sıkı filament yolu veya yanlış idler baskısı karşı kuvvet yaratabilir. Yalnız dişliyi sıkmak kök nedeni çözmez.
Çift dişli ekstrüder gerekli mi?
İki taraftan kavrama bazı filamentlerde tutuşu ve besleme kararlılığını artırabilir. Ancak hizalama, dişli kalitesi ve doğru baskı kuvveti tasarım etiketinden daha önemlidir.

