PrusaSlicer Ayarları: Kaliteli 3D Baskı İçin Başlangıç Rehberi
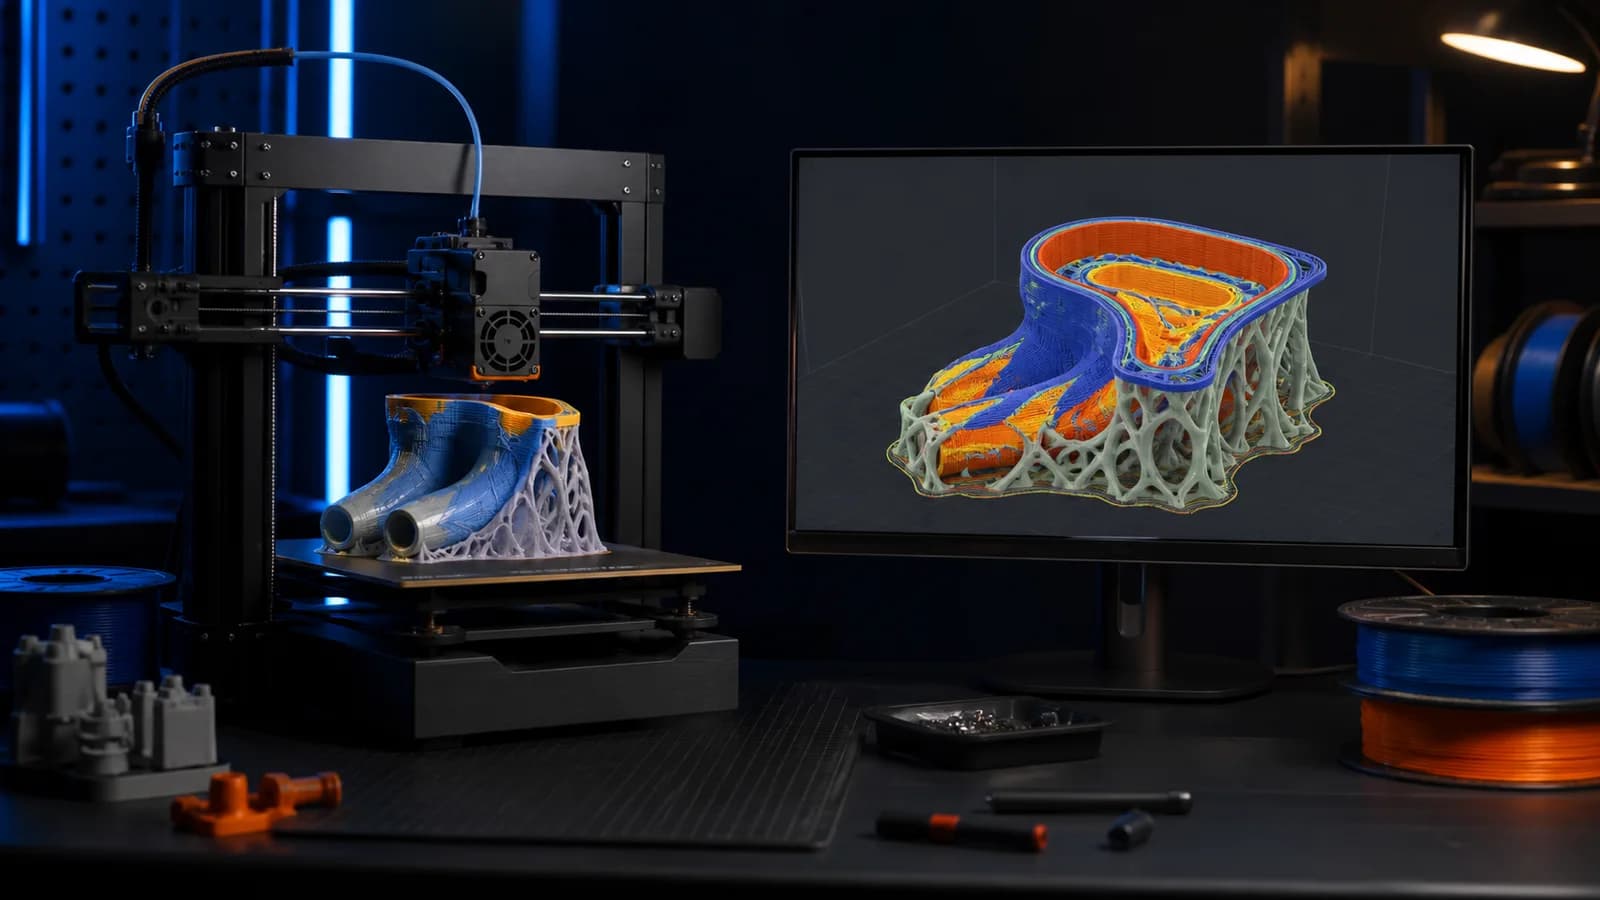
PrusaSlicer ayarları üç ana profil grubuna ayrılır: fiziksel makineyi tanımlayan Printer Settings, malzeme davranışını tanımlayan Filament Settings ve katman/duvar/destek gibi üretim kararlarını içeren Print Settings. Bu ayrım doğru kullanıldığında bir filament değişikliği başka yazıcıyı bozmaz. Başlangıçta hazır profili kopyalayıp tek değişkenli küçük testlerle ilerleyin.
Kurulum sihirbazı ve doğru yazıcı
Configuration Wizard içinde tam yazıcı ve nozzle çapını seçin. Başka marka profil eklenebilir, ancak baskı hacmi, origin, G-code flavor ve başlangıç-bitiş kodları doğrulanmalıdır. Benzer isimli model veya farklı nozzle tehlikeli komut ve yanlış süre üretebilir.
Uygulamayı resmi kaynaktan indirin. Güncellemede profil yedeği alın ve yeni varsayılanları uzun baskıdan önce küçük modelle karşılaştırın.
Simple, Advanced ve Expert modu
Simple modu temel seçenekleri gösterir; Advanced ve Expert daha ayrıntılı kontrol açar. Bir ayarın görünmesi onu değiştirmek gerektiği anlamına gelmez. Arama kutusu ayarı bulur, açıklama balonları neyi etkilediğini gösterir.
Başlangıçta standart profil kullanın. Gelişmiş moda yalnız belirli soruyu çözmek için geçin ve değişikliği kopya profilde saklayın.
Katman yüksekliği ve ilk katman
Katman yüksekliği dikey çözünürlük ile süreyi dengeler. Nozzle çapına göre üretici aralığında kalın. Variable Layer Height eğimli yüzeyde ince, düz bölgede kalın katman kullanabilir; ani geçişleri önizleyin.
First layer height yapışma ve toleransı etkiler. Çok kalın ilk katman yanlış Z-offset'i düzeltmez. İlk katman hızını ve çizgi genişliğini standart profilden küçük adımla değiştirin.
Perimeters ve duvar kalınlığı
Perimeters dış ve iç duvar sayısını belirler. Fonksiyonel parçada duvar artırmak, bazı yüklerde yoğun dolgudan daha verimli olabilir. Thin walls veya arachne benzeri perimeter generator küçük geometrilerin nasıl doldurulduğunu etkiler.
External perimeters first ölçü ve yüzey davranışını değiştirebilir. Tolerans parçasında varsayılanı değiştirmeden önce küçük geçme testi basın.
Infill ve üst-alt katmanlar
Fill density ve pattern iç yapıyı belirler. Grid, gyroid veya rectilinear desenlerin hız ve yönsel davranışı farklıdır. Yüzdeyi kullanım amacına göre seçin; yüksek oran otomatik olarak daha dayanıklı parça değildir.
Top solid layers, dolguyu kapatan gerçek kalınlığı oluşturur. Üst yüzeyde boşluk varsa yalnız infill artırmak yerine top thickness, akış ve soğutmayı birlikte inceleyin.
Support material ayarları
Support on build plate only, overhang threshold, contact Z distance ve interface layers sökülebilirlik ile alt yüzeyi dengeler. Organik support karmaşık şekillerde malzemeyi azaltabilir; her modelde en iyi seçenek değildir.
Görünür yüzeyi destekten uzak yönlendirin. Önizlemede adaları ve temas bölgelerini kontrol edin. Farklı malzemeli interface kullanıyorsanız sıcaklık ve bağ uyumunu doğrulayın.
Speed ve volumetric speed
Hızlar dış duvar, dolgu, köprü ve ilk katman için ayrıdır. Maximum volumetric speed filament profilinde hotend'in saniyede güvenle eritebildiği hacmi sınırlar. Yalnız mm/s yükseltmek eksik ekstrüzyon yaratabilir.
İvme ve firmware sınırları da gerçek süreyi etkiler. Önizlemede hız renklerini kontrol edin ve üretici sınırından başlayın.
Filament profili
Nozzle/bed sıcaklığı, cooling ve volumetric limit malzemeye özgüdür. Aynı türün farklı marka ve renginde sonuç değişebilir. Hazır profili kopyalayıp makara adını ve tarihini ekleyin.
Filament overrides bazı retract değerlerini yazıcı profilinden farklılaştırabilir. Değişikliğin hangi katmanda uygulandığını not edin; aynı ayarı iki yerde çelişkili bırakmayın.
Retraction ve travel
Retract length/speed ekstrüder tipine göre değişir. Direct drive'a uzun Bowden değeri uygulamak tıkanma riski doğurabilir. Wipe while retracting ve avoid crossing perimeters yüzey izini etkiler.
İpliklenmede önce filament kuruluğu ve sıcaklığı kontrol edin. Retract'i küçük kuleyle tek değişken olarak kalibre edin.
Modifier ve paint-on araçları
Modifier mesh, belirli bölgede dolgu, duvar veya hız değiştirebilir. Paint-on supports yalnız gereken yüzeye destek ekleyip kaldırmayı kolaylaştırır. Seam painting dikiş konumunu görünmeyen kenara taşıyabilir.
Yerel ayarların katman önizlemesine gerçekten yansıdığını doğrulayın. Çok sayıda modifier profil bakımını zorlaştırabilir; proje notu ekleyin.
G-code önizleme kontrolü
- İlk katmanın tabla içinde olduğunu görün.
- Katmanları baştan sona kaydırın.
- Support ve havada başlayan adaları kontrol edin.
- Hız, fan ve volumetric flow renklerini inceleyin.
- Filament, süre ve renk değişimlerini doğrulayın.
Önizleme, ayar sayfasındaki niyetin gerçek takım yoluna dönüşüp dönüşmediğini gösterir.
Güvenilir PrusaSlicer profili
Doğru yazıcı/nozzle ile başlayın; filament ve print değişikliklerini ayrı profillerde tutun. Katman, duvar, dolgu, support ve hız kararını modelin kullanımına bağlayın. Her büyük değişiklikten sonra önizleme ve kısa test yapın.
Başarı, en fazla ayarı değiştirmek değil; tekrarlandığında aynı sonucu veren belgeli profildir. Cura veya başka dilimleyiciyle kıyaslarken varsayılan isimleri değil aynı fiziksel hedefi karşılaştırın.
Profil aktarma ve paylaşma
Config bundle veya proje dosyası paylaşılırken içindeki yazıcı, filament ve print ayarlarını ayrı inceleyin. Başka kullanıcının başlangıç G-code'u, fiziksel makine sınırı veya nozzle türü sizin cihazınıza uygun olmayabilir. Dosyayı açmak güvenli olduğunu doğrulamaz.
Kendi çalışan profillerinizi tarihli yedek olarak dışa aktarın. Güncelleme veya bilgisayar değişiminden sonra önce küçük testle geri yüklemeyi doğrulayın. Özel ayarları açıklama alanında belgelemek, aylar sonra neden değiştirildiğini hatırlatır.
Organik support kontrolü
Organik destekler dallanarak modele yaklaşır ve bazı organik şekillerde temas sayısını azaltabilir. İnce uzun dallar devrilebilir; ağır model bölgesinde yalnız hafif uçlar yetersiz kalabilir. Branch çapı ve temas mesafesini model ölçeğiyle değerlendirin.
Katman önizlemesinde dalların tabana, birbirine ve hedef yüzeye kesintisiz bağlandığını izleyin. Otomatik sonuçtaki küçük adaları paint-on support ile tamamlayın.
Gerçek modelden önce küçük bir çıkıntı geometrisi basın. Aynı filament, katman ve fan koşulunda temas izini ölçmek, hazır support mesafesini doğrudan kopyalamaktan daha güvenilir başlangıç verir.
Sık sorulanlar
PrusaSlicer ücretsiz mi?
PrusaSlicer açık kaynaklı ve ücretsizdir. Güncel sürüm ve indirme bağlantısı resmi proje veya üretici kanallarından alınmalıdır.
PrusaSlicer başka marka yazıcıyla kullanılır mı?
Uygun profil oluşturulduğunda birçok FDM ve bazı reçine iş akışlarıyla kullanılabilir. Tam baskı hacmi, G-code türü, başlangıç-bitiş komutları ve firmware uyumu doğrulanmalıdır.
PrusaSlicer ile Cura arasındaki fark nedir?
İkisi de gelişmiş dilimleyicidir; arayüz, profil yapısı, özellik adları ve varsayılan davranışları farklıdır. En iyi seçim yazıcı desteği ve iş akışına bağlıdır.
PrusaSlicer profili neden kaydedilmiyor?
Sistem hazır ayarları salt okunur olabilir. Değişikliği kullanıcı kopyası olarak farklı adla kaydetmek ve doğru Printer, Filament veya Print katmanında yapmak gerekir.

