Bed Mesh Leveling Nedir? 3D Yazıcı Tabla Haritası Rehberi
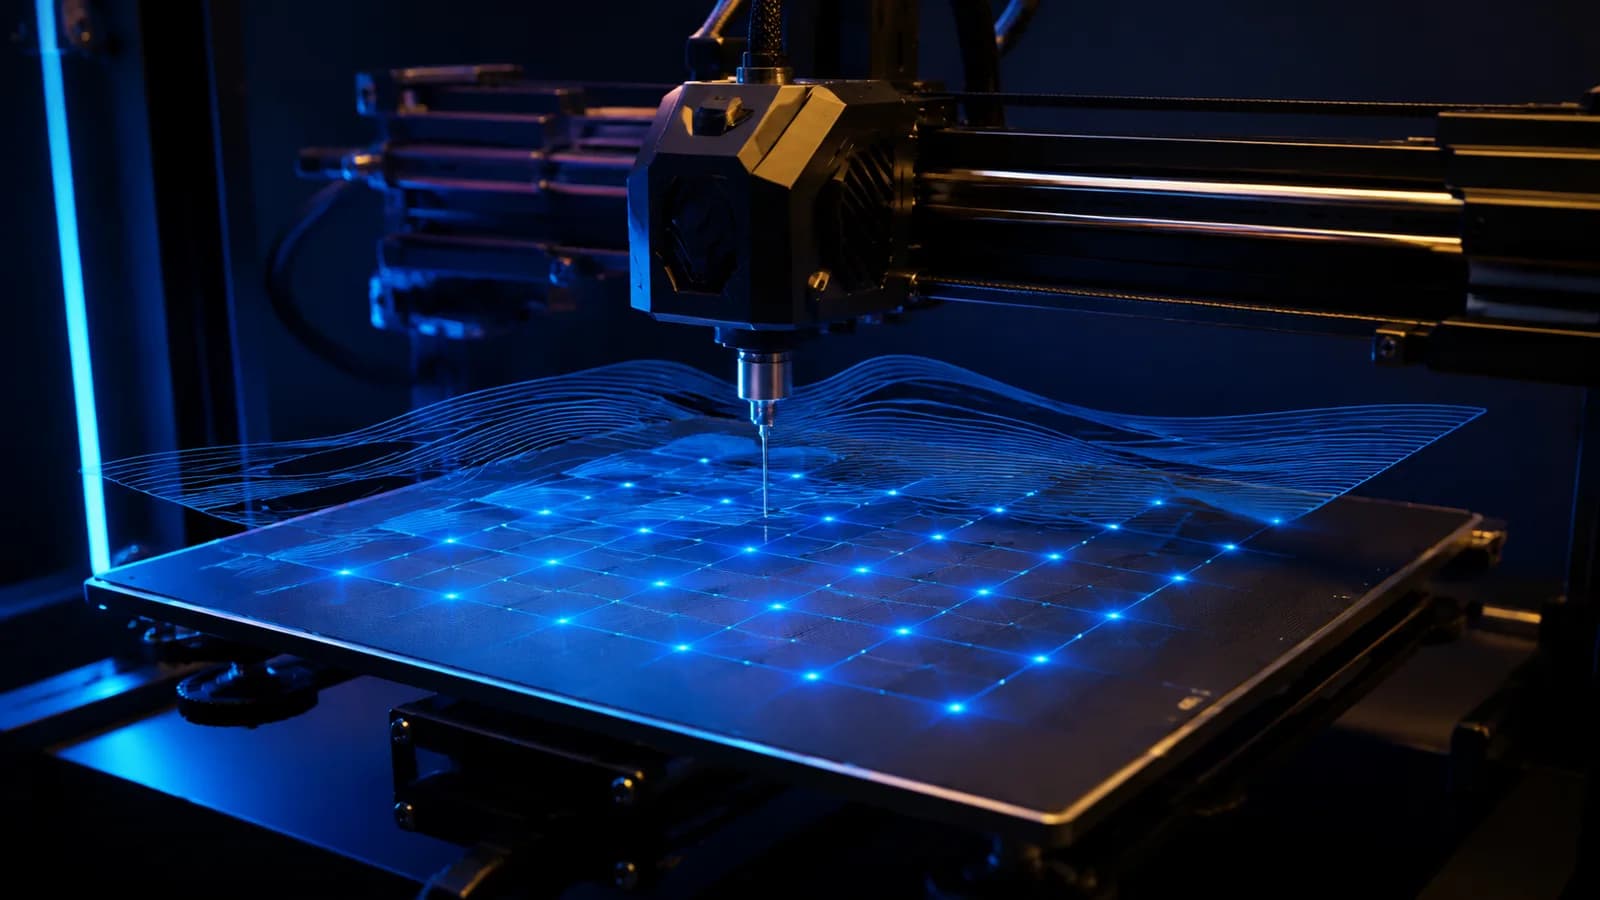
Bed mesh leveling, probun tabla üzerindeki çok sayıda noktayı ölçerek yükseklik haritası oluşturmasıdır. Firmware ilk katmanlarda Z eksenini küçük miktarda hareket ettirip yüzey dalgalanmasını telafi eder. Mesh, eğri şasiyi veya gevşek tablayı onarmaz; önce mekanik tram ve temiz yüzey gerekir. Doğru sıcaklıkta ölçülmeyen, kaydedilmeyen veya G-code'da çağrılmayan harita varmış gibi görünür ama baskıya uygulanmaz.
Tramming ile mesh farkı
Tramming, tabla düzlemini X gantry ve nozzle hareketine mekanik olarak paralel yapar. Mesh ise kalan küçük yüzey sapmalarını yazılımla düzeltir. Büyük köşe farkını yoğun mesh ile kapatmak Z motorunu sürekli çalıştırır ve gerçek mekanik sorunu gizler.
Önce dört köşe veya üretici tramming prosedürünü tamamlayın. Gevşek yay, oynayan yatak ve eğri gantry düzeltilmeden harita tekrarlanabilir olmaz.
Neden baskı sıcaklığında ölçülür?
Alüminyum tabla ve baskı levhası ısınınca genleşip farklı biçim alabilir. Soğuk mesh, sıcak baskıda gerçek yüzeyi temsil etmeyebilir. Tablayı hedef sıcaklığa çıkarıp birkaç dakika dengeye bırakın; nozzle ucundaki plastik damlasını güvenle temizleyin.
Farklı malzemelerde çok farklı tabla sıcaklığı kullanıyorsanız ayrı mesh profili gerekebilir. Profil adında yüzey ve sıcaklığı belirtin. Levhayı ters çevirmek de haritayı değiştirir.
Prob ve nozzle temizliği
BLTouch, indüktif, strain gauge veya dokunmatik nozzle farklı hassasiyete sahiptir. Prob sıkı, pimi temiz ve kablosu hareketten uzak olmalıdır. Nozzle temaslı sistemde uçtaki plastik yanlış yüksekliği ölçebilir.
Prob tekrar testinde aynı noktayı birkaç kez ölçüp sapmayı inceleyin. Tutarsızlık varsa mesh yoğunluğunu artırmadan sensör, montaj ve kabloyu düzeltin.
Z-offset nasıl ayarlanır?
Probun tetiklediği yükseklik ile nozzle ucunun tabla üzerindeki gerçek baskı mesafesi aynı değildir. Z-offset bu farkı belirler. İlk katman çizgileri birleşmeli; aşırı ezilip şeffaflaşmamalıdır. Kâğıt yöntemi yalnız kaba başlangıçtır.
bed leveling ve Z-offset rehberindeki ilk katman testini uygulayın. Nozzle veya levha değişince offset'i yeniden doğrulayın.
Nokta sayısı nasıl seçilir?
Daha çok nokta yüzey ayrıntısını artırır fakat ölçüm süresini uzatır ve kirli noktaya duyarlılığı büyütür. Küçük düz tabla için aşırı yoğun grid gerekmez; geniş veya dalgalı yüzey daha fazla nokta isteyebilir. Firmware interpolasyon yöntemi sonucu etkiler.
Probun fiziksel erişim sınırını dikkate alın. Nozzle tablanın kenarına ulaşsa bile ofsetli prob ulaşamayabilir. Güvenli mesh minimum ve maksimum koordinatlarını üretici profiline göre ayarlayın.
Mesh nasıl kaydedilip çağrılır?
Ölçüm tamamlandıktan sonra firmware'e göre SAVE_CONFIG, EEPROM kaydı veya profil kaydetme komutu gerekir. Başlangıç G-code'u yeni mesh ölçebilir ya da kayıtlı profili yükleyebilir. İkisinin de yapılmaması haritayı baskıda kullanmaz.
Başlangıç kodunda homing bazı sistemlerde aktif mesh'i sıfırlayabilir. Komut sırasını resmî belgeye göre kurun. Ekranda profil adının yüklenmiş olduğunu doğrulayın.
Harita nasıl yorumlanır?
Renkler göreli yüksek ve düşük bölgeleri gösterir; görsel ölçek küçük farkları dramatik gösterebilir. En yüksek ile en düşük nokta arasındaki sayısal farkı okuyun. Tek sivri nokta kir, mıknatıs altındaki parça veya ölçüm hatası olabilir.
Düzenli eğim tramming, kase biçimi yüzey veya termal deformasyonla ilişkili olabilir. Haritayı otomatik olarak “eğri tabla değişmeli” şeklinde yorumlamayın; ölçümü tekrar edin.
Adaptif mesh nedir?
Adaptif mesh yalnız modelin basılacağı alanı daha yoğun ölçer. Süreyi azaltıp ilgili bölge hassasiyetini artırabilir. Purge çizgisi ve brim model alanı dışında kalıyorsa ölçüm kapsamına alınmalıdır.
Özellik firmware ve dilimleyici entegrasyonuna bağlıdır. Makroyu başka yazıcıdan kopyalamayın; koordinat, prob ofseti ve exclude object davranışı doğrulanmalıdır.
Mesh doğrulama testi
- Tablayı temizleyip hedef sıcaklıkta dengeleyin.
- Mekanik tramming ve prob tekrarını kontrol edin.
- Mesh ölçüp açık adla kaydedin.
- Tüm tabla ilk katman testini basın.
- Her bölgedeki çizgi birleşimini ve yüksekliği karşılaştırın.
Bir taraf hâlâ farklıysa aktif profil, Z-offset ve mekanik boşluğu kontrol edin. Flow'u bölgesel yükseklik hatasını gizlemek için değiştirmeyin.
Güvenilir bed mesh özeti
Mesh'ten önce sağlam mekanik, temiz yüzey ve doğru tram gerekir. Ölçümü gerçek tabla sıcaklığında, tekrarlanabilir probla yapın; uygun nokta sayısını seçip profili kaydedin ve başlangıç kodunda yükleyin.
Başarı yalnız renkli haritanın düz görünmesi değildir. Tüm yüzeyde birleşik, eşit ezilmiş ilk katman ve tekrar baskılarında aynı sonuç elde edildiğinde kalibrasyon işlevseldir.
Prob ofseti ve ölçülebilir alan
Prob nozzle'dan X ve Y yönünde uzaktaysa, nozzle tabla üzerinde kalırken prob kenarın dışına çıkabilir. Firmware'deki minimum-maksimum ölçüm koordinatları bu fiziksel ofseti hesaba katmalıdır. Başka bir yazıcının mesh sınırlarını kopyalamak kafa veya prob çarpmasına yol açabilir.
Önce eksen limitlerini ve prob konumunu üretici tanımlarıyla doğrulayın. Model kenara yakın basılacaksa o bölgenin gerçekten ölçüm alanında olup olmadığını kontrol edin. Ölçülemeyen kenarı yazılımla tahmin etmek, belirgin mekanik eğriliği güvenilir biçimde düzeltmez.
Sıcak ve soğuk mesh karşılaştırması
Tabla, yüzey plakası ve manyetik katman ısındığında farklı oranlarda genleşebilir. Soğuk ölçülen düz yüzey baskı sıcaklığında başka şekil gösterebilir. Hedef sıcaklığa ulaştıktan sonra birkaç dakika denge süresi vermek, yalnız sensör değerinin hedefe dokunmasından daha tekrarlanabilir sonuç sağlar.
PLA ve yüksek tabla sıcaklığı isteyen malzemeler için ayrı mesh profili gerekebilir. Fark küçükse gereksiz profil karmaşası yaratmayın; önce aynı koşulda birkaç ölçümün kendi içindeki sapmayı görün. Tek seferlik haritayı kesin gerçek kabul etmeyin.
Çıkarılabilir plaka yeniden takıldığında
Yay çeliği plakanın altında kalan küçük filament kırıntısı, tüm yüzeyi yerel olarak yükseltebilir. Plakayı çıkarıp takarken alt yüzeyi ve mıknatısı temizleyin, plakanın yönünü tutarlı kullanın. Eğilmiş veya kaplaması ayrılmış yüzey yalnız mesh ile telafi edilmemelidir.
Yeni tabla yüzeyi farklı kalınlıktaysa Z-offset mutlaka yeniden doğrulanmalıdır. Isıtıcıyı veya mıknatısı zedeleyecek kazıyıcı kullanmayın. İlk baskıda tüm alan testini izlemek, kayıtlı mesh'in doğru yüklendiğini gösterir.
Sık sorulanlar
Bed mesh leveling ne işe yarar?
Probla tablanın farklı noktalarındaki yükseklik farklarını ölçer ve ilk katmanlarda Z eksenine küçük düzeltmeler uygular. Mekanik eğikliği sınırsız biçimde telafi etmez.
Bed mesh sıcak mı soğuk mu yapılır?
Tabla ısındığında şekli değişebileceği için genellikle baskı sıcaklığında ve ısıl denge sonrası ölçülür. Yazıcı üreticisinin prosedürü önceliklidir.
Mesh yaptıktan sonra Z-offset gerekir mi?
Evet. Mesh yüzey farkını, Z-offset ise prob/nozzle ile gerçek ilk katman mesafesini belirler. İki kalibrasyon farklı görev yapar.
Her baskıda mesh yapılmalı mı?
Makine ve yüzey kararlıysa kayıtlı mesh kullanılabilir; çıkarılabilir levha, sıcaklık veya mekanik düzen değiştiğinde yeniden ölçüm gerekebilir.

