3D Yazıcı Fan Hızı Kaç Olmalı? Parça Soğutma Ayarları
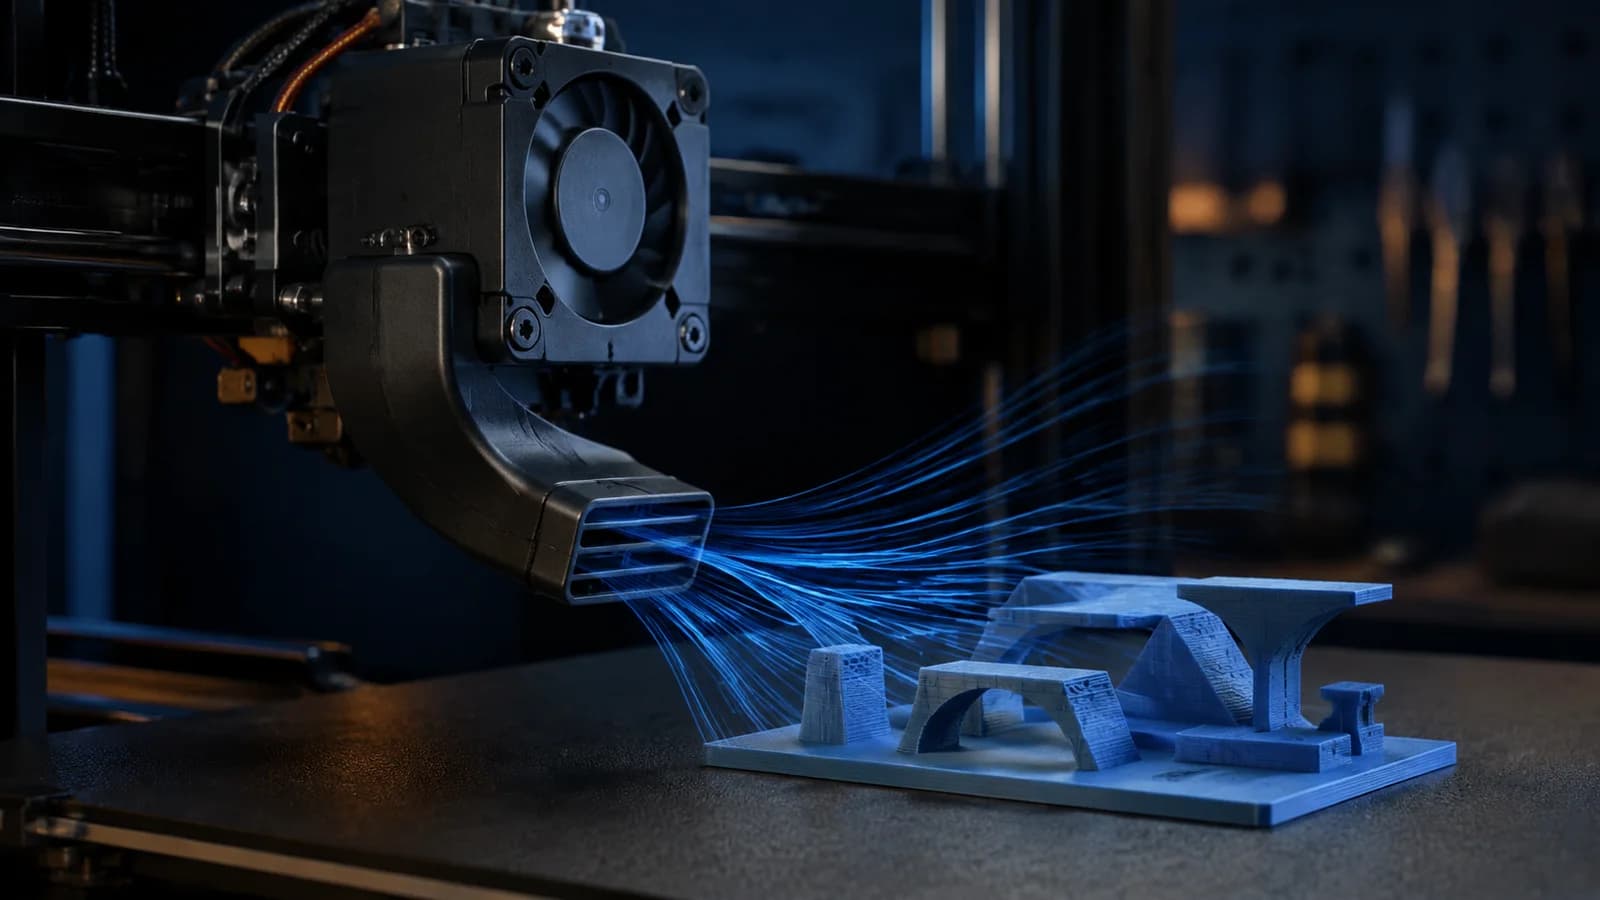
3D yazıcı fan hızı kaç olmalı? Sorunun doğru cevabı tek bir yüzde değil; malzemenin soğuma davranışı, baskı geometrisi, katman süresi ve hedef dayanımın kesişimidir. PLA'da iyi çalışan yüksek fan, ABS'de köşe kalkmasını ve katman ayrılmasını artırabilir. Aynı yüzde farklı fan ve hava kanalında bambaşka hava akışı üretebilir.
Hotend fanı ve parça fanını ayırın
Heatsink fanı, filamentin soğuk bölgede erken yumuşamasını önler. Çoğu yazıcı bu fanı sıcaklığa göre otomatik çalıştırır; dilimleyicide kapatılması beklenmez. Arızası heat creep ve tıkanma oluşturabilir.
Parça soğutma fanı nozzle'dan çıkan yolu hızla katılaştırır. Köprü, küçük detay ve çıkıntılarda faydalıdır. Elektronik veya kasa fanı ise ayrı bir güvenlik görevi taşır. Yanlış fanı sessizlik için kapatmayın.
İlk katmanda neden düşük fan kullanılır?
İlk katman tablaya temas edip bağ kurmadan hızlı soğursa köşeler kalkabilir. Bu nedenle birçok standart profilde fan ilk katmanda kapalıdır, sonra birkaç katman boyunca kademeli yükselir. Geçiş sayısı malzeme ve geometriye göre değişir.
Nozzle küçük alanda uzun süre kalıyorsa tamamen kapalı fan ayrıntıyı eritebilir. Mini modelde düşük bir taban değeri gerekebilir. Yapışma sorununu yalnız fanla çözmeyin; yüzey temizliği ve Z-offset'i ayrıca doğrulayın.
PLA fan ayarı
PLA hızlı katılaşır ve köprü ile çıkıntıda güçlü soğutmadan yararlanır. Üretici profili iyi başlangıçtır. Yüzde 100 komutu her yazıcıda aynı hava debisi olmadığı için yalnız sayıyı karşılaştırmayın; köprü altı, sivri tepe ve katman bağını test edin.
Fonksiyonel parçada aşırı fan Z yönü dayanımını azaltabilir. Kalın duvar ve büyük katmanda daha ılımlı soğutma yeterli olabilir. Estetik minyatür ile yük taşıyan aparat için ayrı profil kullanın.
PETG fan ayarı
PETG genellikle PLA'dan daha ölçülü soğutma ister. Çok düşük fan köprüde sarkma ve küçük detayda yumuşama; çok yüksek fan zayıf katman bağı ve mat yüzey oluşturabilir. Makara üreticisinin aralığından başlayın.
Stringing sorununu yalnız fan artırarak çözmek güvenilir değildir. Nem, sıcaklık, retract ve travel davranışı da değerlendirilmelidir. PETG stringing rehberi bu değişkenleri ayrı test eder.
ABS ve ASA'da soğutma
ABS ve ASA kontrollü sıcak çevrede yavaş soğuyarak daha iyi katman bağı kurabilir. Güçlü sürekli fan büzülme farkını büyütüp warping veya çatlak oluşturabilir. Standart profil çoğunlukla fanı düşük tutar veya yalnız köprüde kullanır.
Küçük katmanlar ve çok kısa köprüler istisna olabilir. Kapalı kasa sıcaklığını ve üretici yönergesini izleyin. Kasa havasını filtreleme/tahliye fanı ile parçaya üfleyen fanı karıştırmayın.
TPU ve esnek filament
TPU'nun sertlik derecesi ve formülü soğutma ihtiyacını değiştirir. Yüksek fan köprü kalitesini artırabilir; bazı esnek malzemelerde katman bağını azaltabilir. Düşük hız ve üretici profiliyle küçük test yapın.
Yumuşak filamentte besleme sorunu varsa fan yüzdesi yerine ekstrüder yolu, idler baskısı ve hız kontrol edilmelidir. Ayarları aynı anda değiştirmeyin.
Köprü ve çıkıntı için dinamik fan
Modern dilimleyiciler köprü çizgilerinde ayrı fan değeri uygulayabilir. Amaç çizgiyi iki uç arasında gerilirken hızla sabitlemektir. Fanla birlikte köprü hızı ve akışı da etkili olduğu için tek parametreli test kullanın.
Fan aniden hızlanınca hava kanalı modele veya ısıtıcı bloğa çarpmamalıdır. Kanalın iki yönde eşit üflemediği durumlarda model yönü sonucu değiştirebilir.
Minimum katman süresi
İnce bir kulede her katman birkaç saniyede tamamlanırsa yeni yol hâlâ yumuşak yüzeye gelir. Dilimleyici minimum katman süresi için kafayı yavaşlatabilir ve fanı artırabilir. Çok yavaş hareket ise nozzle'ın bölgede fazla ısı bırakmasına yol açabilir.
Aynı anda iki küçük model basmak katmanlar arasında doğal soğuma süresi yaratır. Nozzle'ın boşta bekleyip damlatmasından daha temiz sonuç verebilir.
Yetersiz ve fazla soğutma belirtileri
Yetersiz soğutmada köprü sarkar, küçük tepeler kıvrılır, çıkıntı kenarı kalkar ve yüzey yumuşak görünür. Fazla soğutmada katman ayrılması, kırılgan Z yönü, mat-düzensiz yüzey veya köşe kalkması görülebilir.
Belirtiyi modelin hangi bölümünde ve fanın hangi değere geçtiği katmanda kaydedin. G-code önizlemesindeki fan görünümü teşhisi kolaylaştırır.
Fan kulesi nasıl test edilir?
- Filamenti kurutup sıcaklık ve flow profilini doğrulayın.
- Köprü, çıkıntı ve ince tepe içeren küçük model seçin.
- Fan yüzdesini belirli yüksekliklerde değiştirin.
- Her bölümü yüzey, ölçü ve kırılma yönünden karşılaştırın.
- En iyi değeri gerçek parçayla iki kez doğrulayın.
Yalnız en keskin çıkıntıyı seçmeyin. Fonksiyonel parçada katman bağını kontrollü test edin.
Doğru fan değerini bulma
Üretici profiliyle başlayın; ilk katman, normal katman, köprü ve kısa katman davranışını ayrı değerlendirin. Hava kanalı değiştiğinde eski yüzdeyi yeniden doğrulayın. Fan ayarı sıcaklık ve hızla birlikte çalışır, onların yerine geçmez.
Güvenilir profil, farklı geometride benzer sonuç veren ve dayanımı koruyan profildir. Sayıya değil, ölçülmüş baskı davranışına güvenin.
Fan kanalı ve gerçek hava akışı
Dilimleyicide aynı yüzde seçilse de fan çapı, kanal kesiti ve nozzle çevresindeki çıkış yönü parçaya ulaşan havayı değiştirir. Eğilmiş kanal bir taraftaki çıkıntıyı iyi, diğer tarafı kötü soğutabilir. Kanalın nozzle'dan aşağı sarkıp modele çarpmadığını ve ısıtıcı bloğa doğrudan üflemediğini kontrol edin.
Hava akışını açık alev veya gevşek tozla test etmeyin. İnce, güvenli bir göstergeyi üreticinin önerdiği yöntemle kullanın ya da dört yöne bakan aynı köprü geometrisini basın. Sonuç yalnız bir yönde bozuluyorsa fan yüzdesinden önce kanal hizasına bakın.
Fan arızası nasıl anlaşılır?
Düzensiz devir, sürtme sesi, geç başlama veya komut edilen hızda durma rulman, kablo ya da kir sorununa işaret edebilir. Fan pervanesine yazıcı çalışırken dokunmayın. Cihaz kapalıyken kablonun hareketli eksende gerilmediğini ve konektörün üretici yuvasında olduğunu gözleyin.
Uyumlu olmayan voltajdaki fanı takmak elektronik hasar oluşturabilir. Değişimde ölçü kadar voltaj, akım, konnektör ve hava yönü doğrulanmalıdır.
Sık sorulanlar
PLA için fan hızı kaç olmalı?
Tek bir evrensel yüzde yoktur. Çoğu PLA güçlü parça soğutmasından yararlanır; ancak yazıcı hava kanalı, üretici profili, katman süresi ve dayanım hedefi testle doğrulanmalıdır.
İlk katmanda fan açılır mı?
Birçok profilde ilk katman yapışmasını korumak için fan kapalı veya düşüktür ve sonraki katmanlarda kademeli artar. Malzeme üreticisinin önerisi önceliklidir.
Fazla fan katman dayanımını azaltır mı?
Evet, bazı malzemelerde katman çok hızlı soğursa yeni yol önceki katmanla yeterli bağ kuramayabilir. Görsel kalite ile mekanik dayanım birlikte test edilmelidir.
Hotend fanı ile parça fanı aynı mı?
Hayır. Hotend heatsink fanı ısı geçişini sınırlamak için genellikle otomatik ve sürekli çalışır; parça fanı ise basılan plastiği soğutur ve dilimleyici tarafından değiştirilebilir.

