Naylon Filament Nedir? PA6, PA12 Özellikleri ve Baskı Ayarları
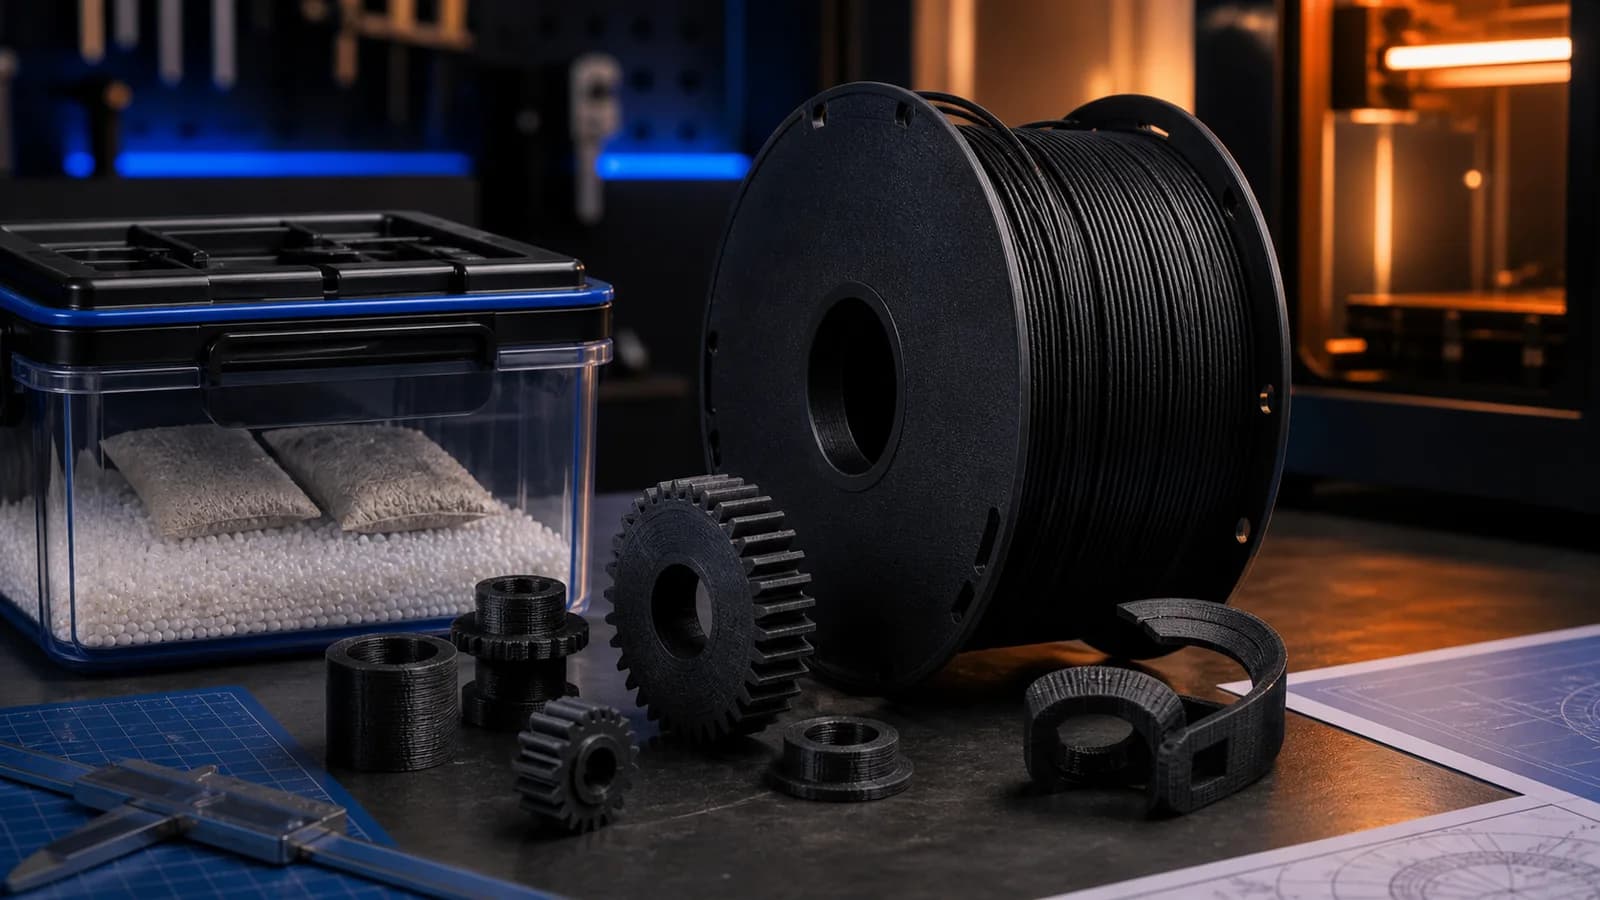
Naylon filament, 3D baskıda dişli, burç, menteşe, kelepçe ve darbeye açık teknik parçalar üretmek için kullanılan poliamid ailesidir. Arama sonuçlarında “nylon filament”, “PA6 filament” ve “PA12 filament” adlarını da görebilirsiniz. Naylon; aşınmaya dayanıklı, tok ve ince kesitlerde esneyebilen bir malzeme olabilir. Buna karşılık nemi çok kolay çeker, yüksek sıcaklık ister ve büyük parçalarda warping oluşturabilir. Başarılı baskının ilk şartı profili değiştirmek değil, doğru ürünü kuru tutmak ve yazıcının bu teknik malzemeye uygunluğunu doğrulamaktır.
Naylon filament nedir?
Naylon, kimyasal olarak poliamid grubundaki farklı polimerleri kapsayan genel bir addır. 3D baskı makaralarında PA6, PA12, PA11 veya bunların karbon ve cam elyaf katkılı çeşitleri bulunabilir. Her türün nem alma, erime davranışı, darbe dayanımı ve boyutsal kararlılığı farklıdır. Bu nedenle “naylon için ideal ayar” tek bir sayı değildir. Makaranın tam ürün kodu ile teknik bilgi ve güvenlik föyü bulunmalıdır.
Poliamidler genellikle düşük sürtünme, iyi aşınma direnci ve işlevsel tokluk sunar. İnce bir klips kırılmadan esneyebilir, kalın bir dişli ise yük altında çalışabilir. Fakat tasarım, baskı yönü ve katman bağı uygun değilse güçlü bir malzeme bile beklenenden erken hasar görebilir.
PA6 ve PA12 arasındaki fark nedir?
PA6 yaygın, güçlü ve sıcaklığa dayanıklı bir poliamid türüdür; ancak havadaki nemi çekmeye belirgin biçimde yatkındır. Nem, baskı sırasında kabarcık ve yüzey bozukluğu oluşturduğu gibi nihai parçanın boyutlarını ve mekanik davranışını da etkileyebilir. PA12 çoğu formülde daha düşük nem alma ve daha kararlı ölçüler sunar, fakat fiyat ve mekanik değerler ürüne göre değişir. PA11 ise darbe ve esneklik odaklı bazı uygulamalarda görülür.
Seçimi isimden değil teknik gereksinimden yapın. Dişli için aşınma, sıkıştırmalı bağlantı için sürünme, dış ortam için nem ve sıcaklık, ölçülü bir aparat için boyutsal kararlılık önemlidir. Üreticinin kuru ve şartlandırılmış numune değerlerini ayırıp ayırmadığına bakın; naylonun nem durumu test sonucunu değiştirebilir.
Naylon filament neden ve nasıl kurutulur?
Naylon higroskopiktir; açık havada beklerken su moleküllerini içine alabilir. Nemli filament hotend'de ısındığında su buhara dönüşür. Çıtırtı, nozzle çevresinde buhar, köpüklü veya pürüzlü yüzey, aşırı ipliklenme ve zayıf katmanlar görülebilir. Bu belirtileri retraction veya flow ile maskelemek yerine makaranın nem durumunu düzeltin.
Kurutma sıcaklığını tahmin etmeyin. PA6, PA12 ve katkılı çeşitlerin önerileri farklıdır; fazla sıcaklık makarayı veya filamenti deforme edebilir. Üreticinin belirttiği sıcaklık ve süreyi, kontrollü ve havalandırmalı bir filament kurutucuda uygulayın. Kurutma bittikten sonra makarayı nem alıcıyla kapalı kutuda saklayın ve uzun baskıda mümkünse kuru kutudan besleyin. Genel yöntemler için filament kurutma ve saklama rehberini kullanabilirsiniz.
Yazıcı naylon basmaya uygun mu?
Önce hotend'in hedef sıcaklığa güvenli biçimde çıkabildiğini ve yüksek sıcaklıkta PTFE tüp sınırlarının aşılmadığını doğrulayın. Bazı naylonlar 260 °C üzeri nozzle sıcaklığı isteyebilir. Tabla da yüksek sıcaklıkta kararlı çalışmalıdır. Büyük parçalarda kapalı kasa gerekir; ancak motorlar, elektronik ve yazıcının plastik parçaları kabin sıcaklığına uygun olmalıdır. Yazıcı üreticisinin desteklediği malzeme listesini kontrol etmeden uzun baskı başlatmayın.
Karbon veya cam elyaf katkılı PA kullanacaksanız standart pirinç nozzle hızla aşınabilir. Sertleştirilmiş çelik, tungsten karbür veya üreticinin önerdiği aşınma dirençli nozzle ve uygun ekstruder dişlisi gerekir. Katkısız naylon için bu zorunluluk her zaman geçerli değildir.
Naylon baskı ayarlarına nasıl başlanır?
Prusa'nın genel poliamid rehberi yaklaşık 285 °C nozzle ve 110 °C tabla örneği verir; aynı kaynak, değerlerin malzemeye göre değiştiğini gösterir. Bu sayıları yalnız başlangıç bağlamı olarak görün. Kendi makaranızın üretici profilini kullanın. İlk testte küçük bir köşe kalkması numunesi ve sıcaklık kulesi basın; yüzey, katman bağı ve ölçüyü birlikte değerlendirin.
- Nozzle ve tabla: Makara föyündeki aralıkla başlayın; yazıcının güvenli sınırlarını aşmayın.
- Kapalı kasa: Ortam sıcaklığını dengeler, fakat emisyonlar için havalandırma ihtiyacını kaldırmaz.
- Fan: Büyük parçada çoğunlukla düşük tutulur; köprü ve küçük ayrıntıda kontrollü artırılır.
- Brim: Geniş tabanlı parçada köşe kalkmasını azaltabilir.
- Hız: Üretici profilinden başlayın; yüksek akışta eksik ekstrüzyonu izleyin.
Naylon tabla yüzeyine nasıl tutturulur?
Naylonun standart PEI'ye tutunması ürüne göre zayıf veya dengesiz olabilir. Öte yandan yanlış yüzey ve fazla ezilmiş ilk katman, kaplamaya zarar verecek kadar güçlü bağ oluşturabilir. PA'ya özel tabla, uygun yapıştırıcı veya ayırıcı katman önerileri için hem tabla hem filament üreticisinin talimatını izleyin. Örneğin özel PA yüzeylerinin temizleme yöntemi standart PEI'den farklı olabilir; gelişigüzel IPA kullanmak bazı özel kaplamaları bozabilir.
İlk katmanda Z-offset, yüzey temizliği ve tabla sıcaklığını ayrı ayrı kontrol edin. Yoğun dolgu ve keskin köşeler iç gerilimi artırabilir. Yuvarlatılmış köşe, brim ve doğru yönlendirme, yalnız daha güçlü yapıştırıcı kullanmaktan daha kalıcı çözüm sağlayabilir.
Naylon parça tasarımında nelere dikkat edilir?
Naylon baskı sonrası bir miktar nem alarak ölçü değiştirebilir. Sıkı toleranslı burç veya geçme tasarımında parçayı gerçek kullanım ortamında şartlandırdıktan sonra ölçün. Vida deliği, mil yuvası ve klips için küçük test kuponları hazırlayın. Katman çizgilerini yükün parçayı ayıracağı yönde bırakmayın; duvar sayısını kritik kesitte artırın ve keskin iç köşelere radyüs verin.
Düşük sürtünme avantajı hareketli parçalarda yararlı olsa da sürekli yük altında sürünme oluşabilir. Nihai parçayı döngülü hareket, sıcaklık ve gerçek yük altında sınayın. İnsan güvenliğini etkileyen, yüksek hızlı dönen veya taşıyıcı parçalarda profesyonel mühendislik doğrulaması olmadan masaüstü baskıya güvenmeyin.
Naylon baskı kontrol listesi
- Makaranın PA6, PA12, PA11 veya katkılı tam türünü belirleyin.
- Teknik föy, kurutma talimatı ve güvenlik bilgi formunu okuyun.
- Hotend, tabla, nozzle ve kapalı kasanın uygunluğunu doğrulayın.
- Filamenti kurutun ve baskı boyunca kuru ortamdan besleyin.
- Küçük sıcaklık, warping ve tolerans numuneleri basın.
- Parçayı kullanım ortamında şartlandırıp ölçün ve yük altında test edin.
Malzemenin güçlü ve zor yanlarını teknik bir başlangıçla görmek için Prusa'nın Poliamid (Naylon) rehberine bakabilirsiniz. Oradaki sıcaklıklar Prusa profiline aittir; satın aldığınız ürünün föyü ve yazıcı üreticisinin sınırları her zaman önceliklidir.
Sık sorulanlar
Naylon filament nedir?
Naylon filament, poliamid veya PA ailesindeki teknik termoplastiklerin FDM yazıcı için tel hâline getirilmiş biçimidir. Aşınma direnci, tokluk ve düşük sürtünme istenen dişli, burç ve işlevsel parçalarda kullanılır.
PA6 ile PA12 arasındaki fark nedir?
İki malzeme de poliamiddir; genel olarak PA6 daha fazla nem çekebilir ve yüksek mekanik performans sunabilirken PA12 daha düşük nem alma ve daha kararlı boyut davranışıyla öne çıkabilir. Kesin değerler ürünün katkılarına ve teknik föyüne bağlıdır.
Naylon filament kurutulmalı mı?
Evet, naylon güçlü biçimde nem çekebilen bir malzemedir. Kurutma sıcaklığı ve süresi üretici talimatına göre belirlenmeli; baskı boyunca kuru kutudan besleme, yeniden nemlenmeyi azaltmalıdır.
Naylon filament için kapalı kasa gerekir mi?
Büyük saf naylon parçalarda kapalı kasa, sıcaklık farklarını ve warping riskini azaltır. Karbon fiber katkılı bazı PA ürünleri daha boyutsal kararlı olabilir, ancak her makaranın gereksinimi üretici belgesinden doğrulanmalıdır.

